
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Immaginate una linea composita metallica continua che corre a 12 metri al minuto. La sezione di laminazione mantiene la sua velocità, ma le prime bobine mostrano striature superficiali, ondulazioni dei bordi e occasionali delaminazioni. La colpa non è della stampa principale. La temperatura interna varia, la striscia di alluminio non è stata pulita correttamente e il riavvolgitore applica una tensione non uniforme. Questi sono tutti lavori assegnati alle apparecchiature ausiliarie, i sistemi di supporto che decidono se la macchina principale può effettivamente spedire output vendibile alla velocità prevista.
Cosa significano le apparecchiature ausiliarie nella produzione?
Formalmente, per attrezzatura ausiliaria si intende qualsiasi macchina o sistema che supporta un processo primario invece di eseguire tale processo stesso. Nello stampaggio a iniezione di materie plastiche, le attrezzature ausiliarie comprendono essiccatori a tramoggia, caricatori a vuoto, refrigeratori, termoregolatori per stampi e granulatori. Nel dragaggio, include pompe booster, condotte galleggianti e sistemi di controllo che mantengono in funzione la draga. Sui veicoli commerciali comprende sponde montacarichi, argani, compressori e sistemi di strumenti idraulici. In ogni caso lo schema è lo stesso: l'unità principale modella, forma o sposta il prodotto, e le unità ausiliarie preparano, alimentano, raffreddano, asciugano, rifiniscono, ispezionano o movimentano il materiale circostante.
Chiamare un sistema ausiliario non significa che sia facoltativo. Su una linea di pannelli compositi metallici, il laminatore principale non può creare un'adesione pulita se la bobina di alluminio trasporta olio di laminazione nella linea di contatto. Non può mantenere la forza di adesione se il foglio centrale arriva bagnato. Non è possibile produrre un pannello quadrato se la tensione dell'avvolgimento cambia ogni pochi minuti. Le funzioni ausiliarie definiscono l'area operativa pratica dell'intera linea.
Quattro gruppi di apparecchiature ausiliarie in linee continue di pannelli e bobine
Una linea continua per pannelli compositi metallici o coils rivestiti segue la stessa sequenza in ogni stabilimento: ingresso nastri, trattamento superficiale, rivestimento o laminazione, indurimento, finitura e riavvolgimento. Quattro gruppi ausiliari compaiono in quasi tutti i layout. Decidono quanto è pulita la striscia, quanto è stabile la temperatura del processo, quanto diventa finito il prodotto e quanto bene viene avvolta la bobina finale.
| Gruppo | Compito primario | Hardware tipico | Risultato se ignorato |
|---|---|---|---|
| Preparazione del materiale | Pulire, riscaldare e allineare la striscia prima del rivestimento o della laminazione | Svolgitori, accumulatori, linee di pulizia pretrattamento | Mancanze di rivestimento, vuoti di laminazione, bagnatura dell'adesivo incoerente |
| Condizionamento del processo | Controllare la temperatura, l'indurimento e l'apporto di calore durante il rivestimento | Forni, abbattitori, centraline di termoregolazione, zone riscaldanti | Rivestimento sotto-indurito, pannelli piegati, riduzione forzata della velocità della linea |
| Finitura e trasformazione superficiale | Aggiungi texture, profilo, pellicola o formati tagliati a misura | Macchine goffratrici, plastificatrici film, linee di scanalatura, cesoie | Basso valore aggiunto, movimentazione extra, impossibilità di consegnare pannelli finiti |
| Rinculo e manovrabilità | Mantenere la tensione, la forma corretta e costruire bobine finali strette | Linee di riavvolgimento coil, livellatrici, riavvolgitori | Bobine telescopiche, danni ai bordi, rotture ripetute del nastro |
Preparazione e pulizia dei materiali
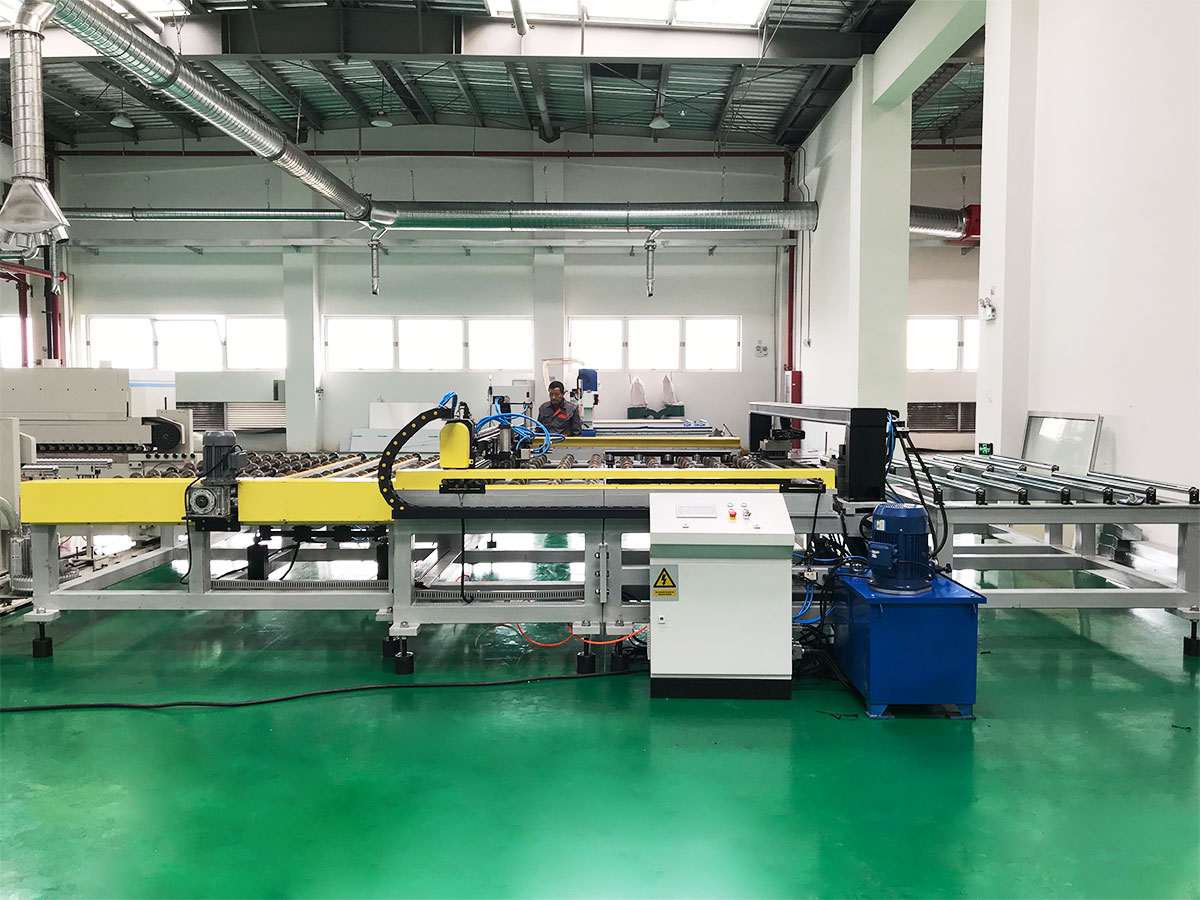
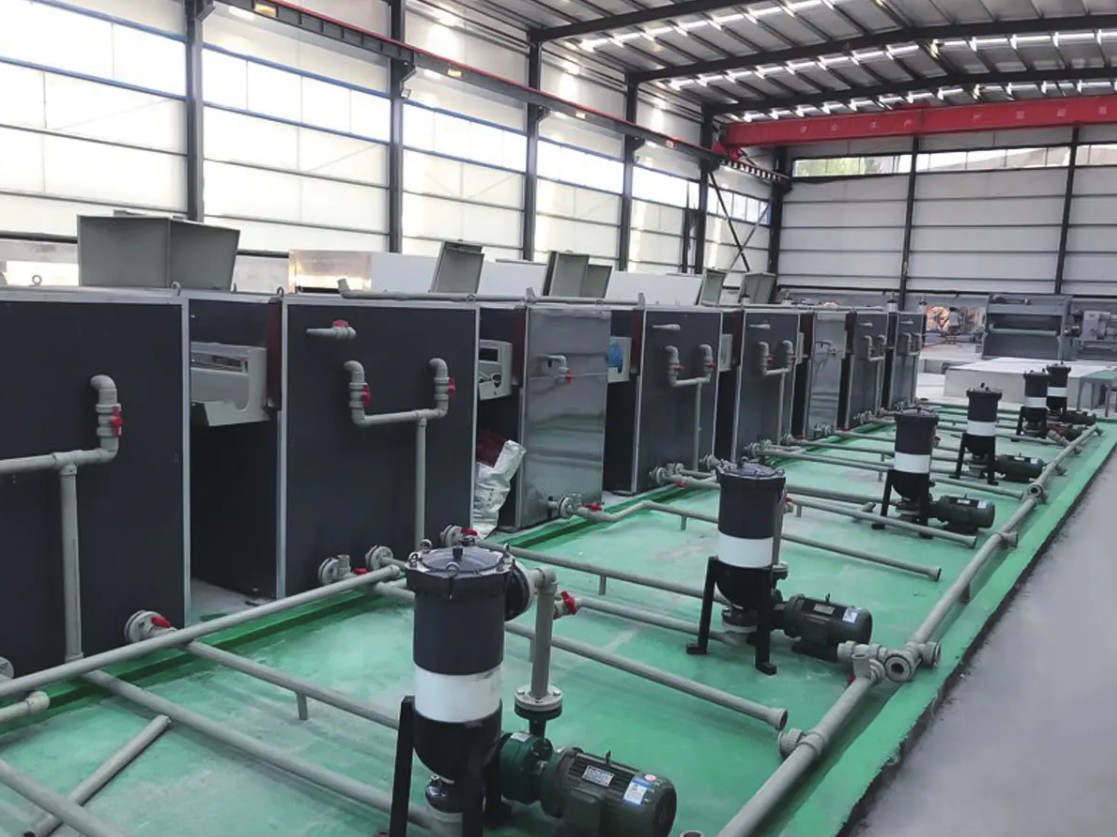
Prima che il rivestimento possa aderire in modo affidabile, la superficie di alluminio o acciaio deve essere priva di olio di rotolamento, polvere e ossido. Una linea di pulizia pretrattamento controlla la concentrazione del bagno chimico, la temperatura dell'acqua di risciacquo e la sezione di asciugatura. Il suo rendimento modifica direttamente l'adesione del rivestimento e la resistenza alla corrosione finale. Una piccola variazione del pH può ridurre il peso dello strato di conversione abbastanza da far sì che il rivestimento inizi a staccarsi dopo alcuni giorni sul campo.
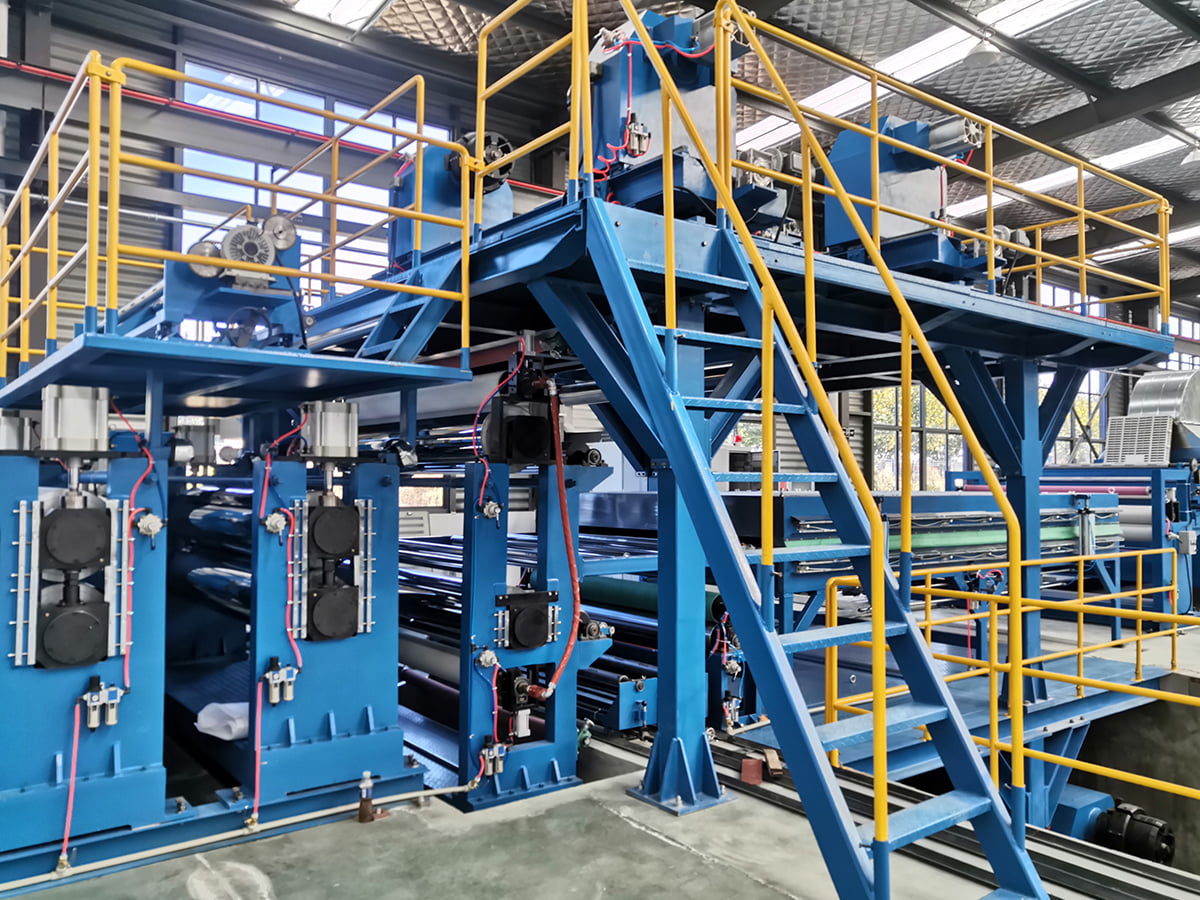
 Linea di pulizia pretrattamento per il trattamento superficiale delle bobine metalliche Questa linea di pulizia rimuove olio di laminazione, polvere e ossidi prima del rivestimento, influenzando direttamente l'adesione e la resistenza alla corrosione. Il testo sottolinea che anche una minima deriva del pH può causare guasti al rivestimento, rendendo questa apparecchiatura fondamentale per la qualità a valle. Visualizza il prodotto →
Finitura e trasformazione superficiale
Dopo la laminazione o il rivestimento, il materiale deve ancora diventare un prodotto. Le macchine per goffratura aggiungono texture, i laminatori applicano pellicole protettive o decorative e le attrezzature per scanalatura e taglio creano le larghezze e i formati ordinati dai clienti. Queste macchine normalmente si trovano a valle del processo principale, ma controllano il valore erogato di ogni metro quadrato.
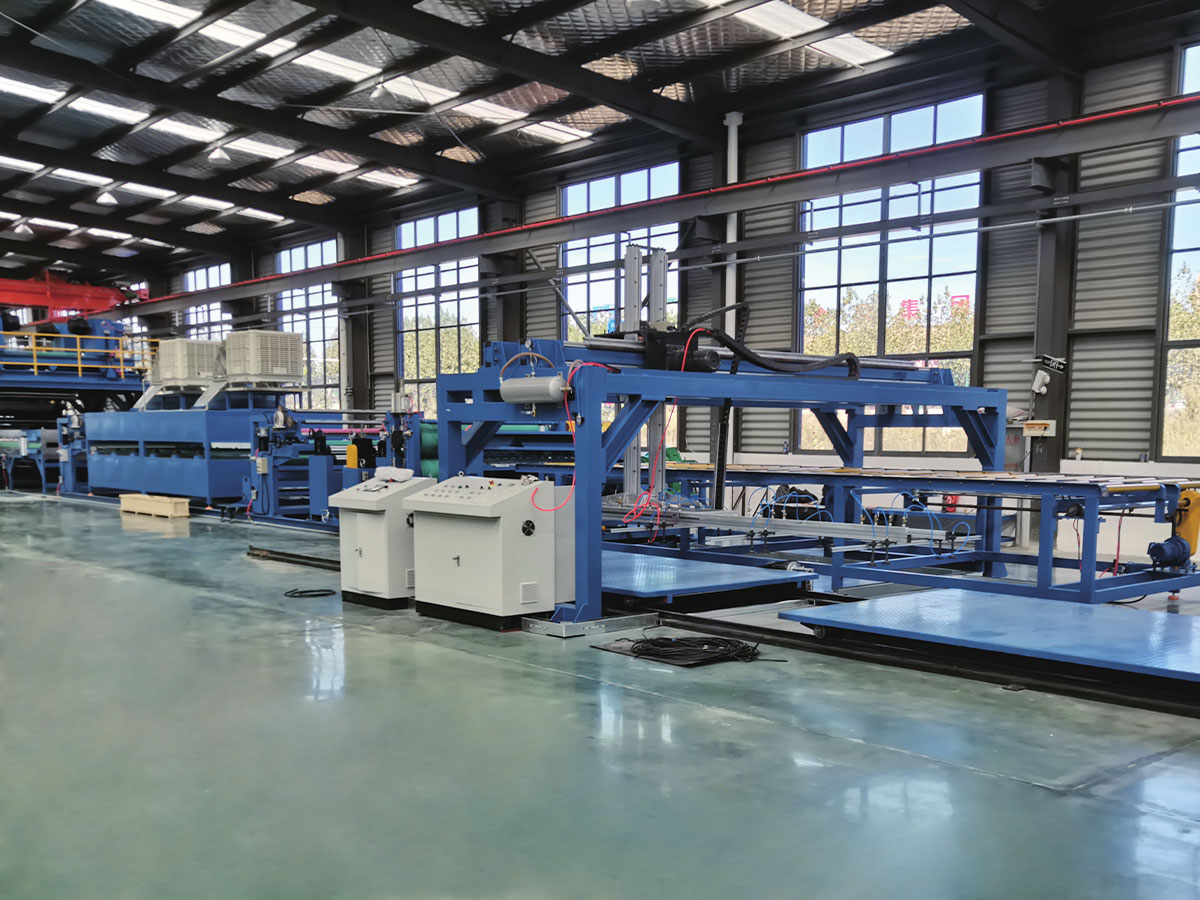
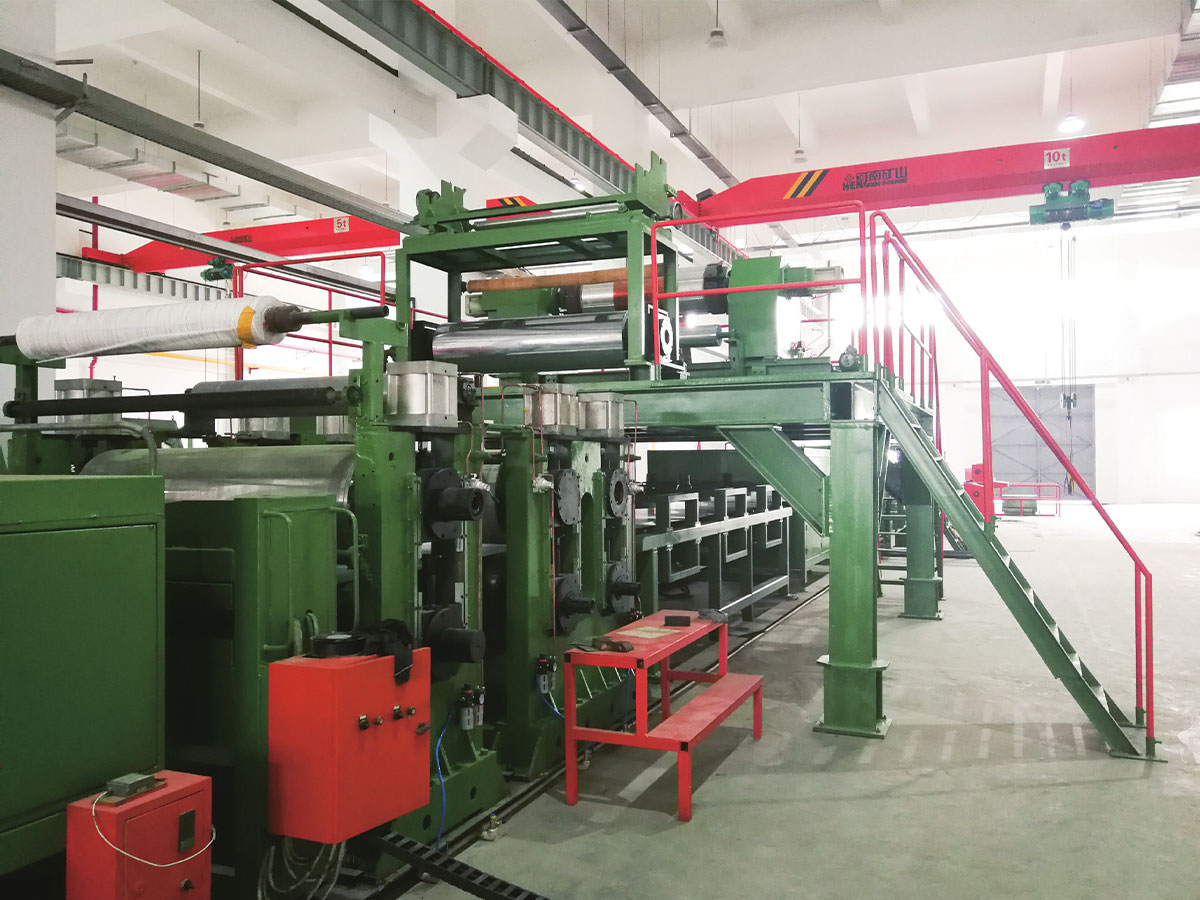
Macchina per goffratura per aggiungere struttura e rigidità ai pannelli Dopo il rivestimento, la goffratura aggiunge motivi tridimensionali che migliorano l'estetica e la resistenza strutturale. Questa macchina controlla il valore consegnato di ogni metro quadrato, fornendo texture personalizzabili e precisione che soddisfano le specifiche del cliente. Visualizza il prodotto → Rinculo e manovrabilità
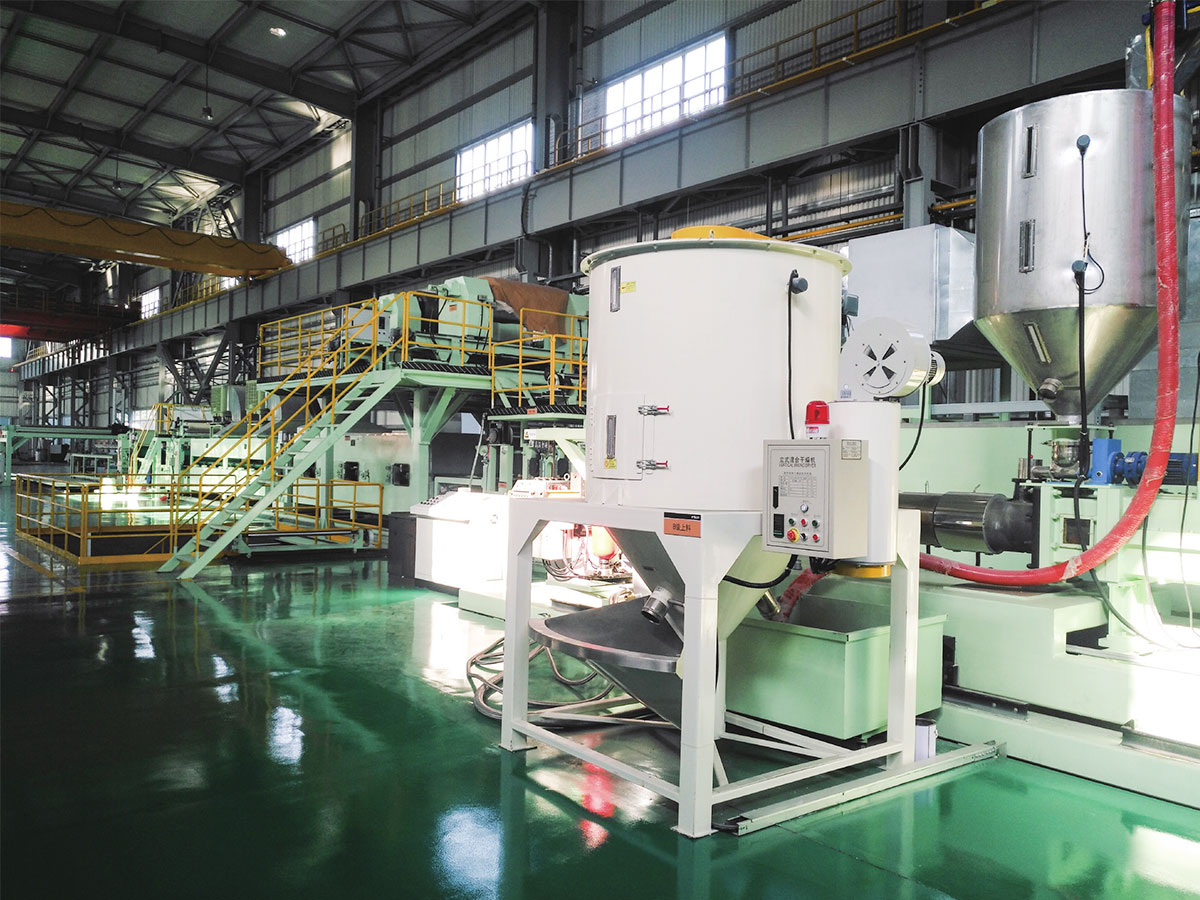
Le linee di processo continue producono bobine, non prodotti finali. Una linea di riavvolgimento delle bobine riavvolge le bobine tagliate o rivestite per rimuovere i difetti, migliorare l'effetto telescopico e impostare la lunghezza o il metraggio esatto richiesto dalla fase di produzione successiva. Il controllo della tensione è fondamentale; una tensione irregolare può allungare permanentemente l'alluminio sottile e trasformare una bobina vendibile in rottami.
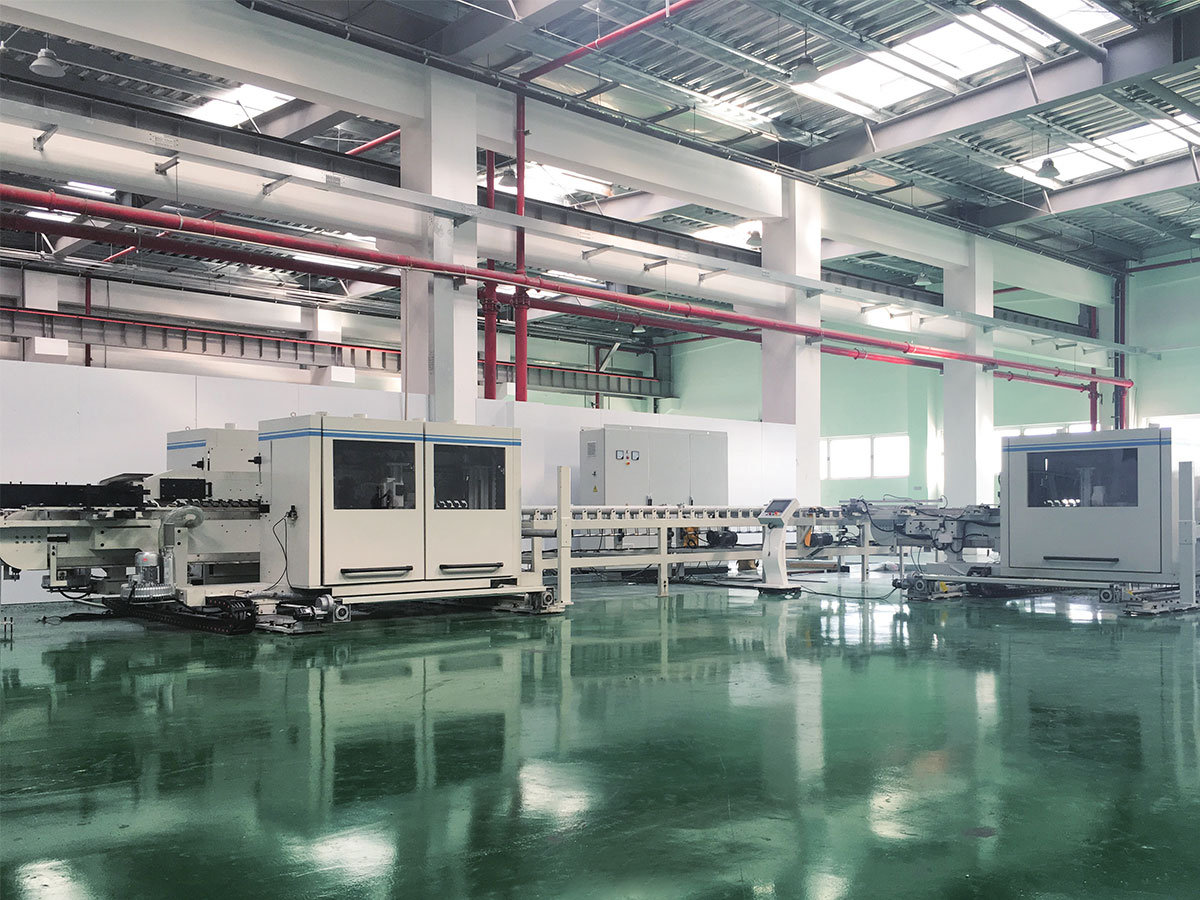
Linea di produzione di rilaminazione di bobine per finitura e ispezione Questa linea di riavvolgimento riavvolge, taglia e ispeziona le bobine per rimuovere i difetti e impostare le lunghezze esatte. Il controllo della tensione è vitale perché una tensione irregolare può danneggiare in modo permanente l'alluminio sottile, quindi questa apparecchiatura determina direttamente se una bobina diventa un prodotto vendibile. Visualizza il prodotto → Perché le apparecchiature ausiliarie determinano le prestazioni di output reali
La macchina primaria imposta una velocità di produzione teorica. L'attrezzatura ausiliaria decide quale percentuale di quella velocità teorica diventa il prodotto accettato. Ecco perché ogni gruppo ausiliario merita la stessa attenzione ingegneristica della pressa principale o della testa di spalmatura.
Leggilo come una tipica forma di contributo, non come numeri che puoi sommare. La preparazione del materiale di solito avviene per prima perché la contaminazione nella sezione di ingresso moltiplica i difetti successivi. Il controllo della temperatura e dell'indurimento è al secondo posto perché il rivestimento e la laminazione dipendono da una curva di calore stabile. La finitura e la conversione della superficie aggiungono valore diretto al prodotto. Il taglio e il rinculo influiscono sulla resa e sulla perdita di manovrabilità. Quando i gruppi ausiliari lavorano insieme, la linea può viaggiare costantemente vicino alla sua reale velocità di progetto. Quando ciò non avviene, anche la migliore stampa principale non può compensare.
Il costo nascosto della negligenza delle apparecchiature ausiliarie
Si consideri una linea di coil-coating in cui la chimica del bagno di pretrattamento viene controllata solo una volta alla settimana. Il pH varia lentamente, lo strato di conversione diventa irregolare e la velocità della linea deve essere ridotta per mantenere la qualità del rivestimento. Il risultato non si presenta come un crollo improvviso ma come un mese dopo mese di perdita di produzione.
La linea arancione mostra cosa succede quando le apparecchiature vengono trascurate: i tempi di inattività salgono da quindici ore a oltre ottanta ore in sei mesi. La linea blu, con controlli di routine e sostituzione anticipata dei componenti, rimane sotto le venti ore. In una linea di produzione, ogni ora persa comporta il margine lordo dell’intera produzione di quell’ora. La linea trascurata consumerà anche più pezzi di ricambio dopo che cuscinetti e guarnizioni si sono guastati a causa del continuo superlavoro. I segnali di allarme sono facili da leggere: riscaldamento ritardato, tensione variabile, striature del rivestimento e bassa velocità della linea. Agire prima che questi segnali diventino gravi danni meccanici.
Configurazioni ausiliarie centralizzate o autonome
Sono disponibili due pratici layout per le apparecchiature ausiliarie. In una configurazione centralizzata, un gruppo di pompe, essiccatori, refrigeratori o monitor serve diverse linee attraverso una rete di distribuzione. In una configurazione autonoma, ciascuna linea trasporta la propria macchina dedicata. La scelta modifica l'ingombro dell'impianto, i costi operativi e la procedura di manutenzione.
La carta radar mette a confronto due configurazioni tipiche sulla base di sei criteri pratici. Le apparecchiature ausiliarie centralizzate ottengono punteggi elevati in termini di spazio, efficienza energetica, facilità di funzionamento e scalabilità perché la loro infrastruttura condivisa distribuisce i costi su molte linee. Le apparecchiature autonome ottengono punteggi elevati in termini di rapporto costo-efficacia e ridondanza perché evitano lunghe reti di distribuzione e mantengono i guasti locali. Per un impianto con un mix di prodotti stabile e un funzionamento continuo, i sistemi centralizzati offrono solitamente costi operativi inferiori. Per un impianto che esegue molti brevi cambi di lavoro o materiali speciali, le macchine autonome proteggono meglio i tempi di attività. La scelta corretta dipende dal numero di linee, dal piano dei turni e dalla gamma di materiali.
| Criterio | Centralizzato | Autonomo |
|---|---|---|
| Spazio sul pavimento | Compatto, una stazione serve più linee | Ingombro maggiore perché ogni linea ha la propria unità |
| Consumo energetico | Meglio perché pompe e azionamenti sono condivisi | Perdita di energia più semplice ma spesso maggiore per linea |
| Manutenzione | Richiede una manutenzione centrale programmata | L'unità può essere isolata e riparata rapidamente |
| Ridondanza | Inferiore; il guasto dell'unità centrale interrompe molte linee | Alto; ogni linea ha il proprio margine di backup |
| Scalabilità | Più difficile da espandere dopo aver riparato le tubazioni | Facile, aggiungi un'altra macchina dedicata |
Criteri di scelta delle apparecchiature ausiliarie nelle linee di compositi metallici e coil-coating
Scegli l'attrezzatura ausiliaria con la stessa disciplina che usi per l'unità principale. Il processo di selezione copre solitamente sei aree.
- Adeguamento della velocità: il sistema ausiliario deve coprire la velocità della linea più elevata più il 10% di riserva.
- Compatibilità dei materiali: definire la lega di alluminio, lo spessore dell'acciaio, la larghezza della bobina e la chimica della superficie prima di richiedere un preventivo.
- Livello di automazione: decidi se gli operatori caricheranno le bobine manualmente o si avvieranno e si arresteranno da una sala di controllo centrale.
- Accesso per la manutenzione: verificare la comunanza dei componenti e se l'unità può essere isolata per le riparazioni.
- Risposta del servizio: conferma della diagnosi remota e della disponibilità locale dei pezzi di ricambio.
- Flessibilità futura: lascia spazio per una bobina più ampia, un substrato più spesso o una testa di rivestimento aggiuntiva.
Il grafico mostra una tipica linea di coil-coating che ha investito in una migliore stazione di pretrattamento, zone di essiccazione aggiuntive e un nuovo avvolgitore. Il costo dei difetti è sceso da 120.000 dollari all’anno a 35.000 dollari perché la pulizia e il controllo della temperatura hanno eliminato le principali fonti di guasto del rivestimento. Lo spreco di materiale è sceso da 95.000 a 30.000 dollari perché la linea ha smesso di produrre bobine fuori specifica durante l'avvio e il cambio. Il costo energetico è diminuito perché la linea non ha più dovuto surriscaldare il nastro per compensare la polimerizzazione instabile. I costi relativi ai tempi di inattività sono scesi da 140.000 a 38.000 dollari poiché le nuove unità ausiliarie includevano il monitoraggio remoto e un accesso più rapido. Il risparmio annuo totale è di circa $ 290.000, che di solito ripaga l'aggiornamento entro due anni.
Guarda la tua linea con gli stessi occhi con cui applicheresti un nuovo investimento. Identificare quale funzione ausiliaria crea gli scarti o gli arresti più frequenti e confrontarla con la capacità principale della macchina. Questo singolo confronto spesso rivela un risparmio maggiore rispetto alla sostituzione dell'attrezzatura principale. Per una comprensione più approfondita della selezione della linea, rivedere il guida completa alla scelta di una linea di produzione di pannelli compositi metallici ad alte prestazioni . Puoi anche parlare direttamente con il produttore su una configurazione per il tuo mix di materiali e planimetria specifici.