
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

La lavorazione delle bobine di alluminio raramente fallisce in modo drammatico. Fallisce per deriva: il rivestimento superiore striscia di due micron sopra il bersaglio, il forno perde quattro gradi tra le bobine, l'accumulatore si esaurisce ogni volta che la linea supera i 45 metri al minuto e sei settimane dopo un pannello della facciata si delamina sul posto. Il processo stesso è una catena continua - srotolamento, giunzione, pretrattamento, rivestimento, polimerizzazione, laminazione, raffreddamento e riavvolgimento - e ogni anello al suo interno viene misurato in secondi e micron. Il punto pratico in primo piano: una linea di bobine è affidabile tanto quanto lo è la sua fase più lenta, la sua finestra di polimerizzazione e la sua routine di cambio bobina. Tutto il resto, dal pretrattamento senza cromo al livellamento a rulli, esiste per mantenere queste tre cose entro la tolleranza.
Dallo svolgitore al riavvolgitore: cosa copre la lavorazione dei coil di alluminio
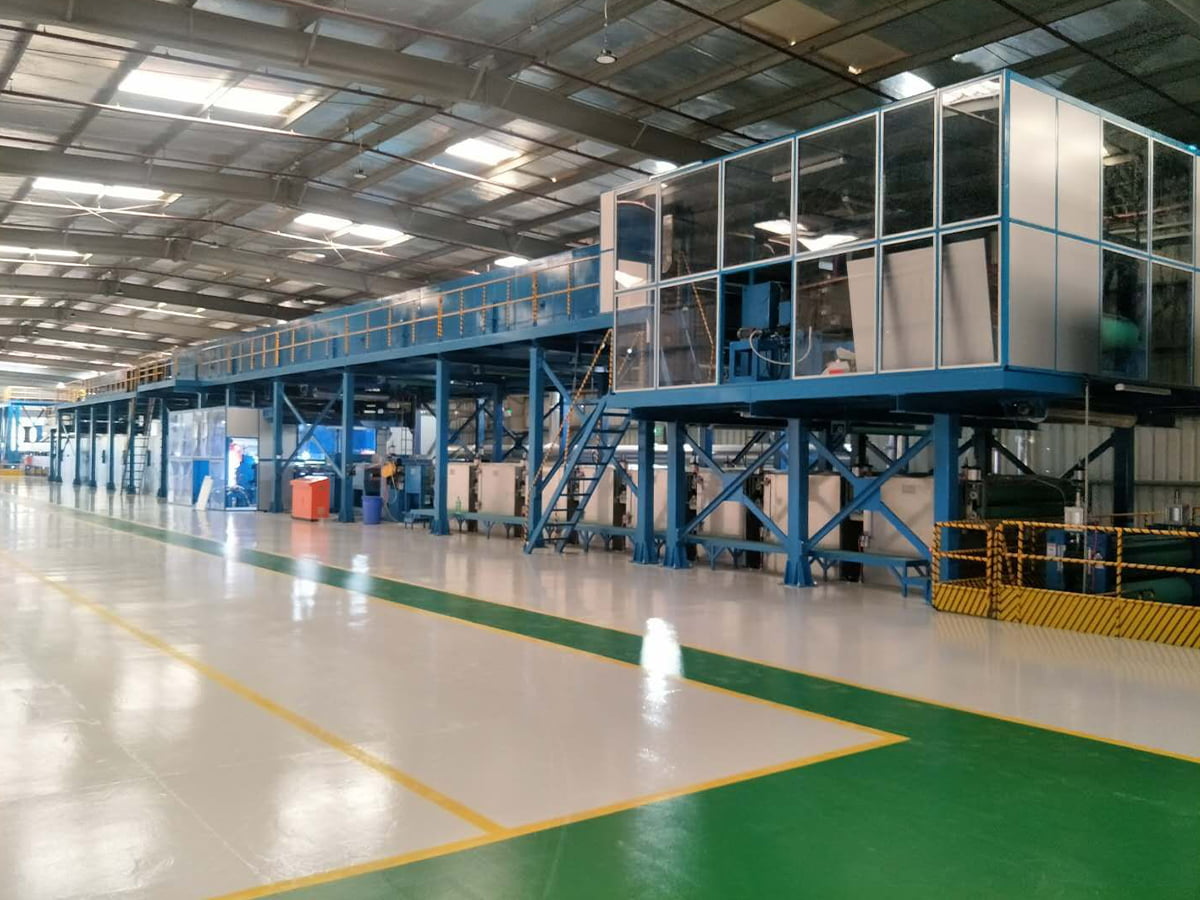
Una linea di rivestimento sposta la striscia in una direzione. Lo svolgitore ripaga la bobina, una cesoia taglia la coda e una giuntatrice cuce la nuova bobina a quella vecchia mentre un accumulatore immagazzina abbastanza nastro affinché la linea possa continuare a funzionare durante l'arresto. La striscia entra quindi nel pretrattamento: pulizia alcalina, risciacquo graduale e rivestimento di conversione applicato a temperatura controllata, seguito da un forno di asciugatura che deve rimuovere ogni traccia di umidità prima che il rullo di primer tocchi la superficie.
Quella prima fase merita rispetto perché irrecuperabile. Un micron di olio di laminazione residuo, o una pellicola alcalina scarsamente risciacquata, indeboliranno l'adesione molto prima dell'applicazione dello strato di finitura e nessuna quantità di polimerizzazione la riporterà indietro. I costruttori che ottengono questo diritto trattano il pretrattamento come una macchina a sé stante, con i propri azionamenti, dosaggio di prodotti chimici e punti di controllo, piuttosto che un accessorio imbullonato all'ingresso del verniciatore.
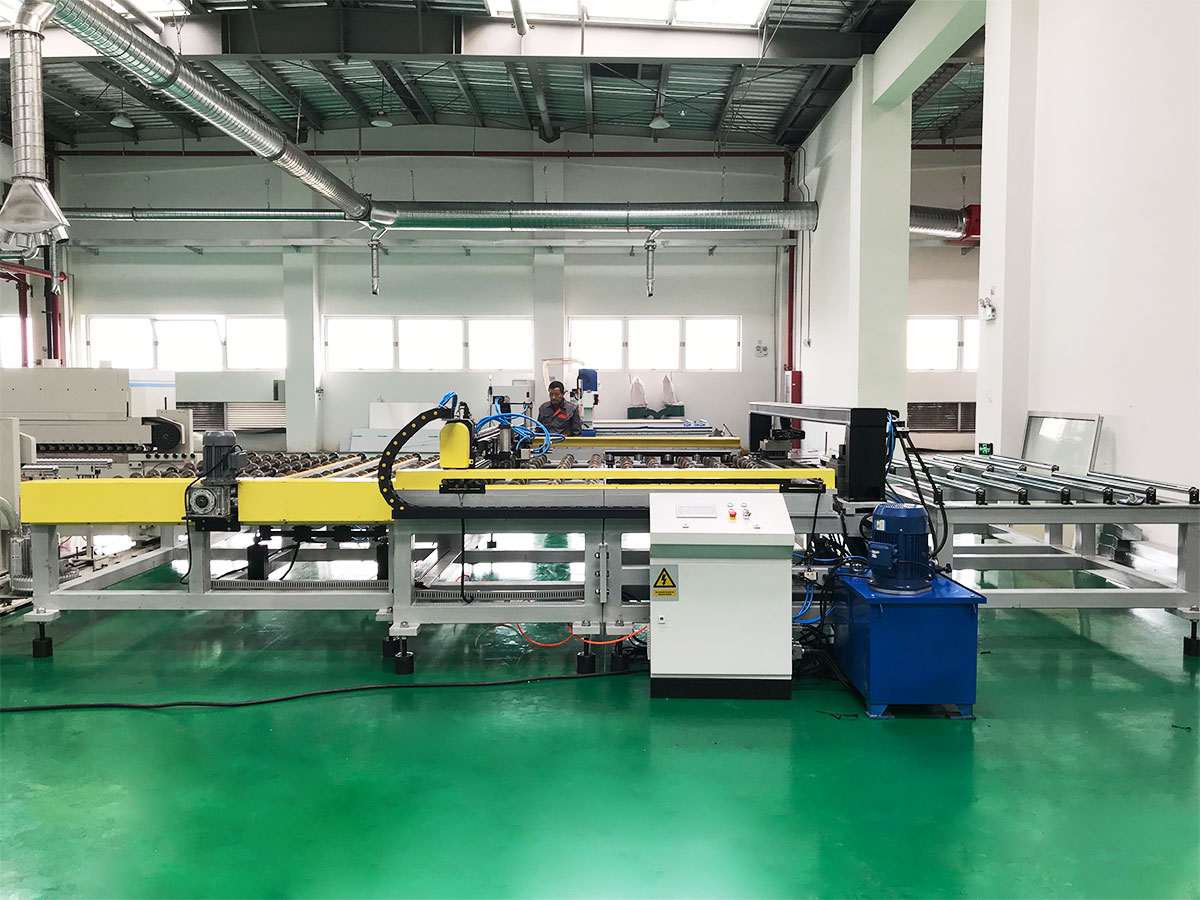
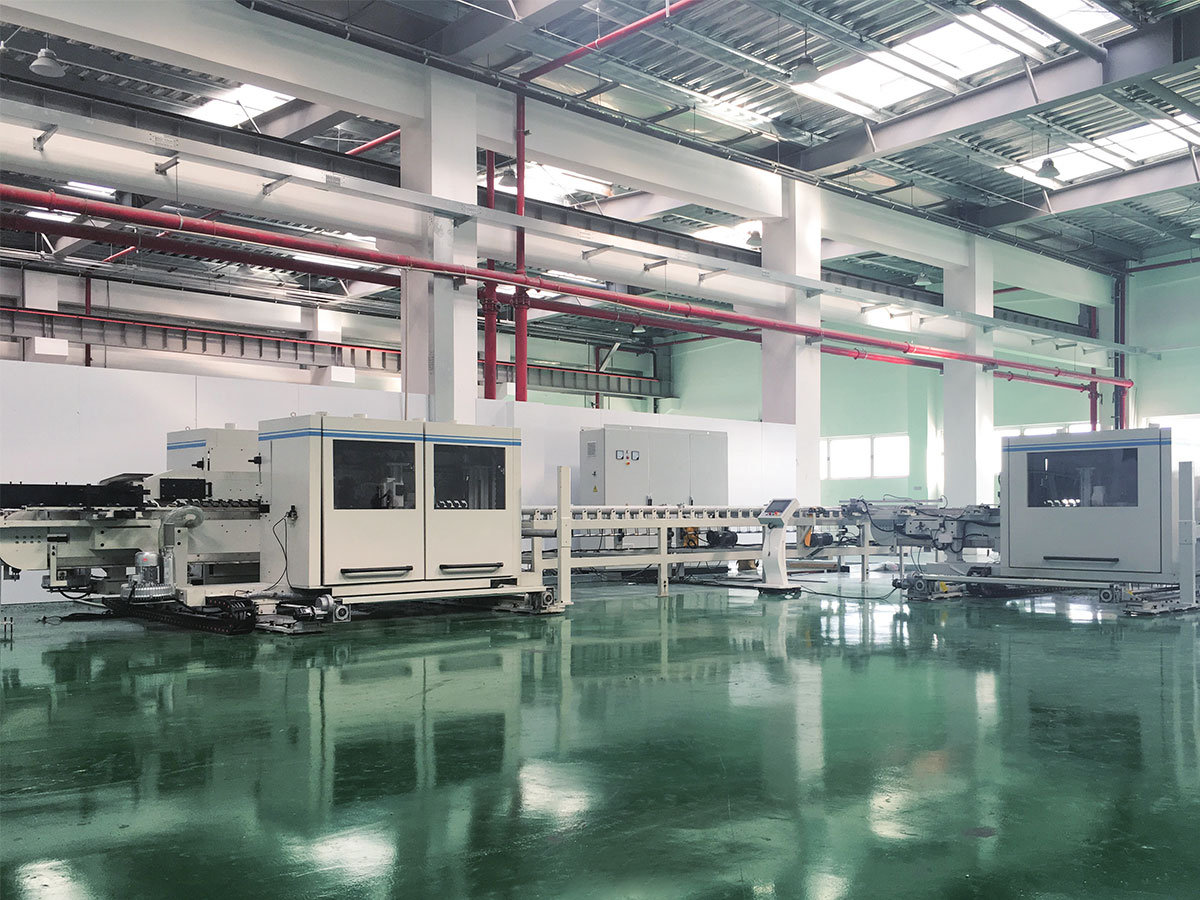
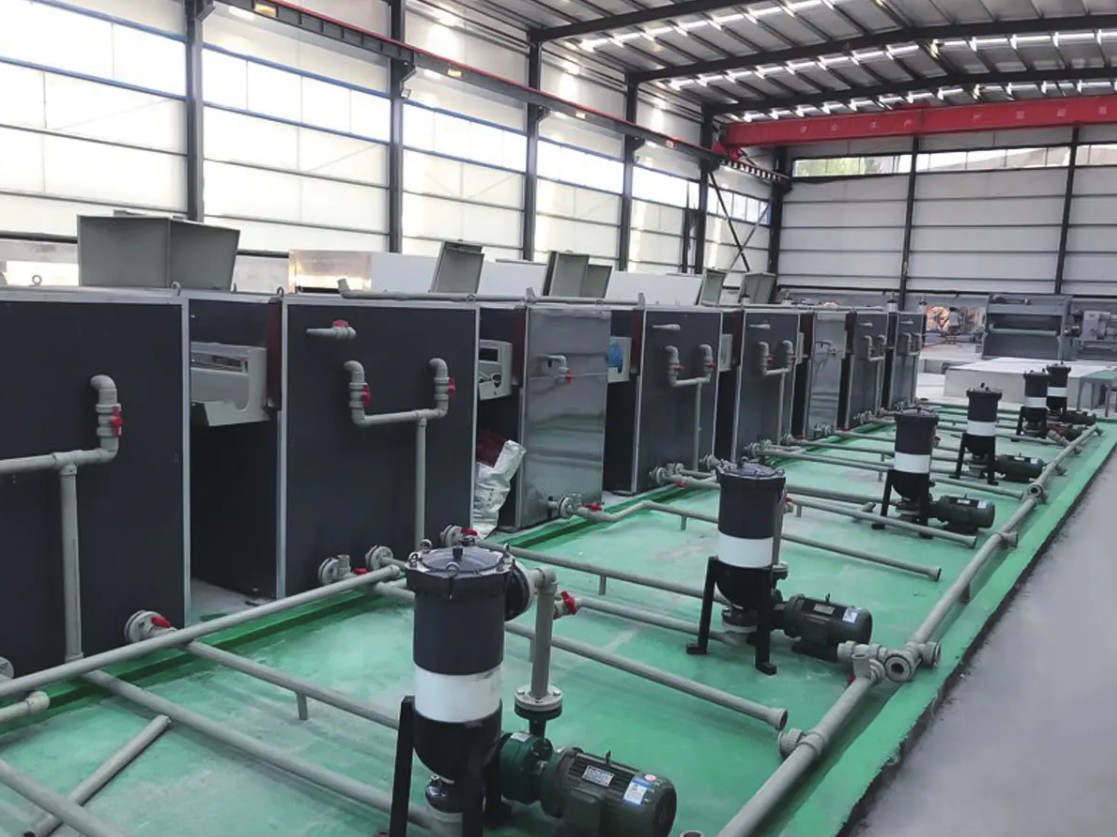
 Linea di pulizia pretrattamento La pulizia delle superfici metalliche e la qualità dei rivestimenti di conversione chimica determinano direttamente la resistenza alla corrosione, l'adesione della vernice e la qualità del prodotto finale... Visualizza il prodotto →
Dopo il rivestimento e l'indurimento, la striscia può essere laminata con una pellicola protettiva o decorativa, goffrata per la struttura, raffreddata e riavvolta sotto tensione controllata. Il controllo della tensione è più importante di quanto la maggior parte degli acquirenti si aspetti: una bobina avvolta troppo stretta stampa segni che appaiono solo dopo la piegatura e una ferita troppo allentata per i telescopi durante il trasporto.
La velocità della linea imposta la capacità reale, non la potenza nominale del motore
Ogni fase su una linea a spirale ha il proprio limite di velocità e quella più lenta decide cosa effettivamente spedire. Il grafico seguente mette a confronto il massimo pratico di sei fasi su una linea di rivestimento coil di alluminio di fascia media.
Questi numeri non sono dati di marketing; sono le velocità alle quali ogni fase produce ancora una superficie vendibile. La stazione di rivestimento superiore termina la linea a 42 metri al minuto, perché la formazione della pellicola e l'appassimento del solvente richiedono entrambi tempo, e spingersi oltre quel punto produce una consistenza a buccia d'arancia e difetti sui bordi di asciugatura. Il primer a 48 metri al minuto e il laminatore a 36 metri al minuto contano solo quando entrambi funzionano contemporaneamente, come è esattamente il caso su una linea combinata di rivestimento e laminazione. Una macchina quotata a 60 metri al minuto è quindi una linea da 36 metri al minuto se il vostro prodotto necessita di laminazione della pellicola, e più vicina a 25 metri al minuto una volta incluso il livellamento del foglio. Ecco perché qualsiasi cifra relativa alla capacità dovrebbe portare con sé la ricetta del prodotto: lo stesso hardware fornisce tre output diversi. Gli acquirenti che confrontano due preventivi su un unico numero veloce non confrontano la stessa cosa.
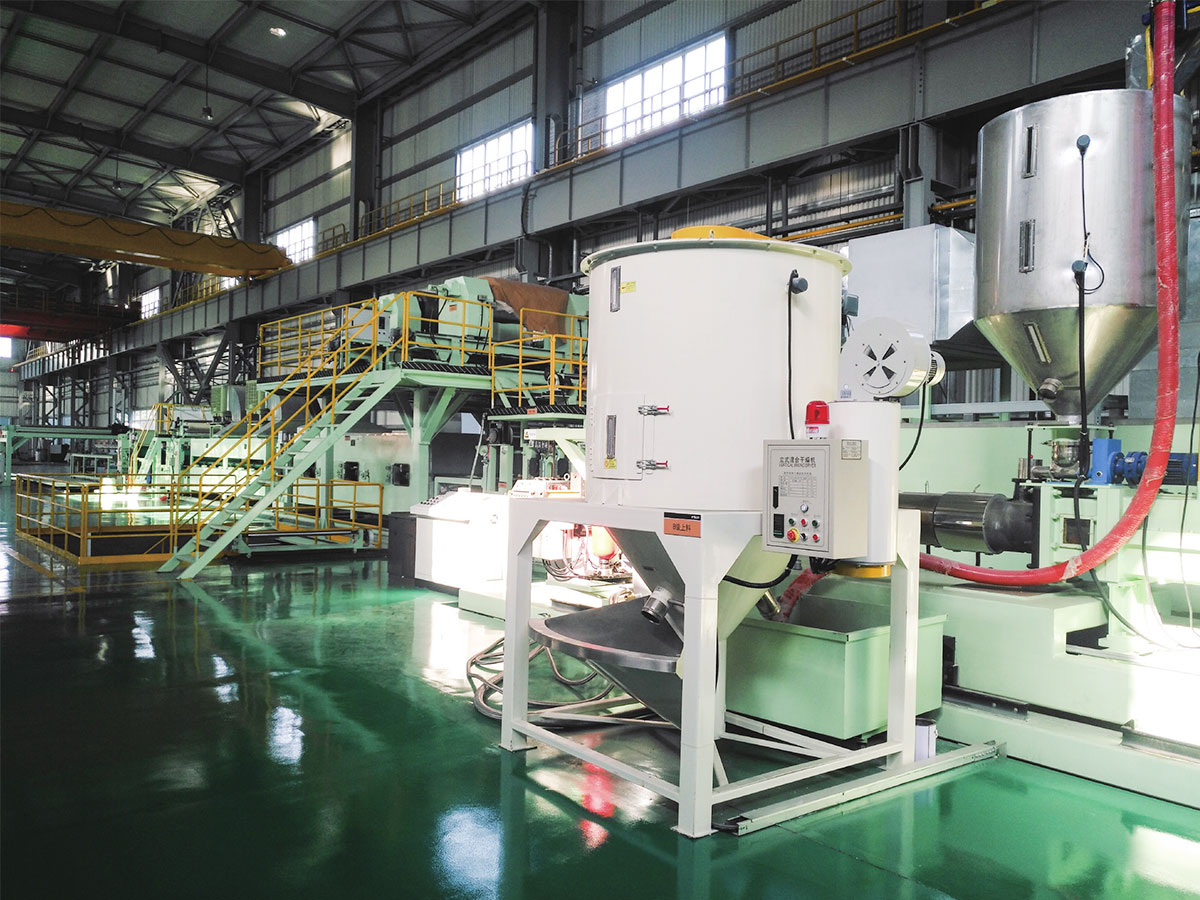
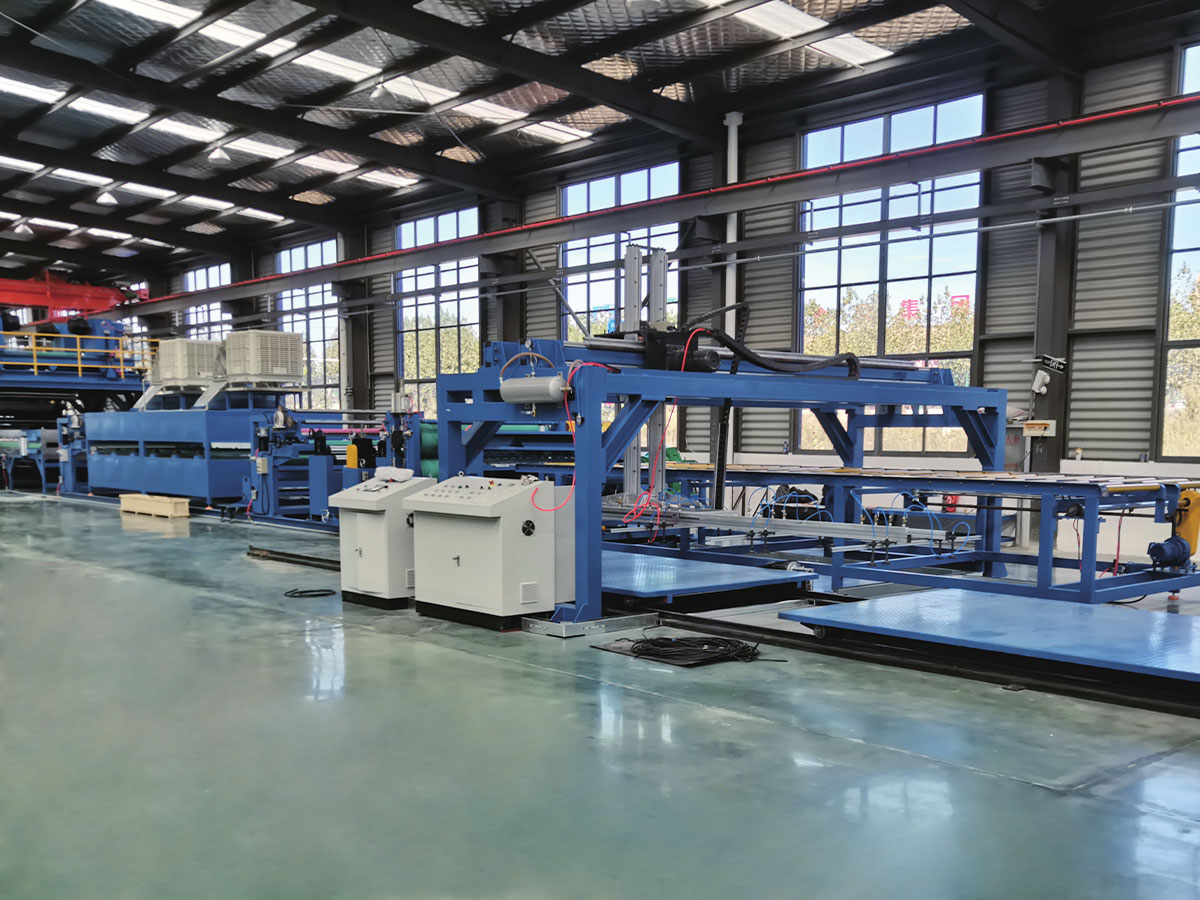
 Linea di stampa e rivestimento coil in alluminio/acciaio Accessori per attrezzature Visualizza il prodotto →
Per uno sguardo più attento a come questi compromessi si traducono in risultati commerciali, leggi il i vantaggi produttivi che può portare una linea di coil-coil-coil-metal .
La finestra di cura: dove iniziano la maggior parte dei problemi di adesione
La polimerizzazione è una relazione tra tempo e temperatura misurata sulla striscia, non nell'aria. Il profilo seguente mostra cosa succede in un forno a cinque zone seguito da una sezione di raffreddamento.
La curva sale ripidamente attraverso le prime due zone, si appiattisce tra le zone tre e cinque a circa 226-232 gradi Celsius, quindi diminuisce nella sezione di raffreddamento. Quel plateau non è un suggerimento. I rivestimenti in poliestere e PVDF necessitano del metallo stesso, non dell'aria del forno, per raggiungere la temperatura di picco del metallo specificata e la maggior parte delle specifiche si colloca tra 224 e 232 gradi Celsius con una sosta da 20 a 40 secondi. Leggere la temperatura dell'aria invece della temperatura della striscia è l'errore di messa in servizio più comune, perché una striscia che funziona a 42 metri al minuto assorbe il calore in modo diverso rispetto a una striscia che funziona a 28. La polimerizzazione insufficiente lascia la pellicola morbida e l'adesione marginale, mentre la polimerizzazione eccessiva la rende fragile, quindi il rivestimento si rompe in caso di piegatura stretta anche se la durezza della matita sembra eccellente. Registrare questo profilo per ogni bobina, non una volta alla messa in servizio.
Cosa in realtà va storto: modelli di difetti sulle linee di bobina
Le dichiarazioni di qualità sulla bobina rivestita seguono uno schema abbastanza stabile e lo schema indica dove spendere il budget per la strumentazione.
La perdita di adesione e la deviazione della formazione del film rappresentano insieme la metà delle affermazioni qui riportate ed entrambe riconducono alle stesse due variabili: qualità del pretrattamento e controllo della polimerizzazione. La mancata corrispondenza di colore e brillantezza solitamente si verifica dopo un cambio della bobina, quando un nuovo lotto di lega, un diverso lotto di primer o una striscia più fredda spostano la tonalità di alcune unità. I problemi di planarità emergono ancora più tardi, spesso dopo il livellamento o dopo che i pannelli sono stati tagliati e laminati, il che li rende la categoria più costosa da correggere. Il danno ai bordi e alle giunzioni è il danno più piccolo ma il più veloce da riparare, perché è un problema meccanico piuttosto che un problema chimico. Quattro delle sei categorie possono essere difese con la strumentazione (temperatura della striscia, peso della pellicola, misurazione del colore e registrazione della tensione) invece che con il giudizio dell'operatore. Questo è l'argomento a favore dell'acquisto della misurazione come parte della linea piuttosto che come ripensamento.
Abbinamento della linea al prodotto: rivestimento standard rispetto a bobina resistente al fuoco A2
È possibile costruire due linee di bobine di prezzo simile per prodotti completamente diversi. Il confronto seguente valuta sei dimensioni che gli acquirenti solitamente valutano l'una rispetto all'altra.
Il radar confronta una linea di rivestimento coil standard in PE o PVDF con una linea configurata per la produzione di compositi coil con resistenza al fuoco A2, con punteggio da 0 a 10 su sei dimensioni. La linea standard vince in termini di velocità di linea, flessibilità di costruzione del film ed efficienza energetica, perché esegue una chimica più semplice e cambia le ricette più rapidamente. La configurazione A2 vince in termini di prestazioni antincendio e flessibilità di cambio, poiché in genere combina un nucleo ignifugo con il rivestimento in alluminio in un unico passaggio. Nessuna delle due forme è migliore in termini assoluti; descrivono semplicemente prodotti diversi e mercati diversi. Ciò che conta in fase di preventivo è che i sei assi vengano valutati rispetto al proprio mix di prodotti piuttosto che a un benchmark generico, perché una linea ottimizzata per il rivestimento esterno non si adatta bene a uno stabilimento che cambia colore a ogni turno. Se sulla tua tabella di marcia sono presenti pannelli ignifughi, testa l'asse di adesione più difficile con film di peso basso, dove i sistemi caricati con minerali si comportano diversamente dal poliestere semplice.
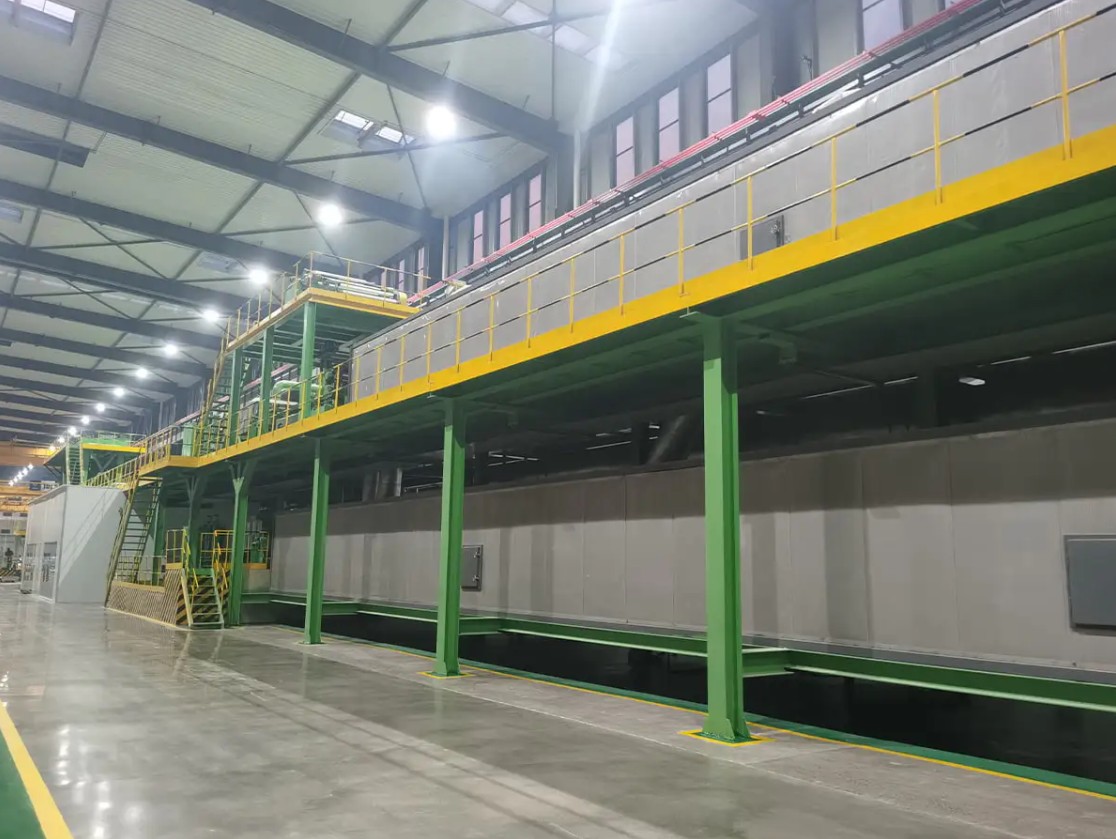
 Linea di produzione di bobine A2/Linea composita A2 ACP Accessori per attrezzature Visualizza il prodotto →
Tolleranze che vale la pena fissare nel contratto
Un preventivo che elenca solo la velocità e la larghezza della bobina lascia aperte le variabili costose. La tabella seguente mostra i parametri che vale la pena scrivere come criteri di accettazione verificati, insieme al metodo utilizzato per controllarli.
| Parametro | Fascia pratica | Perché è importante | Come verificare |
|---|---|---|---|
| Costruzione di film di rivestimento | Obiettivo più o meno 2 micron | Imposta brillantezza, colore e durata della garanzia | Test del peso della striscia o XRF |
| Picco della temperatura del metallo | Da 224 a 232 gradi Celsius | La polimerizzazione insufficiente indebolisce l'adesione, la polimerizzazione eccessiva indebolisce la pellicola | Striscia termoetichetta su ogni bobina |
| Velocità della linea stability | Entro il 3% della velocità impostata | Le oscillazioni di velocità spostano la costruzione della pellicola e il tempo di permanenza | Guida il registro delle tendenze per oltre 8 ore |
| Striscia di planarità dopo il livellamento | Da 0 a 3 unità I | L'ondulazione appare solo dopo la piegatura e la laminazione | Bordo dritto su una piastra piana |
| Tempo del ciclo della giuntatrice | Da 45 a 90 secondi alla massima velocità | Determina la lunghezza dello scarto e il volume dell'accumulatore | Corsa cronometrata durante l'accettazione |
Tutto ciò che non è elencato qui è ancora negoziabile, ma è molto più semplice negoziare prima che venga infilata la prima bobina.
Una breve lista di controllo per la prenotazione
Utilizza l'elenco seguente come filtro prima di selezionare qualsiasi fornitore, indipendentemente dal fatto che l'ambito sia una linea di rivestimento, una linea composita o una singola macchina associata.
- Invia campioni di coil reali, inclusa la lega e la tempra che intendi utilizzare, non solo i certificati di lavorazione.
- Richiedi un profilo di temperatura della striscia registrato a tre velocità di linea, non una.
- Conferma il tempo di cambio della ricetta tra i tuoi due prodotti più comuni.
- Concordare il metodo di accettazione per la realizzazione, l'adesione e il colore della pellicola prima della spedizione.
- Controlla quali pezzi di ricambio sono conservati localmente e come viene fornito il supporto remoto.
- Verificare se un fornitore può anche fornire nucleo A2, bobina in alluminio rivestito e pellicola di collegamento, perché un'unica fonte accorcia il ciclo di messa in servizio.
Il momento migliore per porre queste domande è prima dell’ordine di acquisto, quando gli ingegneri hanno ancora leva e opzioni. Se desideri una seconda opinione su un prodotto specifico (bobine rivestite, bobine composite ignifughe, pavimenti o linee in pelle), la strada più veloce è invia le specifiche del tuo obiettivo ai nostri ingegneri di processo e lascia che rispondano con un percorso di processo anziché con una pagina di catalogo.