
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Una bobina di alluminio laminato che arriva pesante al 2% in testa e leggera all'1% in coda costa molto di più di una bobina scartata. Il verniciatore inizia a inseguire la velocità della linea per mantenere la polimerizzazione, il forno si sposta e i pannelli tagliati dalle estremità opposte della stessa bobina finiscono con una differenza di colore visibile che nessuno può spiegare al cliente. I laminatoi per alluminio determinano lo spessore, la planarità, la bombatura e le condizioni superficiali che ogni macchina a valle eredita, motivo per cui la qualità del coil è un problema di produzione piuttosto che un dettaglio di acquisto.
Innanzitutto la conclusione: un laminatoio è una macchina per la riduzione dello spessore, ma ciò che un acquirente acquista effettivamente è la ripetibilità. Un mulino che mantiene tolleranze strette su ogni bobina consente a una linea di rivestimento o composita di funzionare secondo una ricetta fissa. Un mulino che non trasformi ogni turno in un esercizio di correzione manuale. Le pagine che seguono spiegano come differiscono la laminazione a caldo, a freddo e quella a foglio, quali parametri della bobina rientrano nelle specifiche di acquisto e come tali parametri viaggiano attraverso il rivestimento, la laminazione e la finitura del pannello.
Cosa cambia realmente un laminatoio per alluminio
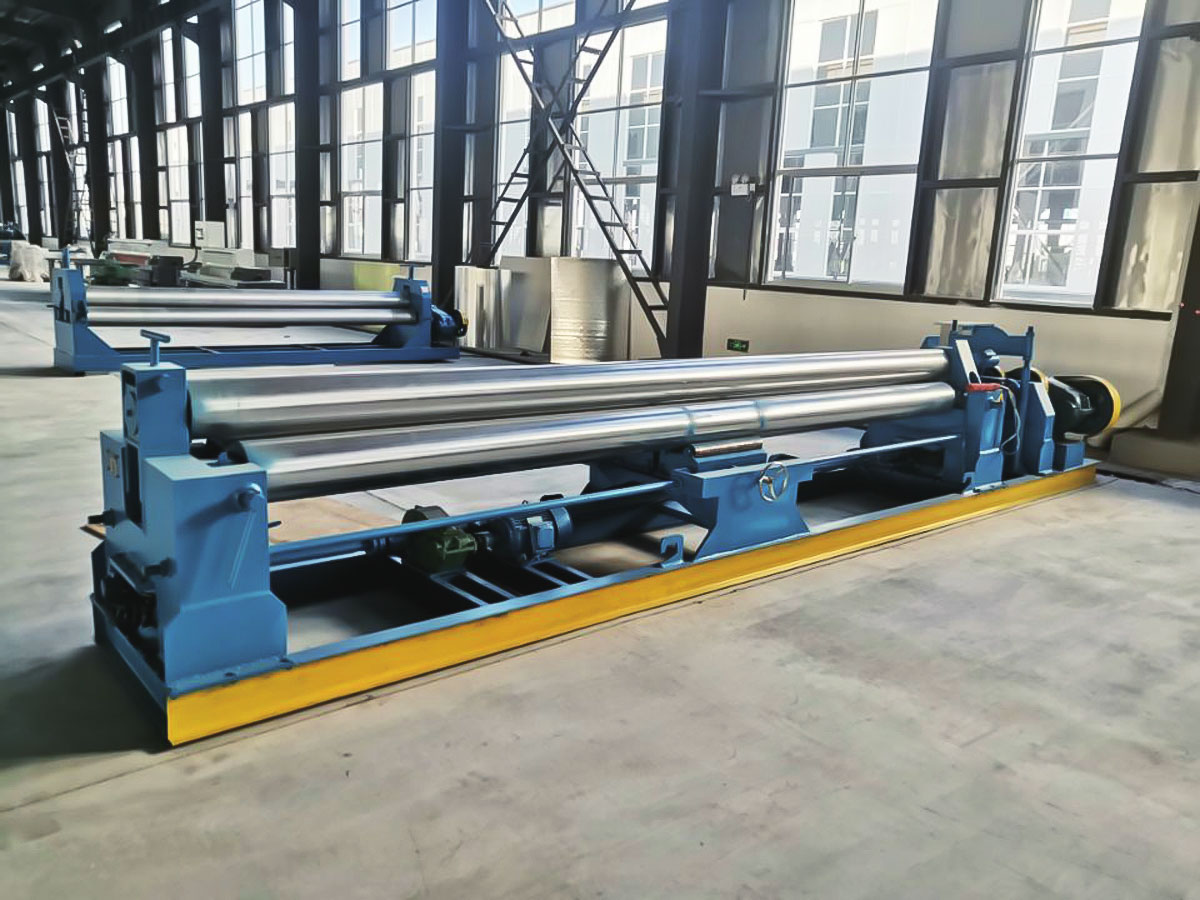
Un laminatoio fa passare il metallo tra una o più coppie di rulli. Ogni passata riduce lo spessore e, allo stesso tempo, riscrive la struttura della grana, la tempra, la planarità e la tessitura superficiale. La laminazione a caldo inizia da una bramma colata a circa 300-500 gradi Celsius e porta il lingotto fino a un calibro di trasferimento. La laminazione a freddo, solitamente su un laminatoio reversibile o tandem, fornisce lo spessore finale insieme alle proprietà meccaniche ordinate dal cliente. La laminazione del foglio utilizza rulli impilati per raggiungere spessori misurati in micron, dove la qualità della superficie conta più della resistenza.
Quota di spessore in entrata rimossa in una sola passata
Le barre mostrano quanto dello spessore in entrata scompare in un singolo passaggio in ciascuna fase, e le differenze spiegano perché gli acquirenti a valle dovrebbero trattare i coil laminati a caldo e a freddo come materiali diversi anziché come dimensioni diverse dello stesso materiale. La laminazione a caldo rimuove una grande quantità assoluta di metallo per passaggio, ma lascia una superficie che presenta ancora incrostazioni, segni di rotolamento e una fascia di spessore notevolmente più ampia. La laminazione a freddo rimuove meno metallo per passaggio in termini assoluti, ma è la fase in cui vengono effettivamente create la tolleranza di calibro e la planarità, motivo per cui il coil laminato a freddo è la normale materia prima per le linee di rivestimento e laminazione. La laminazione del foglio comporta le riduzioni percentuali più pesanti di tutte, ma solo perché la striscia è già sottile e la pila di rulli la sostiene strettamente su entrambi i lati. Quando una specifica dice semplicemente laminazione a freddo senza nominare una classe di tolleranza, lo stabilimento è libero di consegnare ovunque all'interno di quella fascia ampia e la linea di rivestimento assorbe silenziosamente la differenza attraverso scarti e rilavorazioni.
Parametri della bobina che determinano la resa a valle
Sei numeri causano la maggior parte del danno quando vanno alla deriva. La tabella seguente li elenca con i valori che un mulino ben controllato può normalmente mantenere, insieme al sintomo che appare sul piano di produzione quando si spostano al di fuori della banda.
| Parametro | Obiettivo pratico | Sintomo a valle quando va alla deriva |
|---|---|---|
| Tolleranza del calibro | Entro l'1% del valore nominale attraverso la bobina | Spostamento del peso del rivestimento e della polimerizzazione, velocità della linea regolata bobina per bobina |
| Corona | Meno dell'1% della larghezza della striscia | Errori di tracciamento della striscia, pressione di laminazione irregolare, ondulazione dei bordi |
| Planarità | Entro 10 unità | Pieghe nell'accumulatore, graffi sui rulli guida |
| Campanatura | Meno di 3 mm su 2 m di lunghezza | Deriva diagonale sul tratto, registro scarso sulle finiture stampate |
| Residuo superficiale | Meno di 20 mg per metro quadrato di olio | Perdita di adesione, formazione di bolle dopo l'indurimento, distacco del rivestimento |
| Diametro interno e peso della bobina | Abbinato allo svolgitore e al mandrino | Arresti di riavvolgimento, incastro, movimentazione non sicura |
Deviazione del calibro durante una campagna di laminazione di dieci bobine
Le due linee seguono la deviazione del calibro attraverso una campagna di dieci bobine e la forma delle curve conta più di ogni singola lettura. La linea superiore rappresenta un mulino che esegue lunghe campagne tra i cambi dei rulli, quindi la deviazione inizia all'interno della tolleranza e poi aumenta costantemente man mano che i rulli di lavoro si usurano e si accumula la corona termica. La linea inferiore appartiene a uno stabilimento che cambia i rulli più spesso, il che mantiene la deviazione piatta e significa che il cliente riceve più o meno lo stesso prodotto nella bobina dieci e nella bobina uno. Una linea di rivestimento non è in grado di distinguere tra questi due mulini da un singolo campione, poiché entrambi possono superare l'ispezione in entrata sulla prima bobina di una campagna. La differenza diventa visibile solo nel tasso di scarto nell'arco di un mese, motivo per cui l'ispezione in entrata dovrebbe campionare la testa, la parte centrale e la coda di diverse bobine prelevate dalla stessa campagna anziché testare accuratamente una bobina.
Dove il coil laminato entra nella linea di rivestimento e laminazione
Per la maggior parte delle applicazioni architettoniche e di trasporto, il coil laminato non è il prodotto finito. Passa prima attraverso una linea di rivestimento: pulizia alcalina, rivestimento di conversione, primer, quindi uno strato superiore polimerizzato in forno, con stampa opzionale o laminazione della pellicola prima del riavvolgimento. Ciascuna di queste fasi reagisce alla superficie metallica fornita dalla cartiera, motivo pratico per cui il pretrattamento viene specificato con tanta attenzione su un moderno impianto di rivestimento.
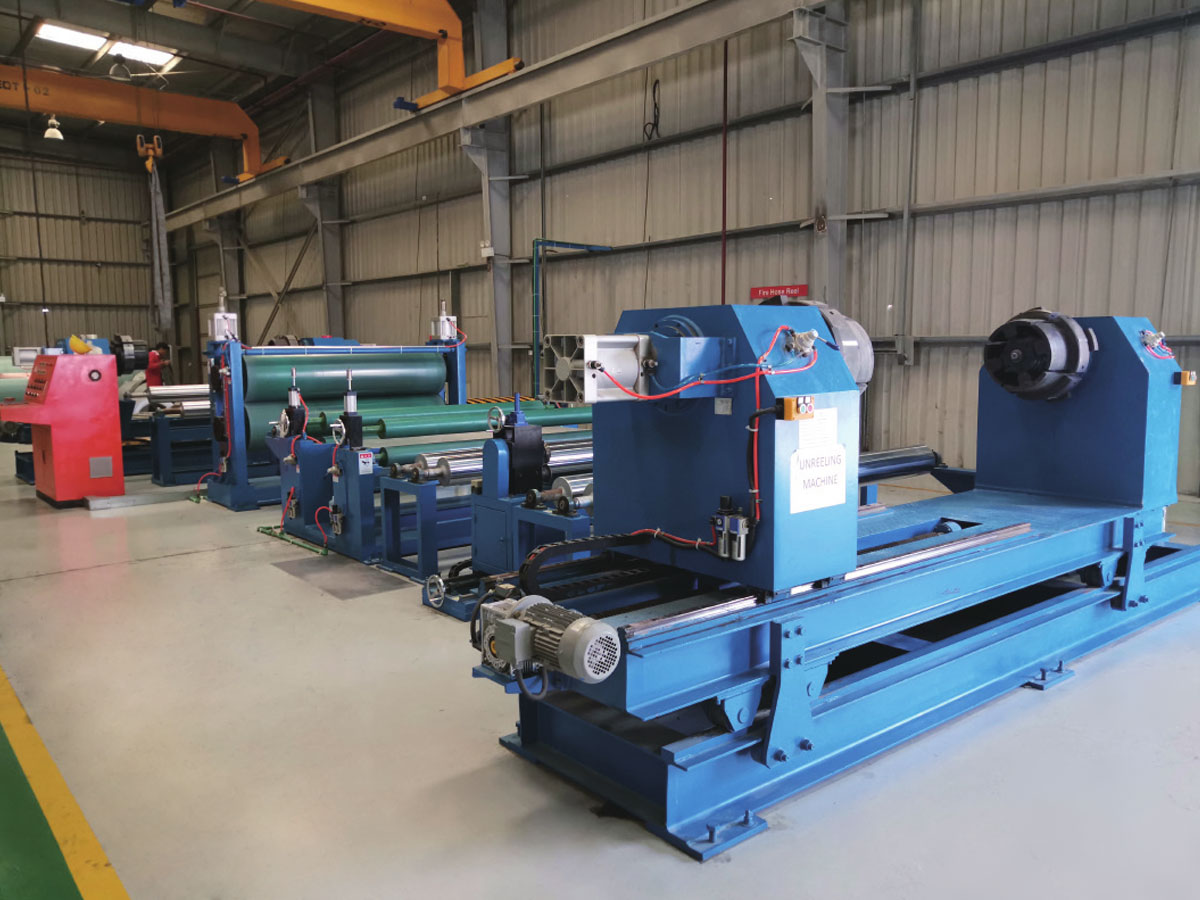
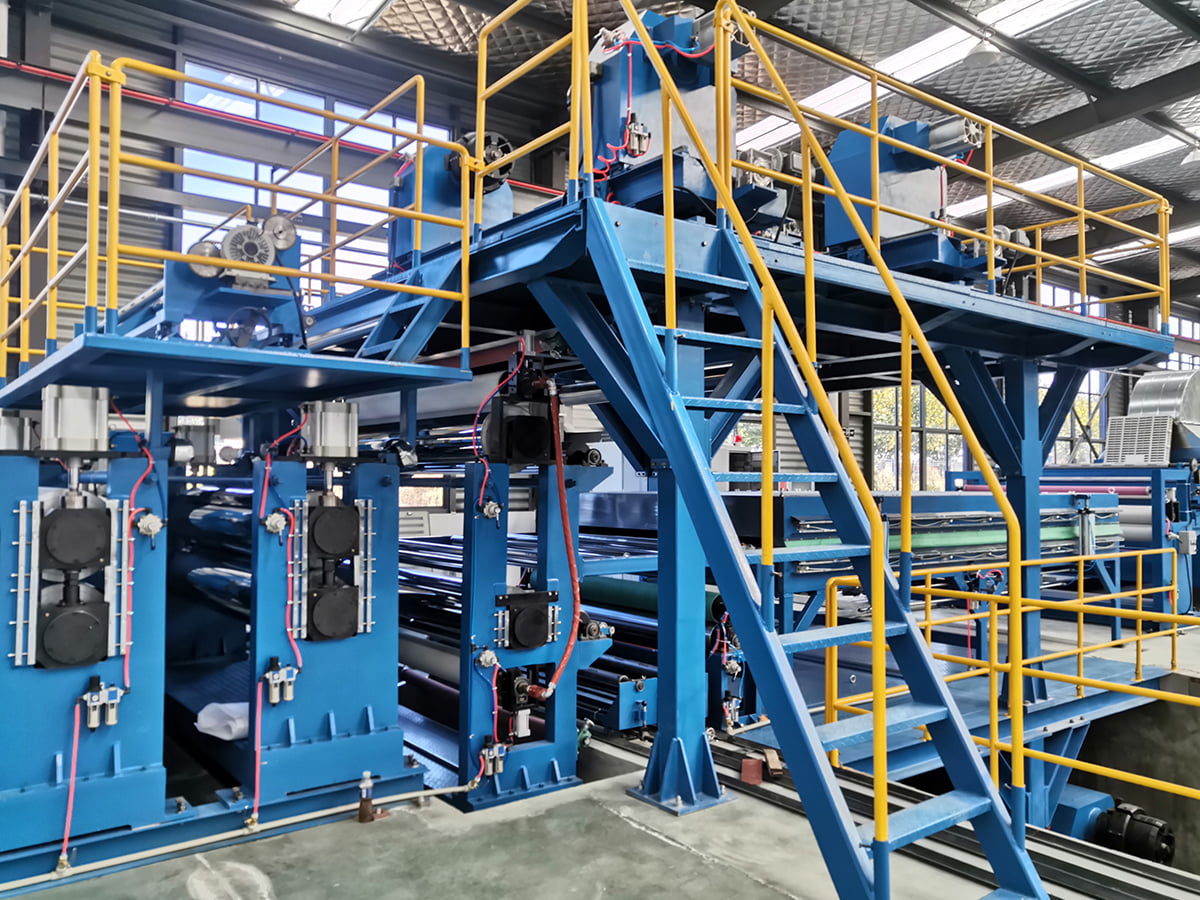
 Linea di stampa e rivestimento coil in alluminio/acciaio Accessori per attrezzature Visualizza il prodotto →
L'olio residuo di laminazione, che un mulino considerava perfettamente accettabile per lo stampaggio, diventa un rischio di adesione nel momento in cui il coil viene verniciato. Resti di emulsione, macchie di ossido e rugosità inconsistenti si presentano tutti come difetti di bagnatura che una buona sezione di pulizia può nascondere per un po' e poi non può più nascondere del tutto una volta che la velocità della linea aumenta. Questo è il motivo per cui le specifiche della linea di rivestimento solitamente richiamano sia la chimica del pretrattamento che la pulizia della superficie in entrata della bobina, poiché una linea non può compensare una superficie che non pulisce mai completamente.
Cause di fermo macchina legate alla bobina su una linea di rivestimento
L'istogramma classifica i motivi per cui una linea di coil coating si ferma o rallenta, basandosi solo su cause riconducibili al coil in ingresso piuttosto che alla linea stessa. Il danno ai bordi è il fattore che contribuisce maggiormente, poiché i bordi della bobina costituiscono la parte più sottile della sezione trasversale e sono quelli che si ammaccano più facilmente durante la movimentazione e il trasporto. La variazione del calibro viene in secondo luogo: ogni nuova bobina con un calibro medio diverso impone una nuova velocità e un nuovo punto di regolazione del forno, e le bobine di transizione solitamente finiscono come rottami. Il residuo superficiale è al terzo posto ed è il più ingannevole del gruppo, poiché la bobina appare pulita sul pavimento e il guasto si manifesta solo dopo la polimerizzazione o dopo la piegatura del pannello finito. Camber e avvolgimenti insieme rappresentano circa un quarto degli incidenti, ed entrambi sono problemi di trasporto, stoccaggio e movimentazione tanto quanto problemi di rotolamento.
Dal coil rivestito al pannello composito finito
Una volta che il nastro è stato verniciato, una linea di pannelli compositi lo lamina su un'anima e produce la lamiera piana utilizzata su facciate, segnaletica, interni dei trasporti e sistemi di rivestimento. I prodotti ignifughi come i pannelli A2 e B1 richiedono un nucleo riempito di minerali e uno strato adesivo controllato, e la linea deve mantenere contemporaneamente spessore e forza di adesione alla velocità di produzione. Il contributo del laminatoio diventa in questa fase indiretto ma rimane visibile: l'uniformità dello spessore determina se entrambe le pelli laminano alla stessa tensione, e la planarità determina se il pannello finito è ancora piatto dopo la sezione di raffreddamento. Se stai pesando le opzioni dell'attrezzatura, questa guida è disponibile come scegliere una linea di produzione di pannelli compositi metallici ad alte prestazioni spiega i compromessi a livello di linea che si aggiungono alla qualità della bobina.
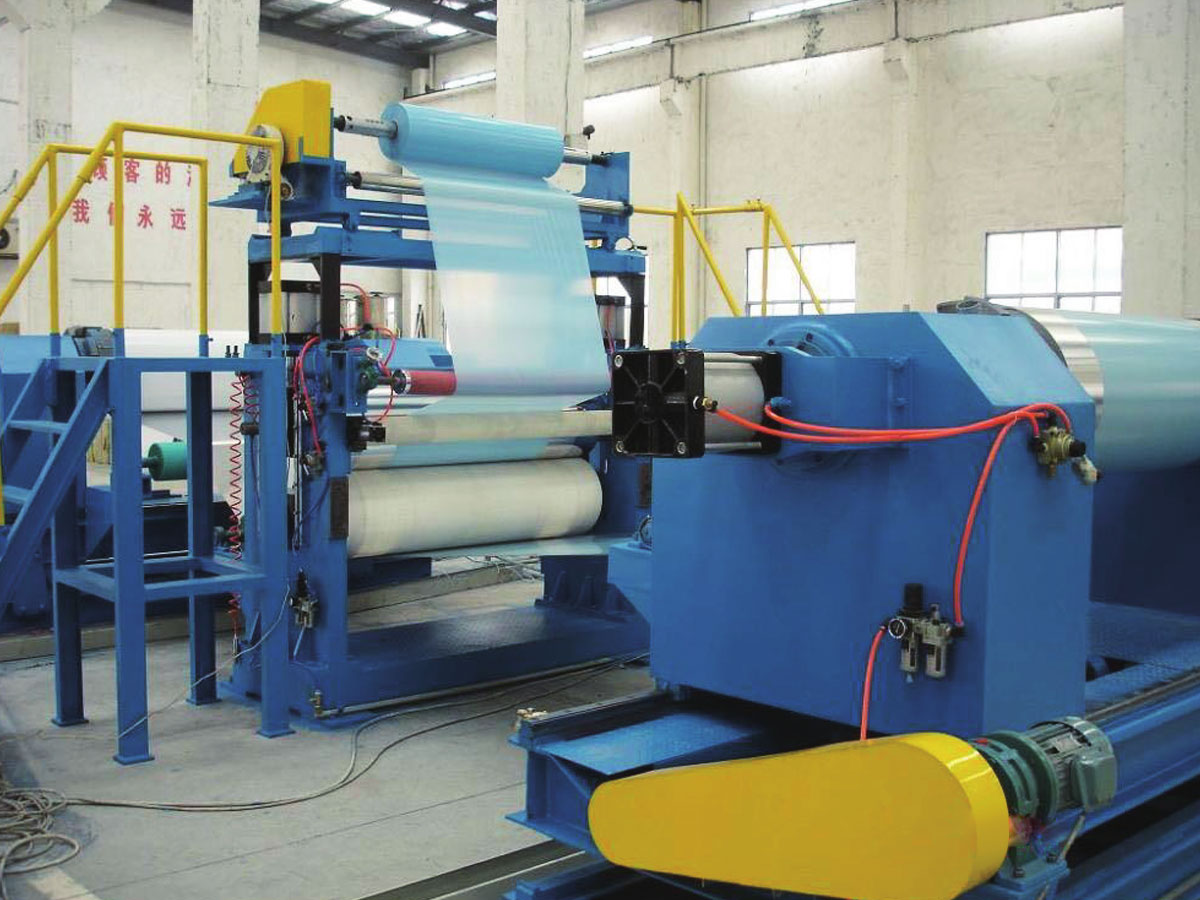
 Linea di produzione di pannelli compositi in metallo A2 Nel 2012, abbiamo sviluppato in modo indipendente la linea di produzione di pannelli compositi metallici A2, una linea di laminazione continua di seconda generazione progettata specificatamente per la produzione di pannelli compositi... Visualizza il prodotto →
L’esperienza pratica su queste linee porta ripetutamente alla stessa conclusione: gli acquirenti che bloccano le tolleranze della bobina prima che la linea venga messa in servizio trascorrono il loro primo anno a migliorare la resa, mentre gli acquirenti che trattano la bobina come una merce lo spendono per spegnere l’incendio. È più economico respingere un coil all'ingresso della merce che respingere un pannello finito su una facciata.
Confronto tra le fonti di bobine prima di firmare
La maggior parte dei produttori acquista da più di una fonte e i profili differiscono in modi che appaiono solo sotto la pressione della produzione.
Profilo della fonte della bobina in base a cinque criteri di acquisto
Il grafico radar mette a confronto due sorgenti di bobine comuni in base ai cinque criteri più importanti per una linea di rivestimento o laminazione, con l'anello esterno che rappresenta la migliore prestazione della categoria. La forma più scura è un laminatoio integrato che cola, lamina e spedisce da un unico sito, e ottiene ottimi risultati in termini di controllo dello scartamento perché il programma di laminazione e la metallurgia sono gestiti da un unico team. La forma più leggera è un commerciante o un centro servizi che acquista coil sul mercato aperto e lo rivende, e il suo profilo è naturalmente più debole sul controllo dello scartamento e sulla planarità perché non ha alcuna influenza sul programma del passaggio di laminazione. La coerenza della consegna è l'unico asse in cui il commerciante può eguagliare o battere la fabbrica, poiché un centro servizi spesso tiene scorte e può spedire una singola bobina più velocemente di quanto una fabbrica possa pianificare una campagna. La lettura pratica è semplice: i commercianti si adattano a piccole tirature e bobine di sostituzione urgenti, mentre facciate ignifughe, finiture stampate e pannelli strutturali di solito giustificano il prezzo più alto di bobine con una storia di rotolamento documentata.
- Richiedere il certificato del coil con numero di colata, lega, stato fisico e fascia di tolleranza di calibro dichiarata.
- Campiona testa, parte centrale e coda di almeno due bobine della stessa campagna invece di testare accuratamente una bobina.
- Chiedi per quanto tempo dura la campagna tra i cambi di tiro, perché quell'unica risposta prevede la deriva dello scartamento.
- Verificare il diametro interno della bobina, il peso e l'orientamento degli occhi rispetto allo svolgitore prima della prima consegna.
- Controllare la campanatura con un bordo dritto sul pavimento, non sulla macchina, in modo che i danni dovuti alla manipolazione non lo nascondano.
Costruisci le specifiche attorno alla tua linea, non al mulino
La maggior parte delle controversie sull'alluminio laminato derivano da specifiche scritte per comodità del laminatoio piuttosto che dalla realtà della linea di finitura. Una fascia di tolleranza adatta a un produttore generico non sarà adatta a una linea che esegue una ricetta di rivestimento fissa a velocità costante e il divario viene sempre compensato alla fine del processo. È vero anche il contrario, poiché specificare troppo spessore e planarità su un prodotto che verrà tagliato in piccoli pezzi aumenta semplicemente i costi senza aumentare la resa.
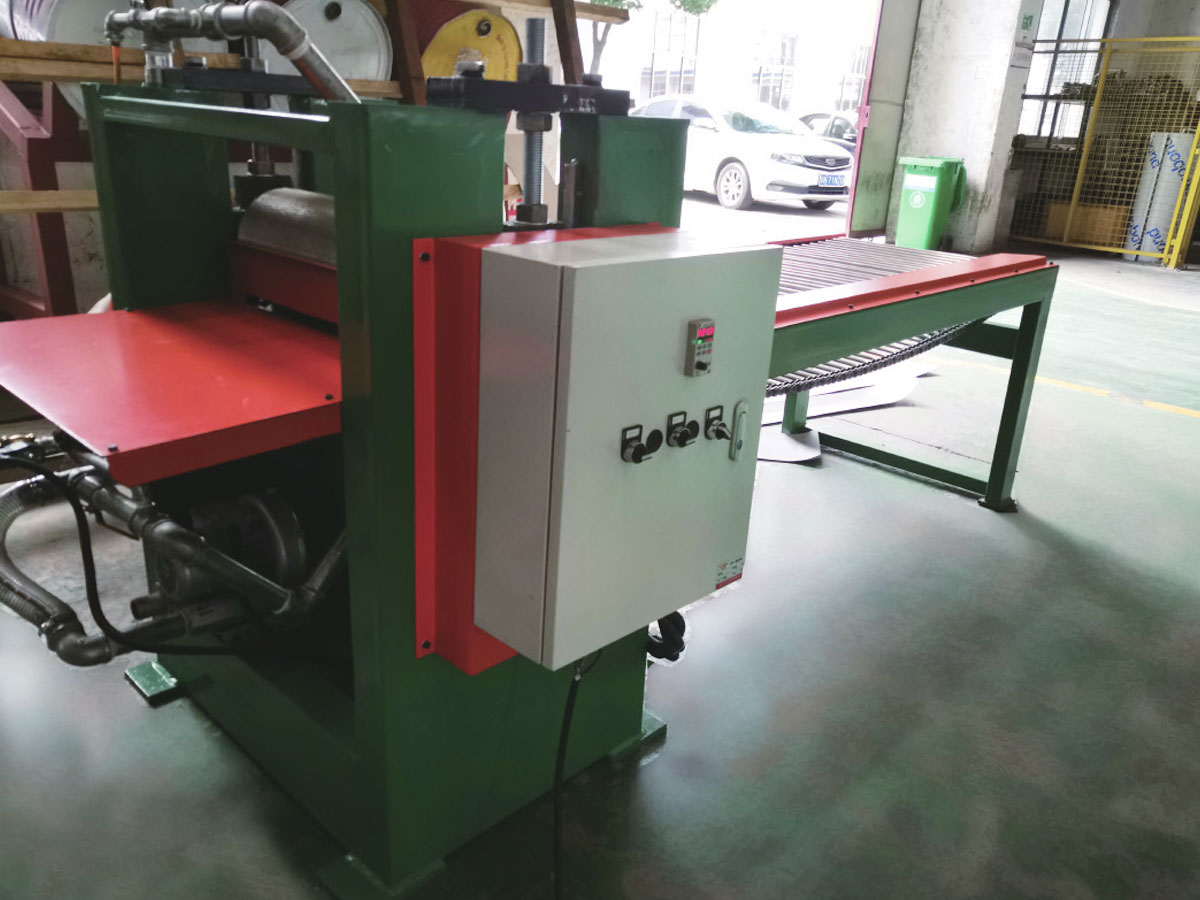
 Linea di produzione di rilaminazione di bobine Presentazione del prodotto: la post-elaborazione e la finitura dei materiali in bobina sono collegamenti importanti per garantire la qualità del prodotto. La linea di produzione della linea di riavvolgimento è una speci... Visualizza il prodotto →
Vale anche la pena pianificare una bobina imperfetta piuttosto che darla per scontata. Laddove il materiale in entrata arriva regolarmente con bobine, telescopiche o con un avvolgimento instabile, una fase di rilaminazione che ripristina il profilo di tensione è solitamente più economica che rottamare i pannelli finiti o far funzionare la linea di rivestimento a velocità ridotta per un intero turno. La stessa logica si applica alle condizioni dei bordi: una stazione di rifilatura e delaminazione dei bordi in linea può salvare materiale che altrimenti verrebbe declassato, a condizione che il difetto sia coerente e non casuale.
Lo schema che vale per ogni materiale con cui lavoriamo è questo. La qualità di rotolamento stabilisce il limite massimo di rendimento, la qualità dell'attrezzatura determina quanto vicino a quel limite si corre effettivamente e i due devono essere specificati insieme. Se si sta abbinando una nuova linea di rivestimento o composita a una fornitura di coil già esistente, o viceversa, parla con i nostri ingegneri prima che venga emesso l'ordine di acquisto, perché il momento più economico per correggere una mancata corrispondenza delle tolleranze è prima che venga tagliato l'acciaio o l'alluminio.