
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Nel settore dei materiali da costruzione, una linea ACP è una linea di produzione continua di pannelli compositi in alluminio (ACP). Se una ricerca ti ha portato qui mentre stavi cercando l'Affordable Connectivity Program, tieni presente che questo articolo copre il significato di produzione di ACP. Le linee ACP trasformano bobine di alluminio, materiale di base, pellicola legante e pellicola protettiva in pannelli finiti per facciate di edifici, rivestimenti di pareti, segnaletica, soffitti e pannelli interni. La decisione di acquistare una linea ACP influisce per molti anni sulla qualità del prodotto, sui costi operativi e sulla flessibilità del mercato. Per questo motivo la scelta dell’attrezzatura merita più attenzione rispetto al semplice confronto dei prezzi.
Cosa fa una linea ACP
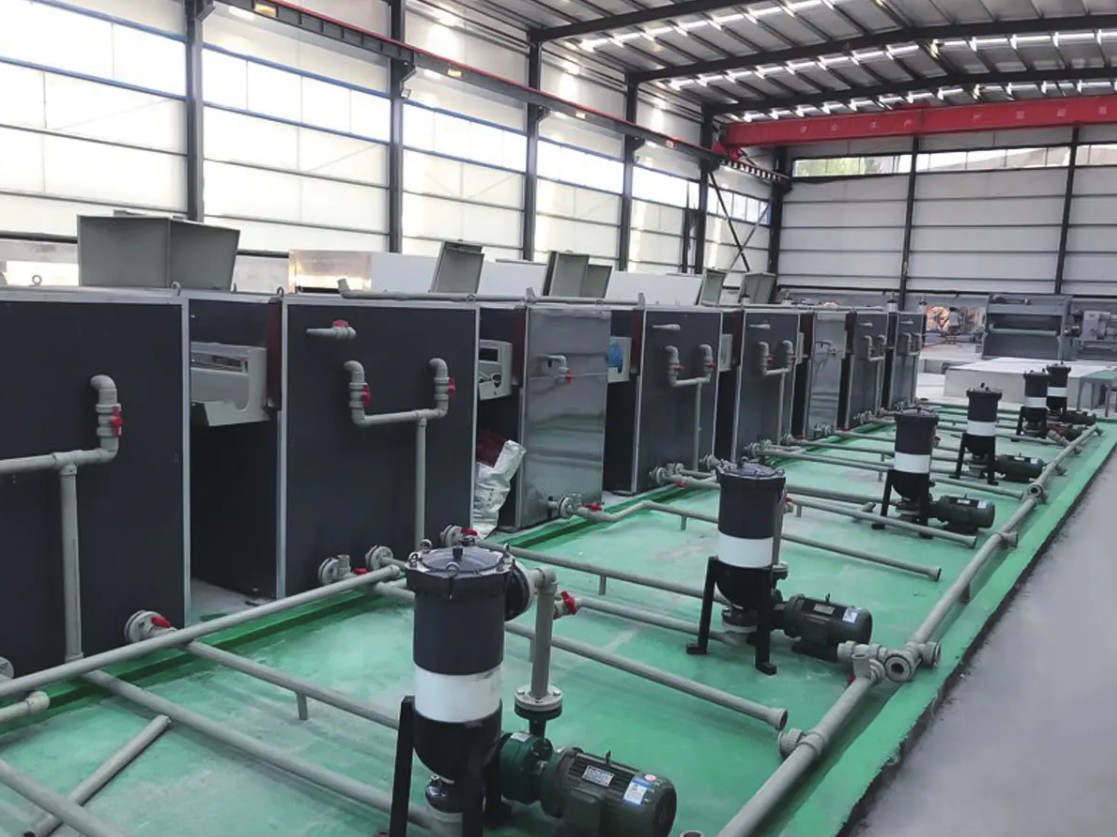
Una linea ACP combina diverse fasi del processo in un unico flusso controllato. Una linea tipica svolge la bobina di alluminio, pulisce e pretratta la superficie, applica adesivo o pellicola, lamina il materiale centrale tra due pelli di alluminio, raffredda il sandwich, rifila i bordi e lo taglia in pannelli. Alcune linee ACP includono anche stazioni di alimentazione per film protettivo, film pelabile o bobine ignifughe. La linea può essere organizzata come unità foglio-foglio, unità bobina-foglio o unità bobina-bobina. Ciascuna disposizione modifica l'ingombro della linea, il fabbisogno di manodopera e la produzione del pannello.
Il grafico a barre orizzontali qui sopra mette a confronto le velocità operative tipiche di diverse configurazioni di linea ACP. Non si tratta di una specifica massima, ma di una media di ciò che gli operatori possono aspettarsi quando la linea produce con un lotto stabile. La linea PE ACP solitamente funziona più velocemente perché il nucleo in polietilene è facile da alimentare e si lamina a una temperatura più bassa. Le linee A2 sono più lente perché i nuclei ignifughi a base minerale richiedono riscaldamento, pressione e manipolazione più accurati. Le linee A2 da bobina a bobina mantengono comunque una buona velocità perché evitano l'allineamento e l'infilatura ripetuti dei fogli ad ogni ciclo. Pannelli più spessi, bobine di alluminio più pesanti e stazioni di ispezione aggiuntive riducono la velocità media.
Moduli principali e flusso di processo
Le prestazioni di una linea ACP sono determinate dal modo in cui ciascun modulo interagisce con quello successivo. Un errore comune è quello di confrontare solo l'unità di laminazione, ignorando l'unità di pulizia, la stazione di applicazione dell'adesivo e la sezione di taglio. Questi moduli hanno un'influenza diretta sulla resistenza alla pelatura, sulla qualità visiva della superficie e sulla precisione dimensionale. La tabella seguente fornisce una visione semplificata delle principali fasi del processo e del loro impatto sulla qualità.
| Modulo | Funzione | Impatto sulla qualità |
|---|---|---|
| Svolgitore | Alimenta la bobina di alluminio sotto tensione controllata | La tensione stabile previene graffi e distorsioni |
| Pretrattamento e pulizia | Prepara la superficie dell'alluminio per l'incollaggio | Una buona adesione dipende da una superficie pulita e trattata chimicamente |
| Rivestimento a rullo o laminazione con film | Applica una pellicola adesiva o polimerica sulla superficie in alluminio | Lo spessore uniforme del rivestimento riduce le sacche d'aria e i problemi di pelatura |
| Unità di laminazione | Incolla il nucleo e la pelle di alluminio sotto calore e pressione | La pressione e lo spazio tra i rulli controllano la forza di adesione finale |
| Trasportatore di raffreddamento | Fissa il legame e riduce lo stress termico | Il raffreddamento non uniforme provoca piegamenti e stress residui |
| Rifilatura e taglio | Rifila i bordi e taglia i pannelli a misura | Il taglio accurato determina la tolleranza dimensionale e l'ortogonalità |
Il messaggio in questa tabella è semplice: una linea forte non è una singola pressione pesante; è un sistema equilibrato. Ad esempio, una buona sezione di pretrattamento rimuove i residui di olio e ossido in modo che l'adesivo possa formare un legame stabile. Se il rivestimento adesivo non è uniforme, anche il materiale centrale più costoso può causare bolle o separazione dei bordi. Se la sezione di raffreddamento non è sufficientemente lunga, i pannelli potrebbero fuoriuscire caldi e deformarsi durante l'impilamento. Durante una visita allo stabilimento, chiedi in che modo la linea controlla la tensione, lo spazio tra i rulli, il riscaldamento, il raffreddamento e il taglio in ogni fase.
I produttori che lavorano rotoli con nucleo ignifugo A2 spesso preferiscono una linea ACP coil-to-coil perché il materiale del nucleo viene fornito sotto forma di rotolo e le due facce in alluminio sono laminate in modo continuo.
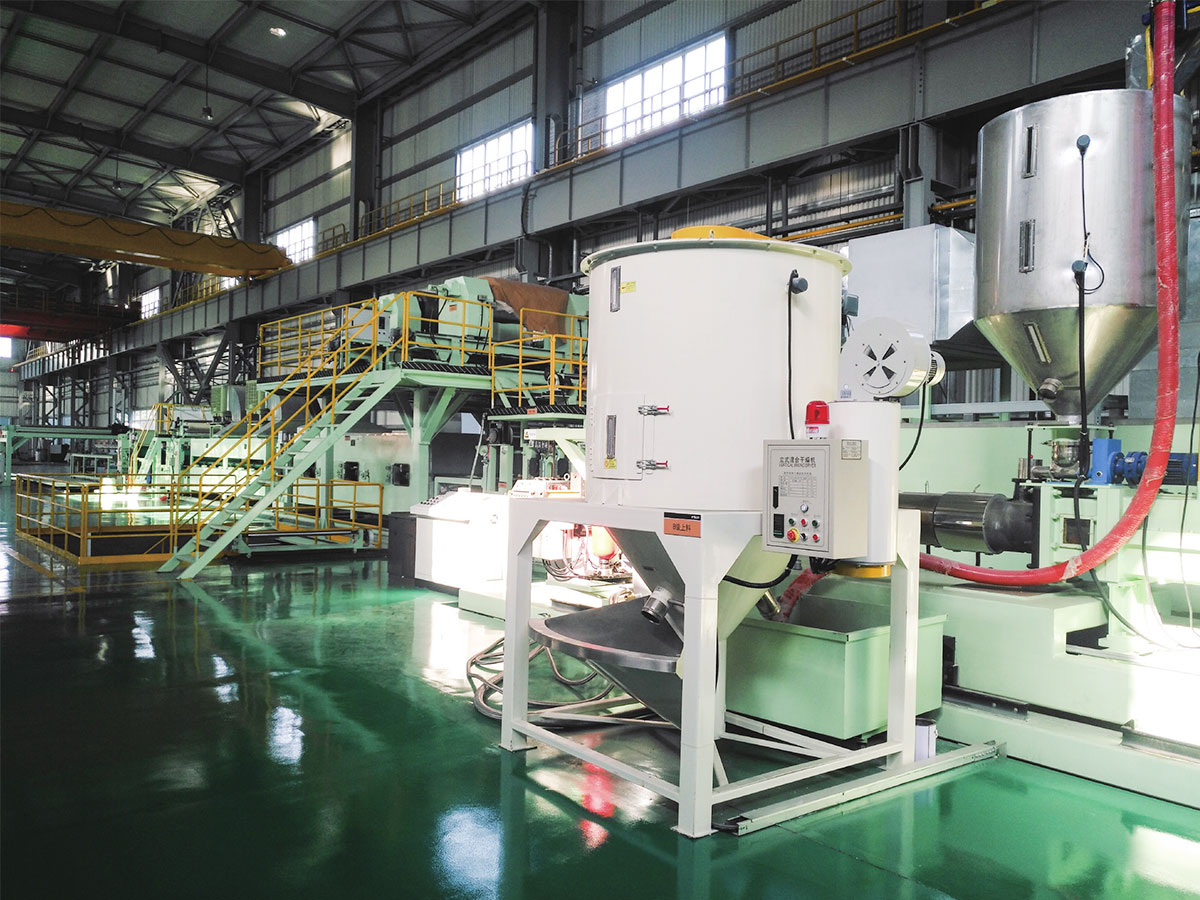
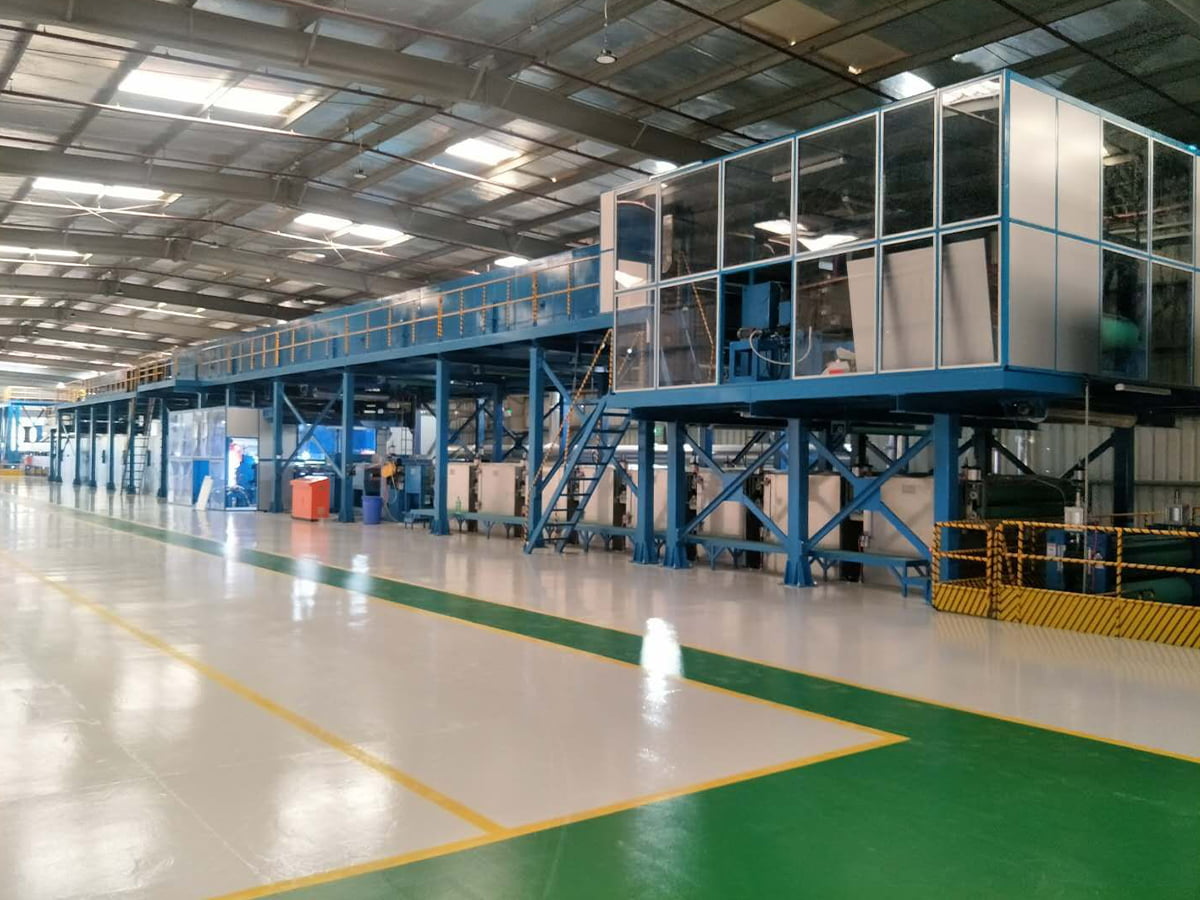
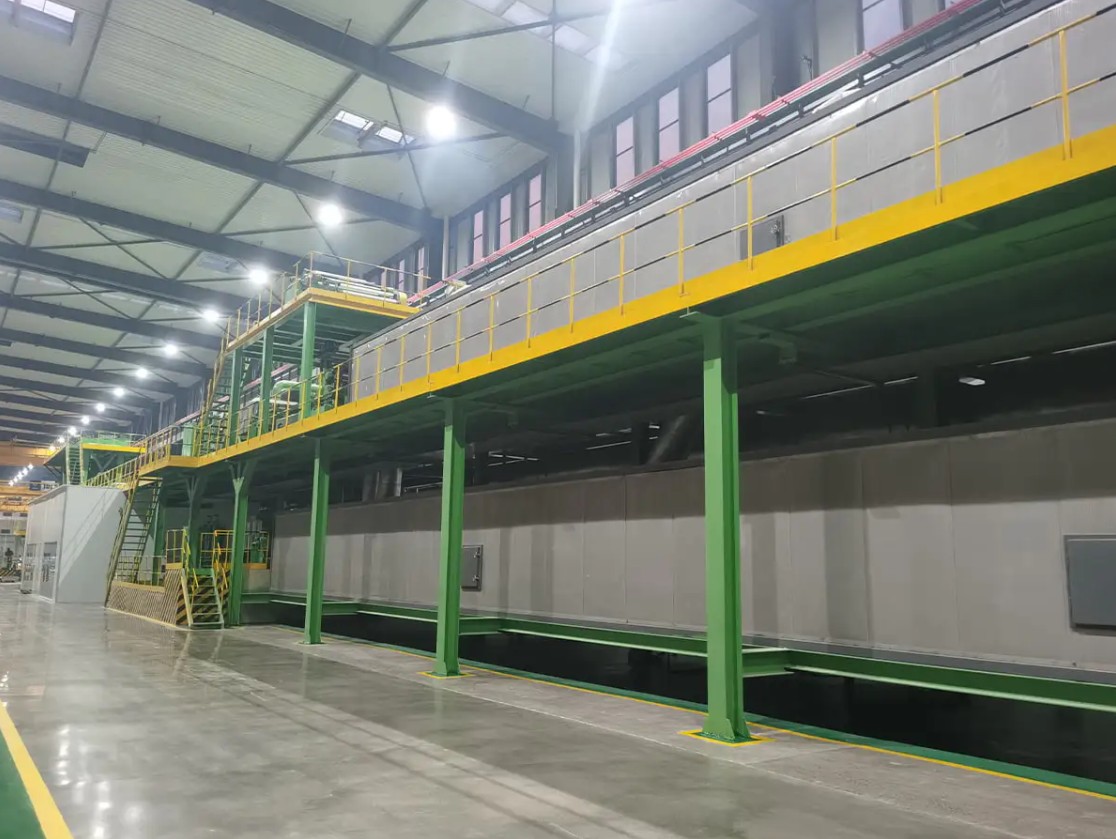
 Linea di produzione di pannelli compositi metallici da bobina a bobina A2 Questa linea elabora rotoli con anima minerale ignifuga A2 in un processo di laminazione continuo da bobina a bobina, rendendola una scelta pratica per i produttori focalizzati su pannelli per facciate ignifughi. Visualizza il prodotto →
Linee ACP A2, B1 e PE: come differiscono
La resistenza al fuoco è il primo fattore che la maggior parte degli acquirenti ACP considera. A2 è un grado di combustibilità limitata nella classificazione europea EN 13501-1 ed è ampiamente utilizzato per le facciate esterne degli edifici dove le norme antincendio limitano i materiali combustibili. B1 è un grado ignifugo; contiene ancora polietilene ma con additivi che rallentano la propagazione della fiamma. I pannelli centrali in PE non hanno particolari pretese di resistenza al fuoco e vengono normalmente utilizzati per segnaletica, decorazione d'interni e progetti di breve durata. Il materiale del nucleo modifica non solo le prestazioni antincendio ma anche la configurazione della linea, le impostazioni della pressione, il profilo di riscaldamento e la velocità.
Poiché i nuclei A2 e B1 hanno densità e comportamento superficiale diversi, una linea di produzione deve essere progettata per gestirli entrambi senza tempi di cambio formato eccessivi. Una linea di pannelli compositi metallici bidirezionali è una risposta comune, perché consente all'operatore di passare dal nucleo minerale resistente al fuoco al nucleo in polietilene ignifugo. Questa configurazione invia anche un chiaro segnale ai clienti: la fabbrica può rispondere ai cambiamenti dei regolamenti edilizi senza investire in una seconda linea completa.
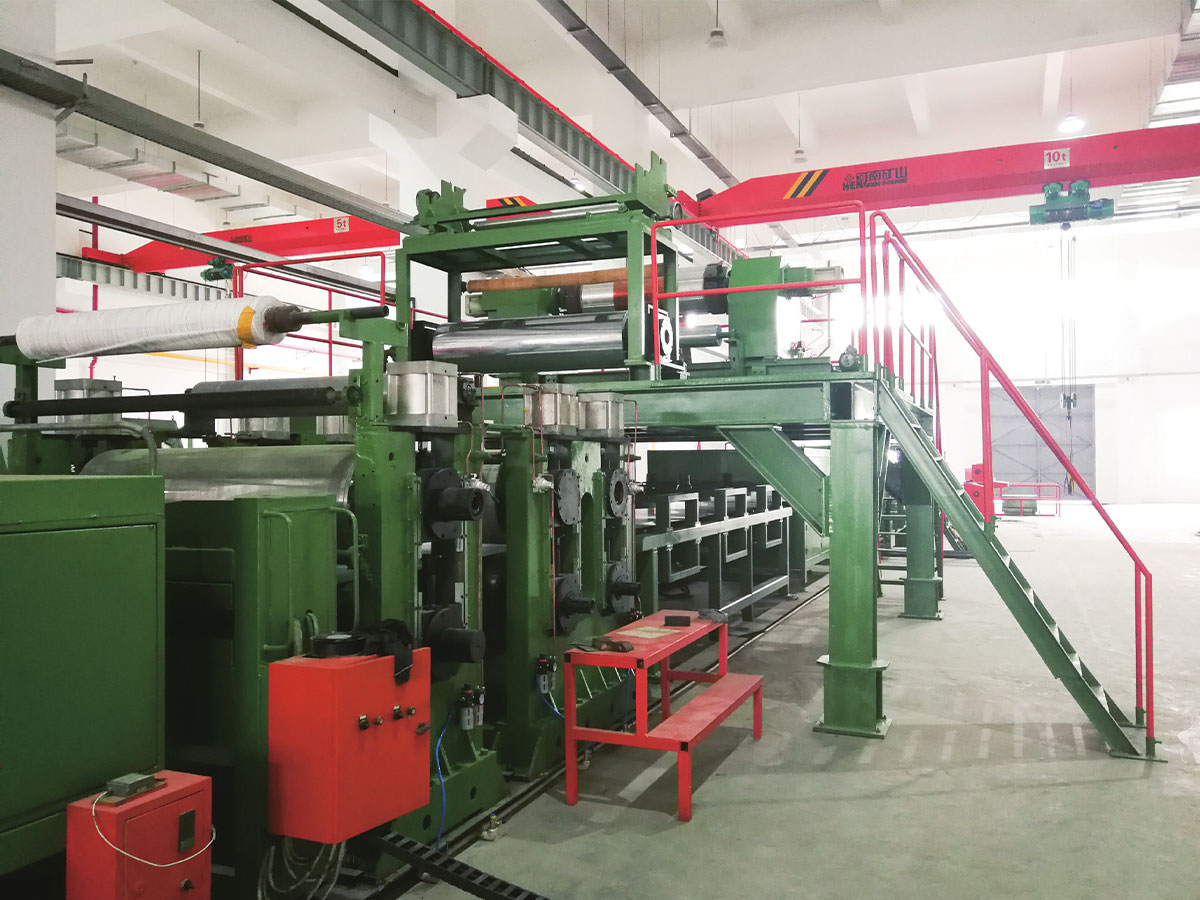
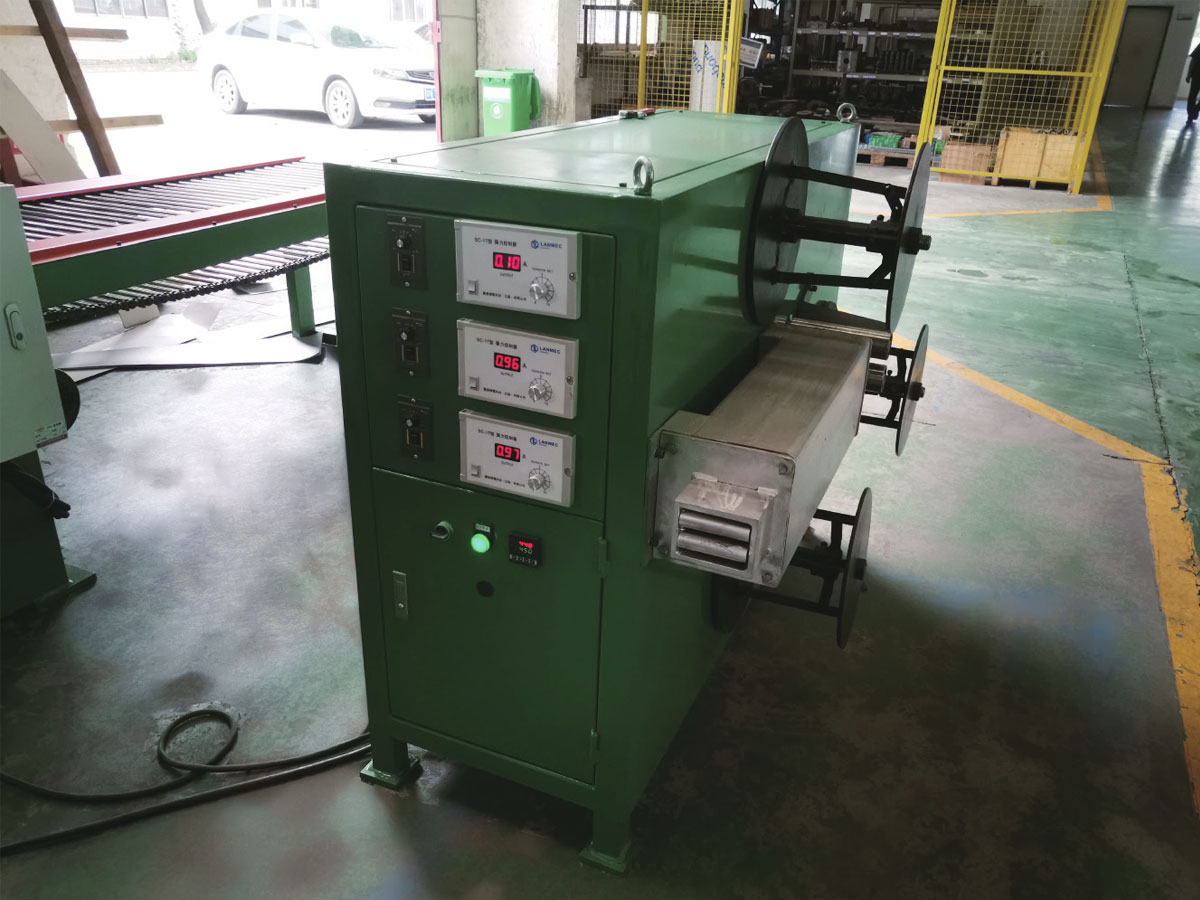
 Linea di produzione di pannelli compositi metallici a doppio scopo A2 / B1 Questa linea bidirezionale passa dal nucleo minerale A2 al nucleo estruso PE/B1 su un'unica piattaforma, offrendo una produzione flessibile e un migliore utilizzo delle attrezzature per le mutevoli esigenze di sicurezza antincendio. Visualizza il prodotto →
Il grafico radar qui sopra non sostituisce i dati dei test di laboratorio, ma aiuta a identificare l'equilibrio offerto da ciascuna famiglia di prodotti. A2 vince chiaramente negli assi di sicurezza antincendio e idoneità delle facciate, motivo per cui è specificato per grattacieli ed edifici pubblici in molti mercati. B1 è un'opzione equilibrata per pannelli murali interni, pannelli pubblicitari e lavori di allestimento di negozi. Il PE è il più formabile e il più economico in termini di costo del materiale; tuttavia, dovrebbe essere utilizzato solo laddove le norme antincendio consentono nuclei combustibili. Utilizza questo confronto come punto di partenza e poi conferma la certificazione effettiva con il tuo fornitore di materiali.
I produttori che entrano nel mercato con pannelli convenienti spesso scelgono una linea composita PE e B1 FR, perché può utilizzare sia anime standard in polietilene che ignifughe fino a un certo spessore.
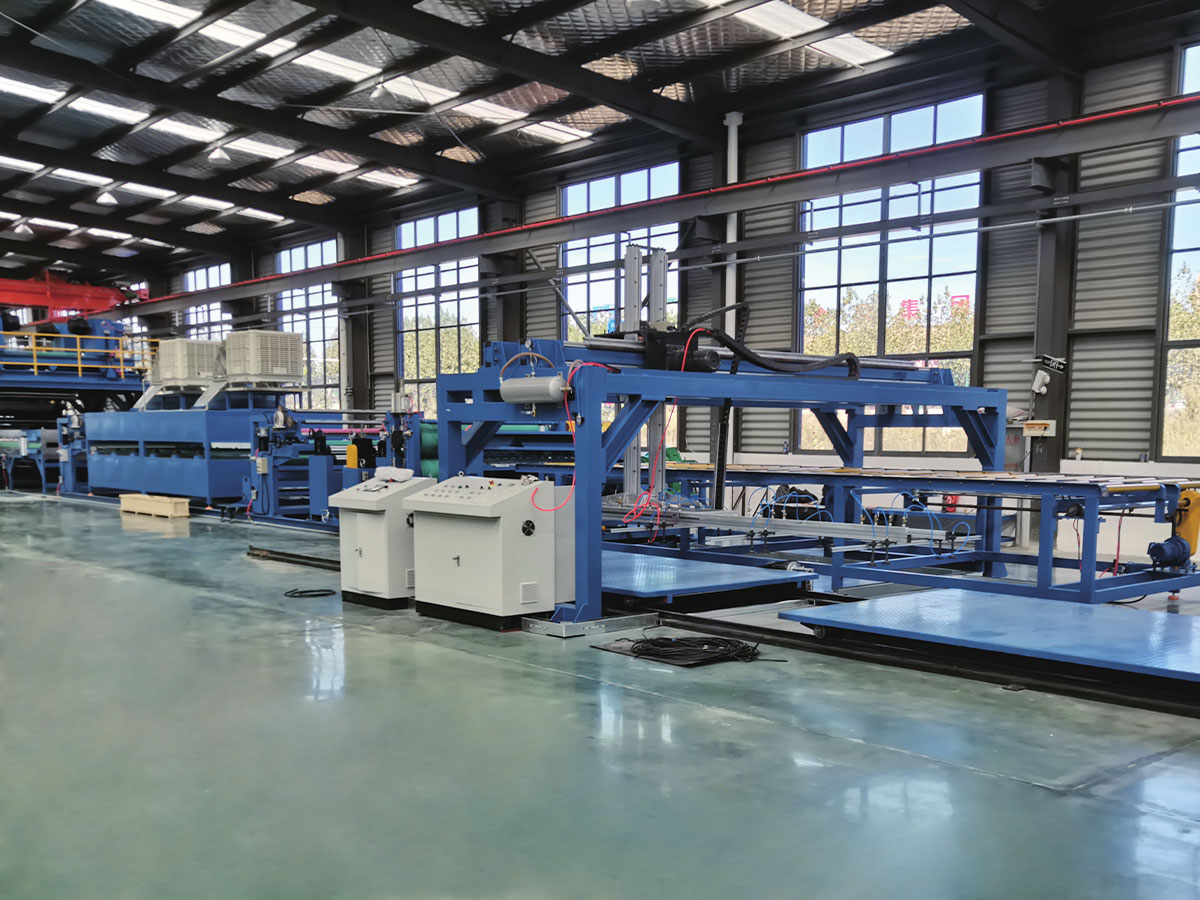
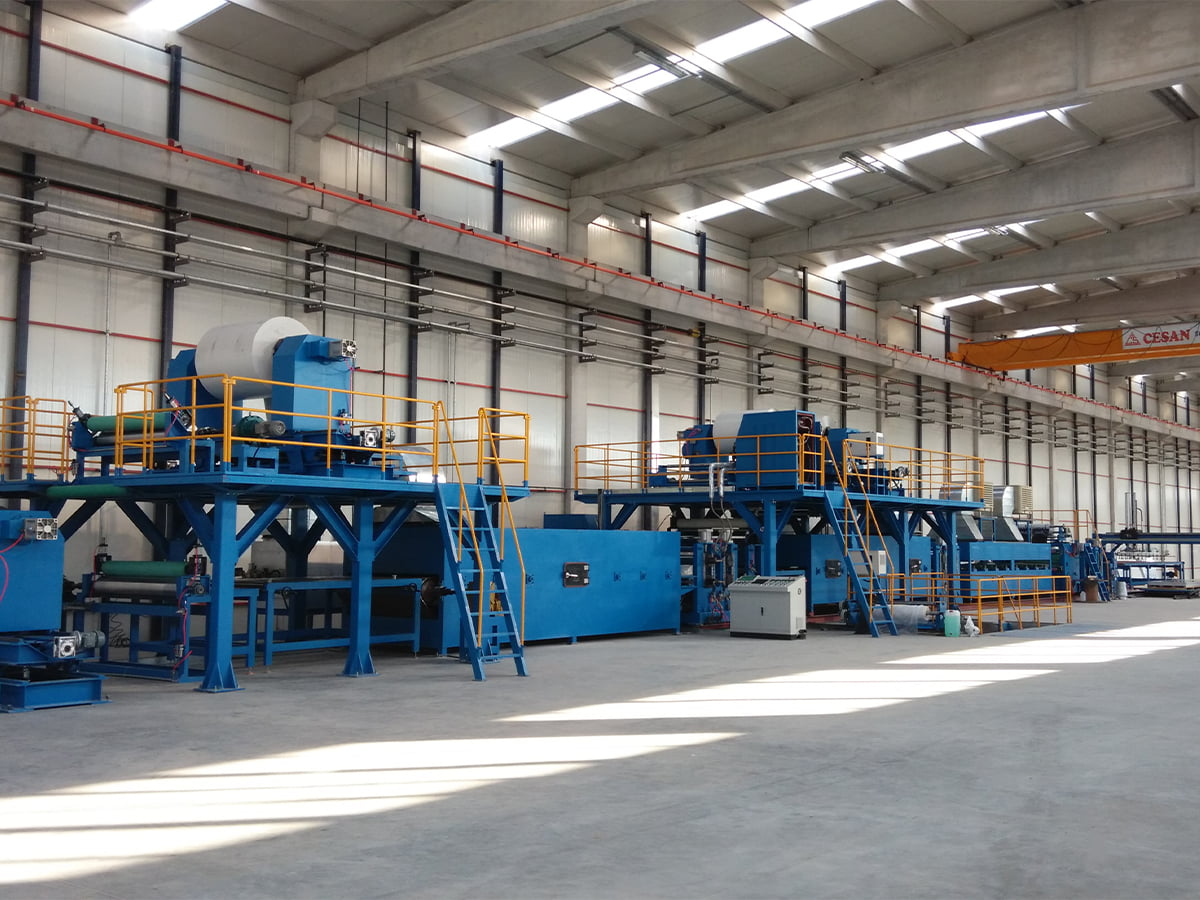
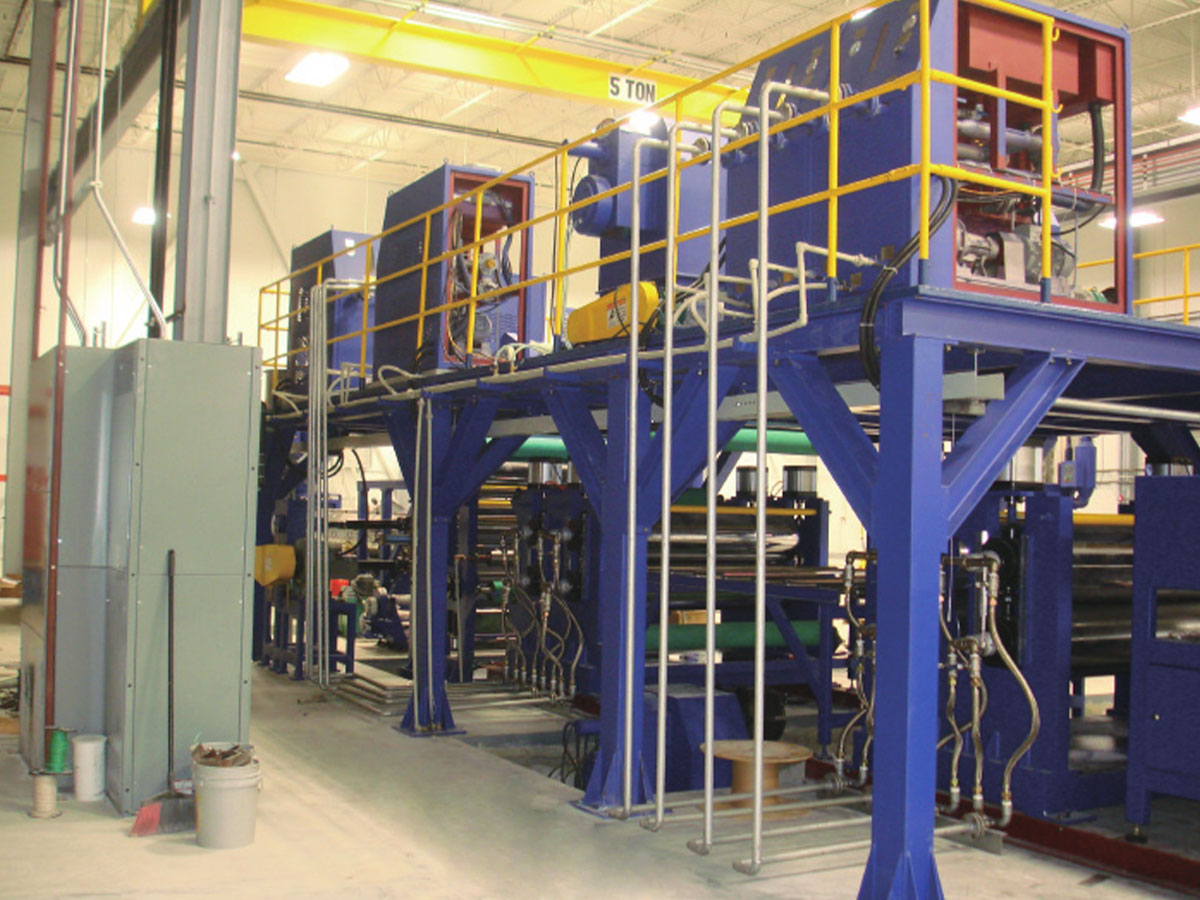 Linea di produzione composita ACP ignifuga PE/B1 Questa linea di laminazione termica utilizza nuclei standard in PE e ritardanti di fiamma B1, con controllo PLC e opzioni multiple di rulli per bilanciare planarità, efficienza e costi di produzione. Visualizza il prodotto →
Dati sulle prestazioni che contano
Il modo migliore per confrontare le linee ACP è inserire una serie di numeri accanto alla descrizione del processo. Tre numeri contano in ogni acquisto: velocità della linea, consumo energetico e tasso di scarto. La velocità determina quanti metri quadrati puoi produrre per turno, ma la velocità da sola non ti dice se i pannelli rimangono piatti e ben incollati. Il consumo energetico è indicato in ogni bolletta elettrica mensile e una macchina efficiente mantiene tale costo sotto controllo. Il tasso di scarto è il costo nascosto che spesso separa una linea ben costruita da una economica perché influisce direttamente sul consumo di materiale.
L'istogramma riportato sopra mostra il carico collegato approssimativo di una linea ACP di medie dimensioni per modulo. Il pretrattamento, che comprende la pulizia, il risciacquo, l'asciugatura e talvolta il trattamento chimico, spesso presenta il carico collegato più elevato perché fa funzionare molte pompe e ventole di asciugatura. L'unità di laminazione è un altro grande consumatore perché alimenta elementi riscaldanti e rulli pesanti. Il modulo di svolgimento consuma meno energia ma non dovrebbe essere ignorato perché deve fornire una tensione precisa. Le attrezzature per il taglio e la movimentazione in uscita aggiungono un carico minore ma comunque misurabile. Quando si confrontano le linee, chiedere al fornitore un elenco completo della potenza collegata per modulo e stimare l'utilizzo per tipo di prodotto.
Come scegliere una linea ACP
Inizia con il piano del prodotto, non con la brochure della macchina. Definisci la larghezza del pannello, l'intervallo di spessore, il tipo di nucleo, il colore della superficie e la produzione settimanale di cui hai bisogno. Quindi abbina la linea a quei parametri. Inoltre, chiedi quanto tempo occorre per passare da una dimensione di pannello a un'altra, perché molti ordini ACP sono piccoli e frequenti. Una linea che gestisce un'ampia gamma di formati può ridurre le scorte anche se la sua velocità massima è inferiore.
- Larghezza del pannello: tipica da 1000 a 1600 millimetri
- Spessore del nucleo: tipico da 2 a 6 millimetri
- Tolleranza sullo spessore del pannello: circa più o meno 0,2 millimetri
- Finitura superficiale: PVDF, poliestere e opzioni simili di rivestimento della bobina
- Livello di automazione: manuale, semiautomatico o completamente automatico con controllo PLC
La dimensione del lotto influenza il costo unitario più di quanto molti acquirenti si aspettino.
Il grafico a linee qui sopra mostra una relazione illustrativa tra la dimensione del lotto e il costo di produzione unitario. Su lotti piccoli, i tempi di impostazione, cambio colore, pulizia e test dei pannelli consumano gran parte del tempo di produzione. All’aumentare delle dimensioni dei lotti, questi costi fissi vengono distribuiti su più metri quadrati, quindi il costo medio diminuisce rapidamente. La forma della curva varierà in base al disegno della linea, ma la tendenza al ribasso è un punto di partenza affidabile per la pianificazione dei costi. Se i tuoi ordini sono piccoli, scegli una linea con cambio colore veloce e cicli di pulizia brevi anche se costa di più in anticipo. Se i tuoi ordini sono lunghi e ripetitivi, concentrati maggiormente sulla velocità della linea e sul funzionamento continuo.
Per un metodo di confronto più dettagliato, consulta la nostra guida affiancata a come scegliere una linea di produzione di pannelli compositi metallici ad alte prestazioni . La guida copre le schede tecniche, gli audit di fabbrica e i test di accettazione in un linguaggio pratico.
L'esperienza del fornitore che influisce sulla tua linea
L'esperienza nella costruzione delle attrezzature è visibile in dettagli quali l'allineamento dei rulli, la rigidità del telaio, il controllo della tensione e gli interblocchi di sicurezza. La nostra divisione macchinari a Jiangsu è coinvolta nella produzione di pannelli compositi in alluminio e apparecchiature di rivestimento a spirale dal 2004. La linea di produzione di pannelli compositi in alluminio A2 prodotta dalla nostra azienda è stata riconosciuta dalla provincia di Jiangsu come la prima attrezzatura principale e componente chiave. Questi dettagli sono importanti perché una linea ACP deve funzionare ininterrottamente per lunghi turni e piccoli difetti di progettazione di solito si manifestano dopo il primo anno di produzione. In qualità di filiale delle apparecchiature di Jiangsu Aludeco New Materials, comprendiamo anche il comportamento dei rotoli con anima A2, delle bobine di alluminio e delle pellicole adesive.
Una linea ACP è una risorsa a lungo termine. La scelta giusta dipende dal mercato, dalle esigenze antincendio, dal volume di produzione e dalle aspettative di supporto post-vendita. Visita un vero stabilimento di produzione, ispeziona i moduli della linea, chiedi dati di processo e verifica i programmi di consegna e installazione. Se possiamo aiutarti a confrontare una linea ACP in base alle dimensioni e al budget del tuo pannello, contattare il nostro team di ingegneri . Possiamo tradurre i vostri obiettivi di produzione in una pratica proposta di linea.