
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Il termine "compositi 3A" appare in molti contesti. Ad architetti e costruttori viene in mente l'azienda dietro alcuni dei marchi di pannelli compositi in alluminio più utilizzati al mondo. Per un produttore, tuttavia, il nome solleva una domanda più pratica: cosa serve per produrre pannelli compositi che soddisfino le stesse caratteristiche di resistenza al fuoco, tolleranze di planarità e qualità della superficie che hanno reso i compositi 3A un punto di riferimento nell’ingegneria delle facciate? La risposta non si trova tanto nella sola scienza dei materiali quanto nella tecnologia di produzione continua che trasforma le bobine di alluminio e i materiali d’anima ignifughi in un pannello incollato finito. Scegliere la giusta linea di produzione di pannelli compositi è qui che a questa domanda viene data risposta nella pratica.
Il significato dei compositi 3A nella produzione di pannelli
Prima di parlare di produzione è utile definire il benchmark. I compositi 3A, come famiglia di prodotti, comprendono pannelli compositi in alluminio con nuclei A2 in polietilene, ignifughi e riempiti con minerali; materiali con anima in schiuma rigida e balsa per costruzioni sandwich; e fogli stampabili utilizzati nella segnaletica e nella visualizzazione grafica. Per chiunque produca pannelli a livello commerciale, il più importante di questi è il pannello composito in alluminio resistente al fuoco. Le prestazioni di un pannello di questo tipo sono determinate da tre variabili: il contenuto minerale del nucleo, la forza di adesione tra i rivestimenti di alluminio e il nucleo e la tolleranza dello spessore su tutta la lunghezza del pannello. Tutte e tre le variabili sono decise dalla linea di produzione, non solo dalle materie prime.
Questo grafico mette a confronto la quota di riempitivo minerale in tre tipi di nucleo comuni. Un nucleo in polietilene standard contiene circa il 30% di riempitivo minerale, che gli conferisce leggerezza e buona formabilità, ma scarso comportamento al fuoco. Un nucleo B1 ritardante di fiamma aumenta la percentuale di minerali a circa il 65% utilizzando idrossido di alluminio e altri riempitivi non infiammabili. Un nucleo A2 deve contenere almeno il 90% di contenuto minerale per superare il test di non combustibilità definito dalle classi europee di sicurezza antincendio. In pratica, un nucleo con il 92% di contenuto minerale, come mostrato qui, è ciò a cui aspirano molti produttori di pannelli. Il salto dal 65 al 92% cambia non solo la chimica ma anche il modo in cui il materiale centrale scorre, si comprime e si lega all'interno di una linea di produzione continua. Questo è il motivo per cui una linea compatibile con A2 non può essere semplicemente la stessa linea B1 che funziona con materiale diverso; il design della macchina, il profilo di riscaldamento e la pressione del rullo devono essere tutti adattati.
Classificazione al fuoco A2: la nuova linea di base
La classificazione A2 è importante perché le facciate dei grattacieli e gli edifici pubblici in Europa, Medio Oriente e sempre più in Asia ora specificano pannelli di classe A2. Il nucleo deve contenere almeno il 90% di materiale minerale e componenti organici limitati, in modo che il pannello non contribuisca ad un incendio. Questa tendenza ha conseguenze pratiche per gli acquisti di attrezzature. Un produttore che acquista una linea in grado di produrre solo anime in PE o B1 verrà escluso dal segmento in più rapida crescita del mercato dei pannelli compositi. Ogni grande progetto di facciata prequalifica il pannello richiedendo un certificato di prova al fuoco. Se la tua linea di produzione non è in grado di fornire materiale A2 con un contenuto di minerali costante, nessun certificato sarà di aiuto.
Cosa decide effettivamente la linea di produzione
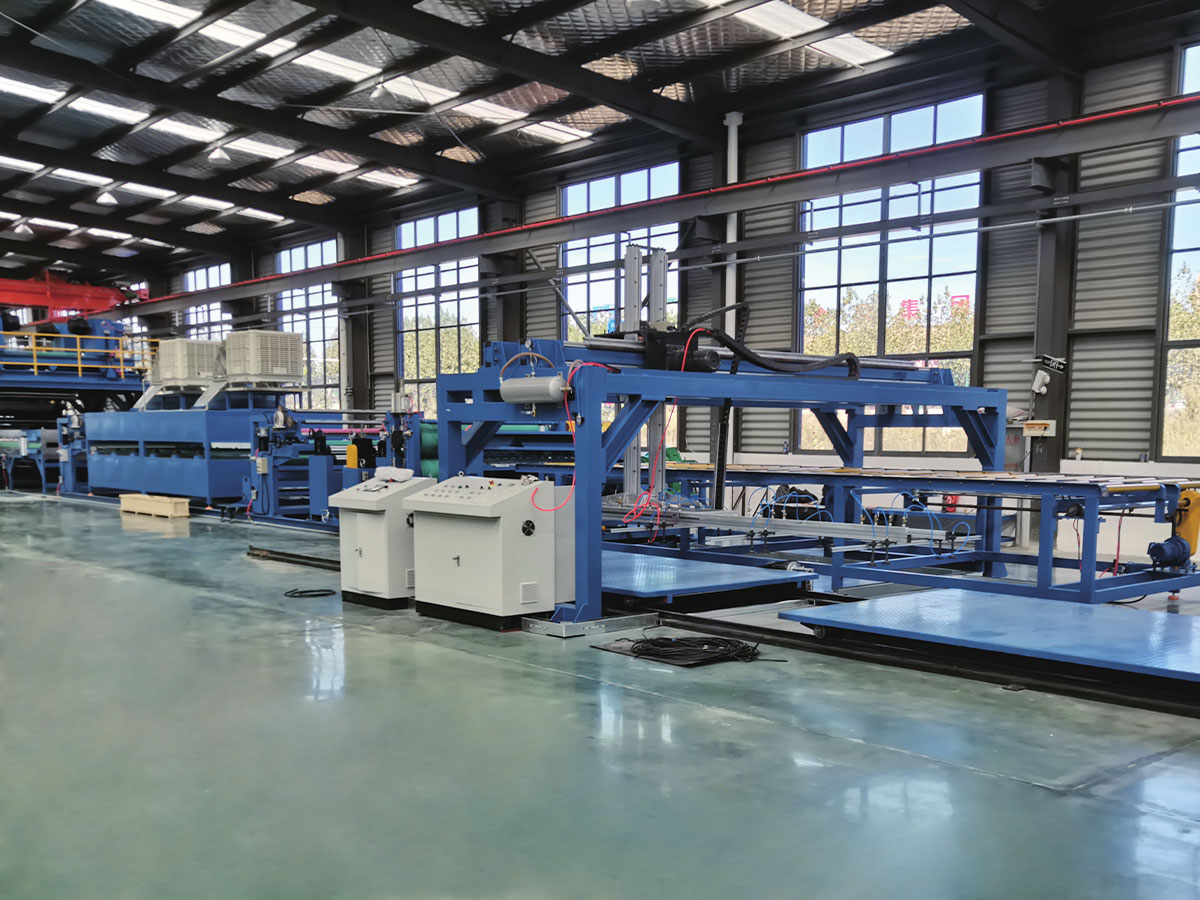
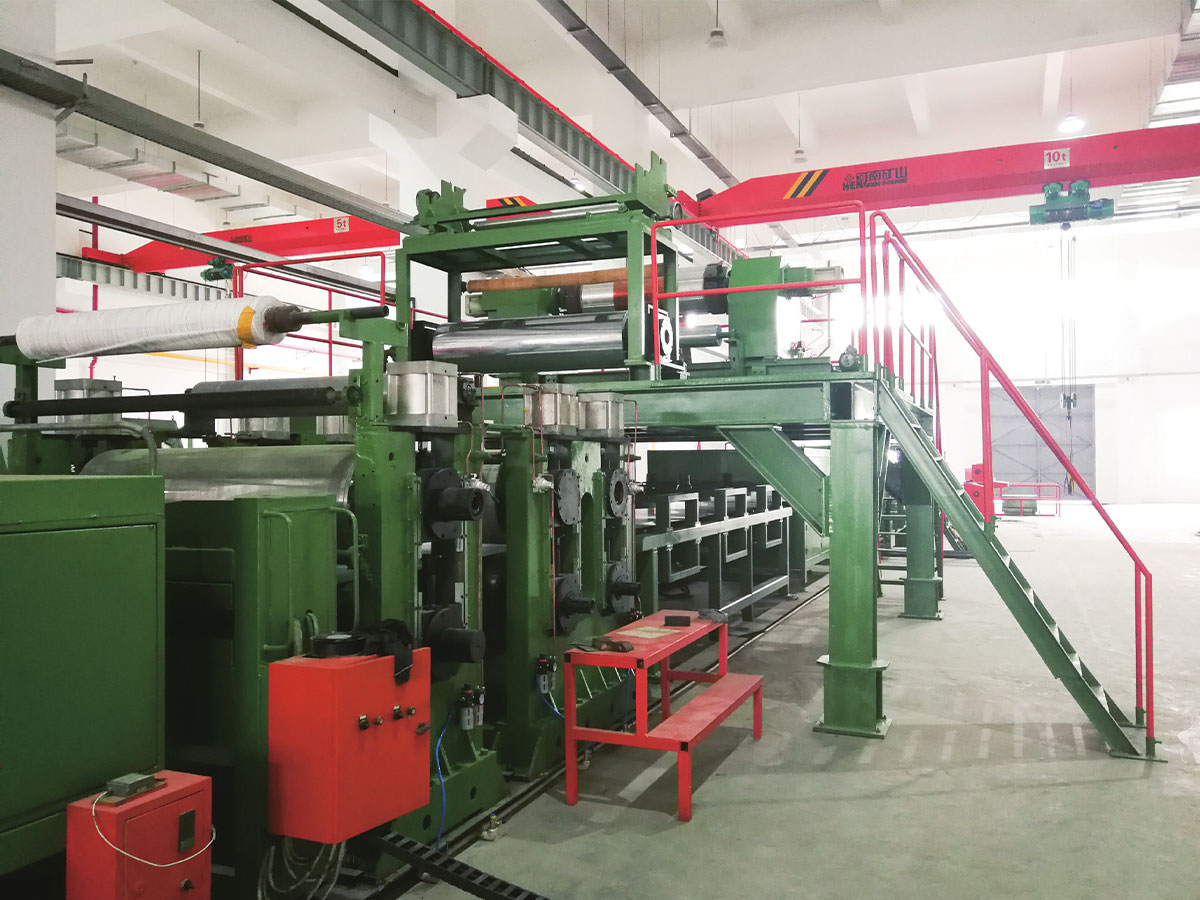
Una linea continua di produzione di pannelli compositi metallici è una sequenza di accumulatori, tunnel di riscaldamento, stazioni di laminazione a rulli, presse a nastro, sezioni di raffreddamento e stazioni di tranciatura o riavvolgimento. Ogni stazione contribuisce alla qualità del pannello finale. Il foglio centrale viene prima composto da resina, riempitivi e additivi ed estruso ad uno spessore controllato. La bobina di alluminio viene pulita e pretrattata in modo che l'adesivo possa legarsi chimicamente allo strato di ossido. Quindi l'assemblaggio entra nella pressa a nastro dove il calore attiva l'adesivo e la pressione unisce insieme gli strati senza intrappolare l'aria. Se la pressione non è uniforme su tutta la larghezza, il pannello svilupperà ondulazioni dei bordi o un effetto cuscino che non rispetta la tolleranza di planarità in cantiere. Se rimangono intrappolate sacche d'aria, il pannello potrebbe apparire piatto in fabbrica ma potrebbe formare bolle se esposto al calore in una facciata. Tutti questi rischi vengono affrontati nella fase di selezione dell'apparecchiatura, non dall'operatore del pannello.
Il grafico a linee mostra la quota di pannelli compositi in alluminio di classe A2 nel mercato globale ACP dal 2020 al 2026. La linea di tendenza parte dal 28% nel 2020 e aumenta ogni anno, raggiungendo una stima del 67% nel 2026. Tale crescita è guidata dall’inasprimento delle normative edilizie nei settori sensibili al fuoco. Nel 2022, diverse città europee hanno innalzato la classe minima di incendio per i materiali delle facciate degli edifici al di sopra di una certa altezza. Nel 2024, i paesi della regione del Golfo hanno seguito requisiti simili. Il risultato è un chiaro segnale per i produttori di pannelli: la capacità di produzione A2 non è più un optional. I fornitori che sono passati alle linee A2 prima del 2024 hanno già recuperato parte del loro investimento, mentre quelli che aspettano si troveranno ad affrontare un mercato più affollato e margini inferiori.
Un altro fattore che influenza la qualità della superficie del pannello è la fonte della bobina di alluminio preverniciato. I produttori di pannelli che effettuano internamente il rivestimento del coil possono abbinare i colori in modo preciso, ridurre i tempi di consegna e ottenere un margine aggiuntivo dalla vendita del coil preverniciato.
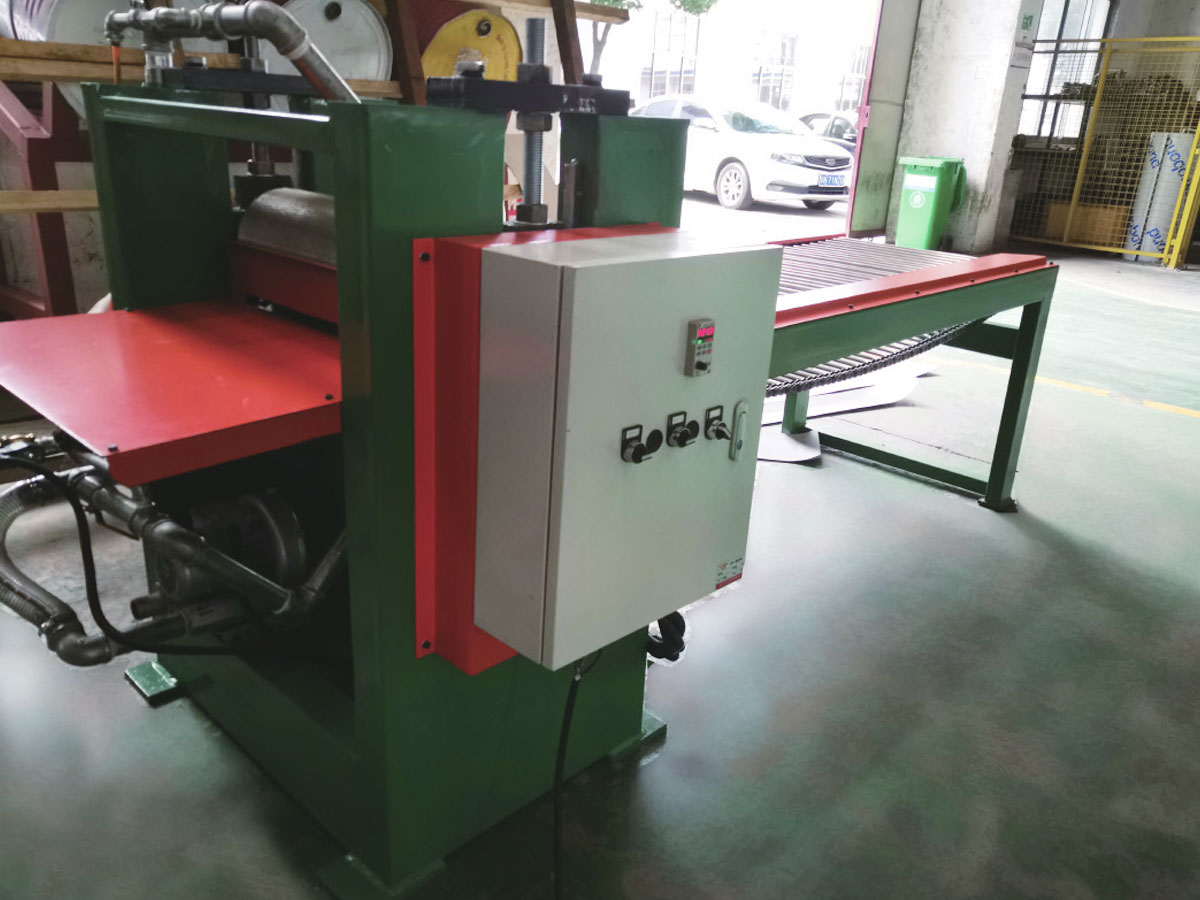
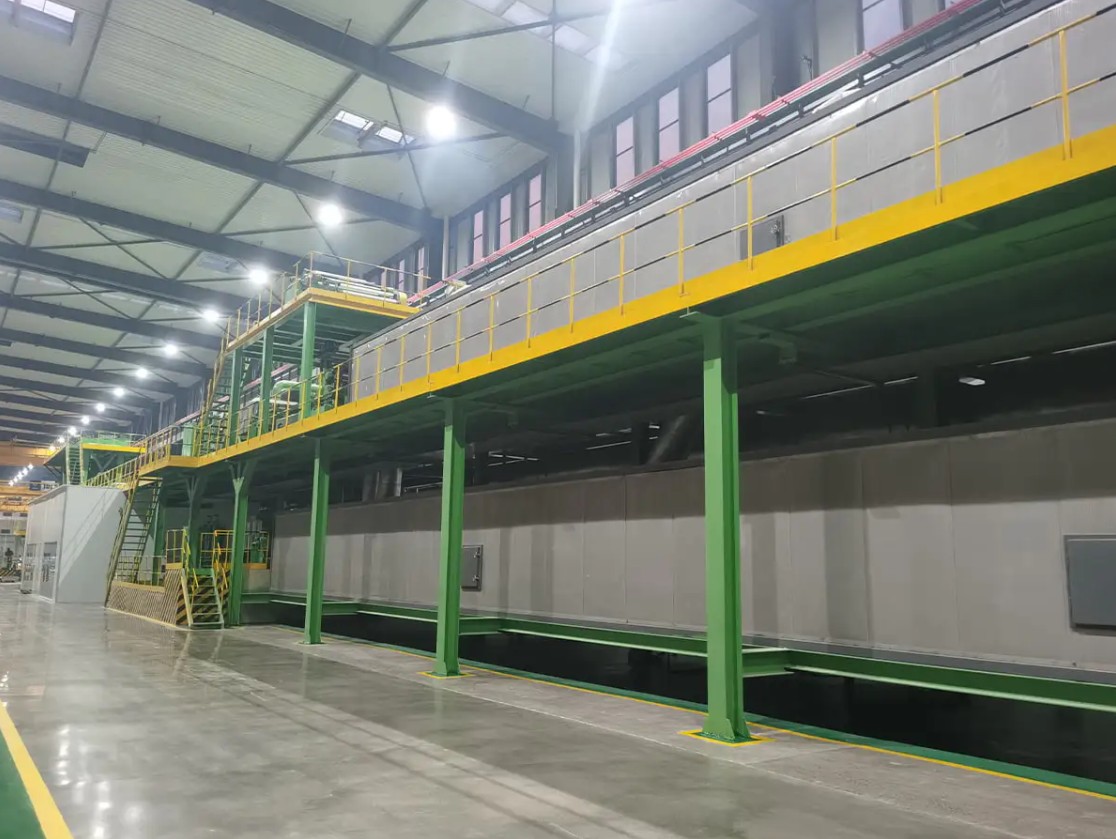
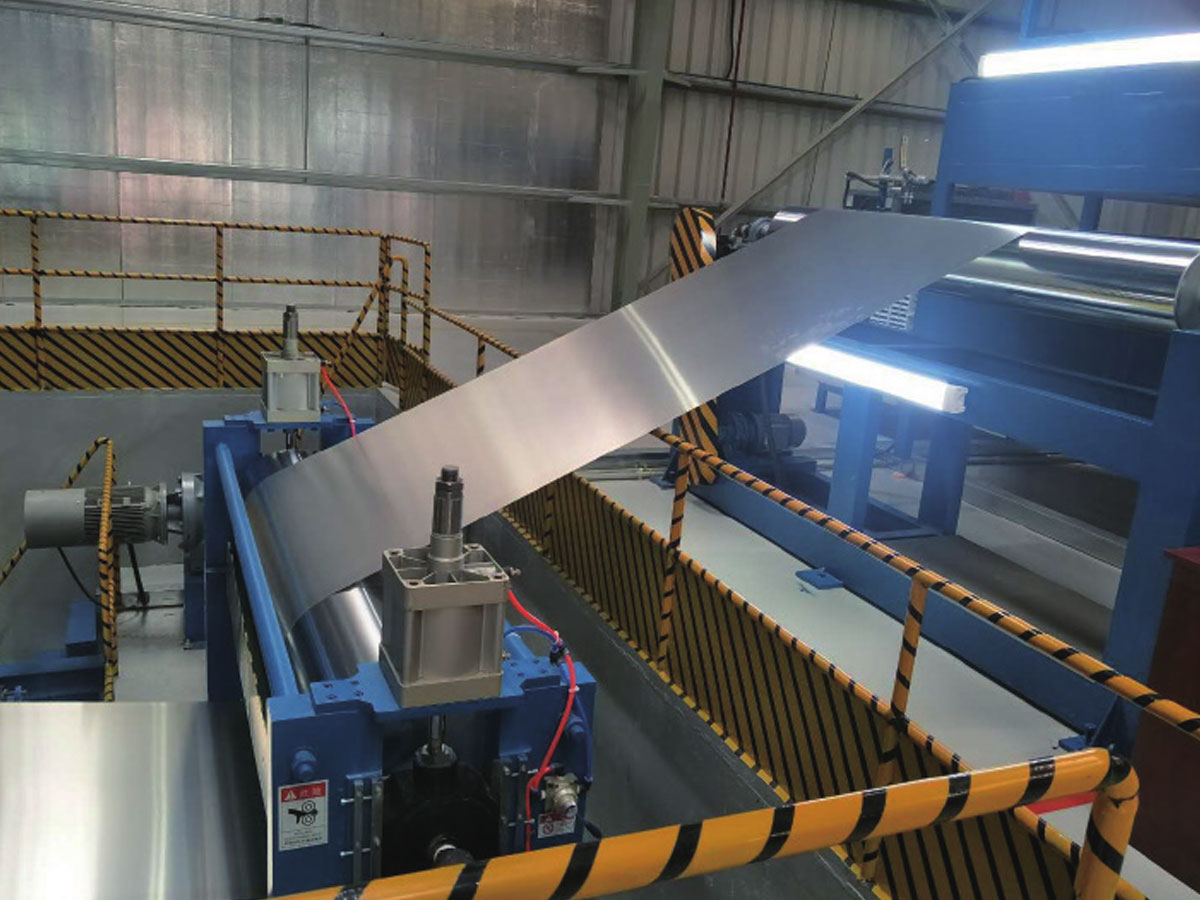 Linea di verniciatura a colori per coil in alluminio preverniciato Questa linea integra pretrattamento, spruzzatura automatizzata e polimerizzazione per produrre bobine rivestite durevoli. Supporta il rivestimento interno della bobina, consentendo una corrispondenza precisa dei colori e tempi di consegna più brevi per i produttori di pannelli. Visualizza il prodotto →
Configurazioni a tre linee a confronto
Tre configurazioni comuni dominano il mercato. La scelta dipende dalla strategia di resistenza al fuoco, dal volume di produzione target e dalla gamma di prodotti che un produttore desidera offrire.
| Configurazione della linea | Classe di fuoco massima | Produzione giornaliera | Tempo di cambio nucleo | Investimento relativo |
|---|---|---|---|---|
| Linea A2/B1 bidirezionale | A2 | 3.000 pannelli | 40 minuti | Alto |
| Linea bobina A2 | A2 | 4.800 pannelli | 90 minuti | Molto alto |
| Linea PE/B1 FR | B1 | 3.600 pannelli | 10 minuti | Medio |
La prima è la linea di produzione di pannelli compositi metallici bidirezionali A2/B1. Consente al produttore di alternare i prodotti A2 e B1 cambiando l'alimentazione del nucleo e regolando le temperature del processo. Questa è la configurazione preferita dai produttori che servono sia il mercato delle facciate che quello della decorazione d'interni, perché mantiene occupate le apparecchiature anche quando la domanda di A2 è bassa.
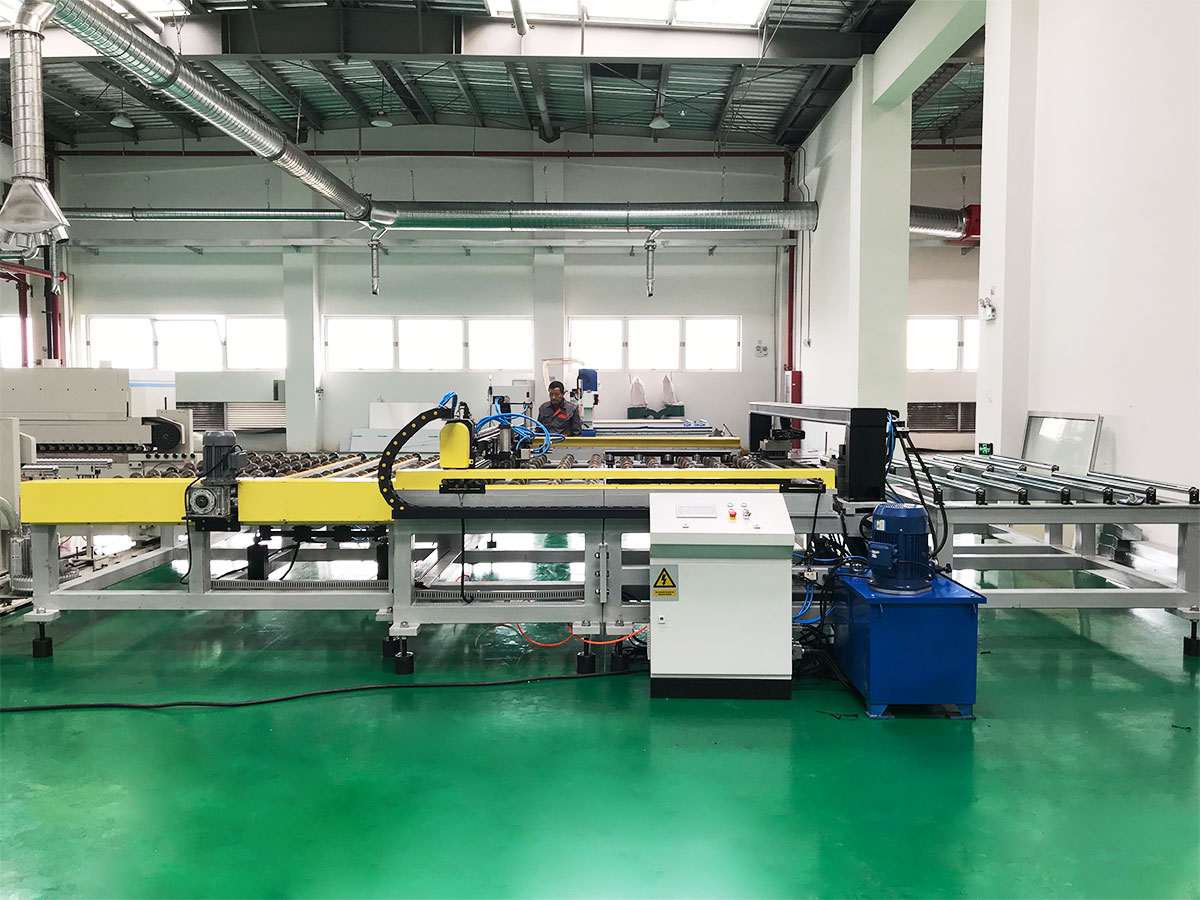
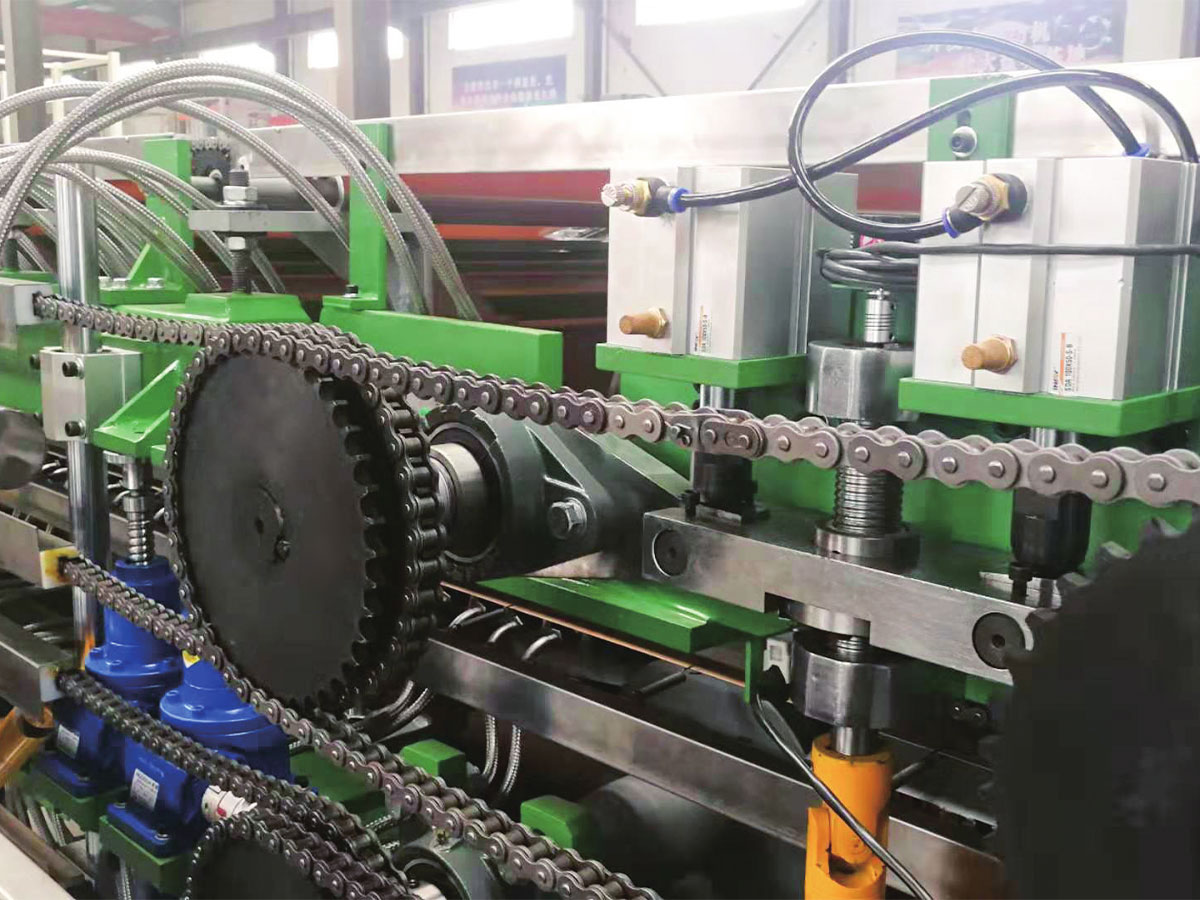
 Linea di produzione di pannelli compositi metallici a doppio scopo A2 / B1 Questa linea alterna nuclei resistenti al fuoco A2 e PE/B1 su un'unica piattaforma, servendo sia il mercato delle facciate che quello degli interni. Migliora l’utilizzo delle attrezzature e il ritorno sull’investimento per i produttori che necessitano di flessibilità. Visualizza il prodotto →
La seconda è la linea di produzione di bobine A2, che produce materiale composito A2 sotto forma di bobina continua. Questa architettura in genere funziona a velocità più elevata e con costi di manodopera inferiori per metro quadrato perché l'incollaggio e il raffreddamento vengono eseguiti in un unico passaggio continuo. Il formato della bobina consente inoltre di eseguire processi successivi come il taglio e la tranciatura senza la movimentazione del pannello, quindi il costo di produzione totale per pannello finito è spesso il più basso tra i tre.
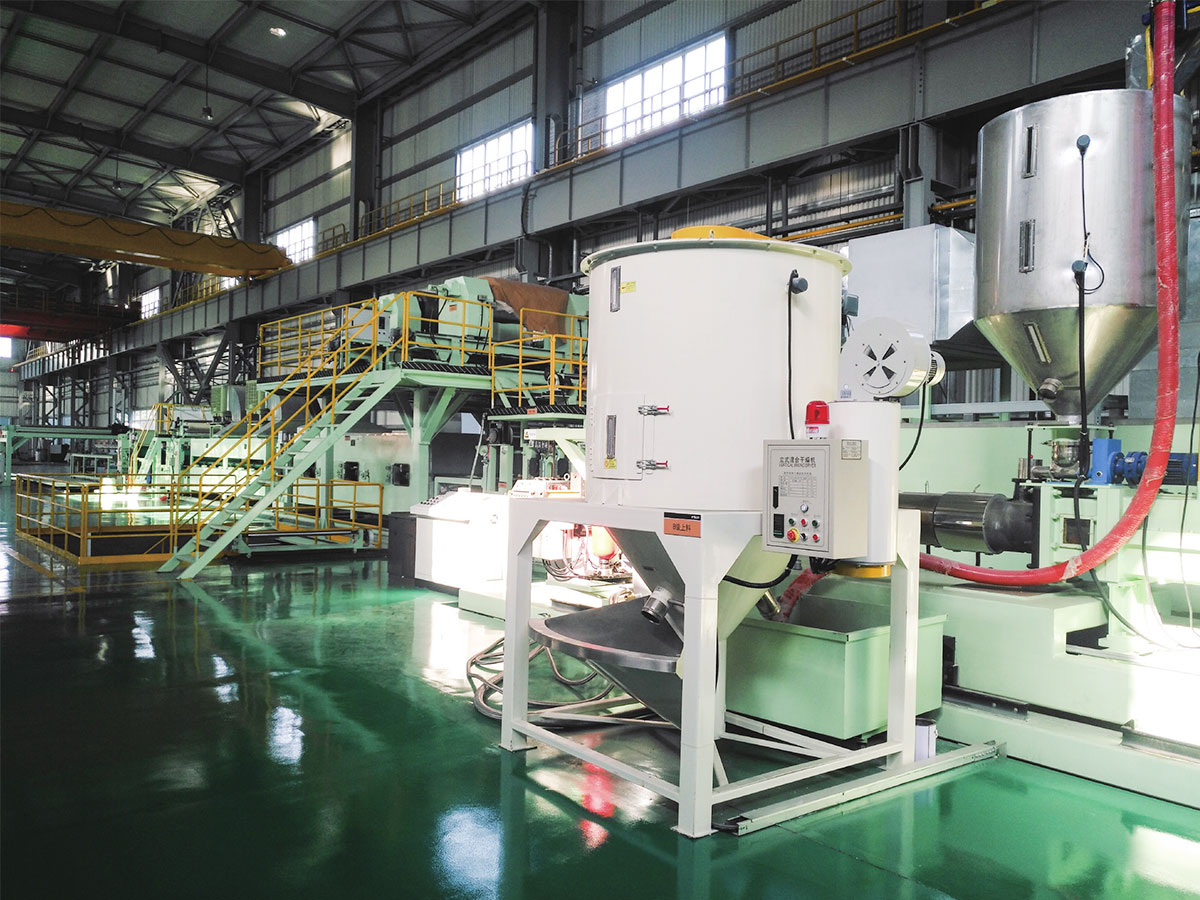
 Linea di produzione di bobine A2 per la produzione continua ACP Questa linea a bobina continua produce materiale composito A2 a velocità più elevata e con costi di manodopera inferiori per metro quadrato. Consente il taglio e la tranciatura a valle senza la manipolazione del pannello, ottenendo spesso il costo di produzione totale più basso. Visualizza il prodotto →
La terza è una linea composita PE o B1 FR ACP. Gestisce nuclei in PE standard e nuclei ignifughi ma non può produrre materiale A2. Il suo ruolo nel mercato si sta gradualmente riducendo con l’inasprimento delle normative edilizie, ma rimane un utile punto di ingresso per i produttori focalizzati su pannelli interni, segnaletica e rivestimenti decorativi dove i requisiti antincendio sono meno rigidi.
Il grafico a barre confronta la produzione giornaliera del pannello per tre configurazioni di linea. La linea bidirezionale A2/B1 produce circa 3.000 pannelli standard al giorno quando funziona in modalità A2, mentre la linea coil A2 raggiunge circa 4.800 pannelli al giorno grazie al funzionamento continuo da bobina a bobina. La linea PE/B1 FR si colloca a metà strada con 3.600 pannelli al giorno, perché il suo processo più semplice consente cambi di bobina più rapidi ma applica un carico termico inferiore. Questi numeri rappresentano valori dell'ordine di grandezza per una tipica linea di pannelli lunga 300 metri; la produzione effettiva dipende dallo spessore del pannello, dalla densità del nucleo e dal grado di automazione. Ciò che conta per un investitore è che la linea a bobina A2, sebbene più costosa, fornisce circa il 60% in più di produzione giornaliera rispetto alla linea entry-level. Il costo di capitale per pannello tende quindi ad essere inferiore per la linea coil, anche se il prezzo di acquisto è più elevato.
Come valutare un fornitore di linee di produzione
Quando confronti i fornitori, dovresti guardare oltre il prezzo base e prestare attenzione a quattro aree. Queste aree determinano se l'apparecchiatura funzionerà alla capacità dichiarata e se i pannelli supereranno i test antincendio richiesti.
- Precisione del dosaggio e della miscelazione del nucleo. Un nucleo A2 necessita di una percentuale di riempitivo minerale superiore al 90%. Chiedi che tipo di dosatori e miscelatori continui utilizza la linea e con quale frequenza vengono calibrati.
- Controllo della temperatura di laminazione. L'adesivo tra l'alluminio e il nucleo si attiva all'interno di una ristretta finestra di temperatura. Se la linea utilizza solo il riscaldamento on-off, la forza di adesione varierà lungo la lunghezza del pannello.
- Sistema di tensionamento e tracciamento del nastro. Quando due bobine di alluminio vengono svolte contemporaneamente, la linea necessita di un controllo della tensione entro l'1% per evitare pieghe e scivolamenti.
- Struttura post-vendita. Una linea di produzione continua è una risorsa di alto valore che funziona su tre turni. Il fornitore dovrebbe disporre di una rete di assistenza documentata, di un inventario di pezzi di ricambio e di capacità di diagnostica remota.
Il grafico radar mette a confronto tre configurazioni di linea in cinque dimensioni: capacità di resistenza al fuoco, produzione, flessibilità dei materiali, costo di capitale e costo operativo. La linea di bobine A2 raggiunge la massima potenza e capacità di resistenza al fuoco, ma comporta il costo di capitale più elevato e la flessibilità più bassa per i rapidi cambi tra i tipi di prodotto. La linea a due vie A2/B1 offre un equilibrio uniforme tra resistenza al fuoco e flessibilità, sebbene la potenza sia leggermente inferiore rispetto a una linea a bobina dedicata. La linea PE/B1 FR rimane interessante in termini di costi di capitale e costi operativi, ma la sua bassa capacità di resistenza al fuoco la squalifica nei progetti di costruzione con severi requisiti antincendio. Per la maggior parte dei produttori che pianificano nuova capacità, la linea bidirezionale A2/B1 rappresenta il punto di partenza più razionale perché fornisce capacità A2 senza escludere il mercato B1. I produttori che già detengono una base clienti B1 matura e desiderano espandersi potrebbero ritenere che la linea di bobine A2 sia il percorso di aggiornamento migliore.
La linea di fondo
"Compositi 3A" non è solo un marchio; è un'abbreviazione per indicare il livello di qualità e di sicurezza antincendio che il mercato si aspetta dai pannelli compositi in alluminio. Scegliere la giusta linea di produzione è il modo in cui un produttore traduce tale aspettativa in un prodotto commerciale. Inizia con la strategia di classificazione antincendio, quindi lascia che siano i requisiti di produzione, la disponibilità delle materie prime e lo spazio a decidere l'architettura. Parla con un costruttore di linee che ha già fornito apparecchiature compatibili con A2 e chiedi referenze nella tua area di applicazione. Con la domanda di A2 ancora in crescita nel 2026, ritardare la decisione significa produrre pannelli che verranno rifiutati esattamente dai progetti che pagano i margini migliori. Se desideri confrontare le tue opzioni con una gamma di prodotti specifica, contattare direttamente il produttore e discutere i materiali di base previsti e la produzione annuale.