
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Un coil di alluminio verniciato dopo il taglio e la formatura costa quasi sempre di più al metro quadrato rispetto allo stesso coil verniciato mentre è ancora un coil in linea continua. Questo fatto economico spiega perché l’alluminio preverniciato rifornisce la maggior parte del mercato dei rivestimenti, delle coperture, della segnaletica e dei pannelli compositi in alluminio.
La qualità della bobina di alluminio rivestito viene determinata in tre punti: quanto è pulita la striscia quando raggiunge la testa di rivestimento, quanto accuratamente la testa misura la pellicola e quanto uniformemente il forno eroga la polimerizzazione. Colore, brillantezza e durata derivano da questi tre fattori e non solo dalla marca della vernice.
Come funziona il rivestimento continuo della bobina di alluminio
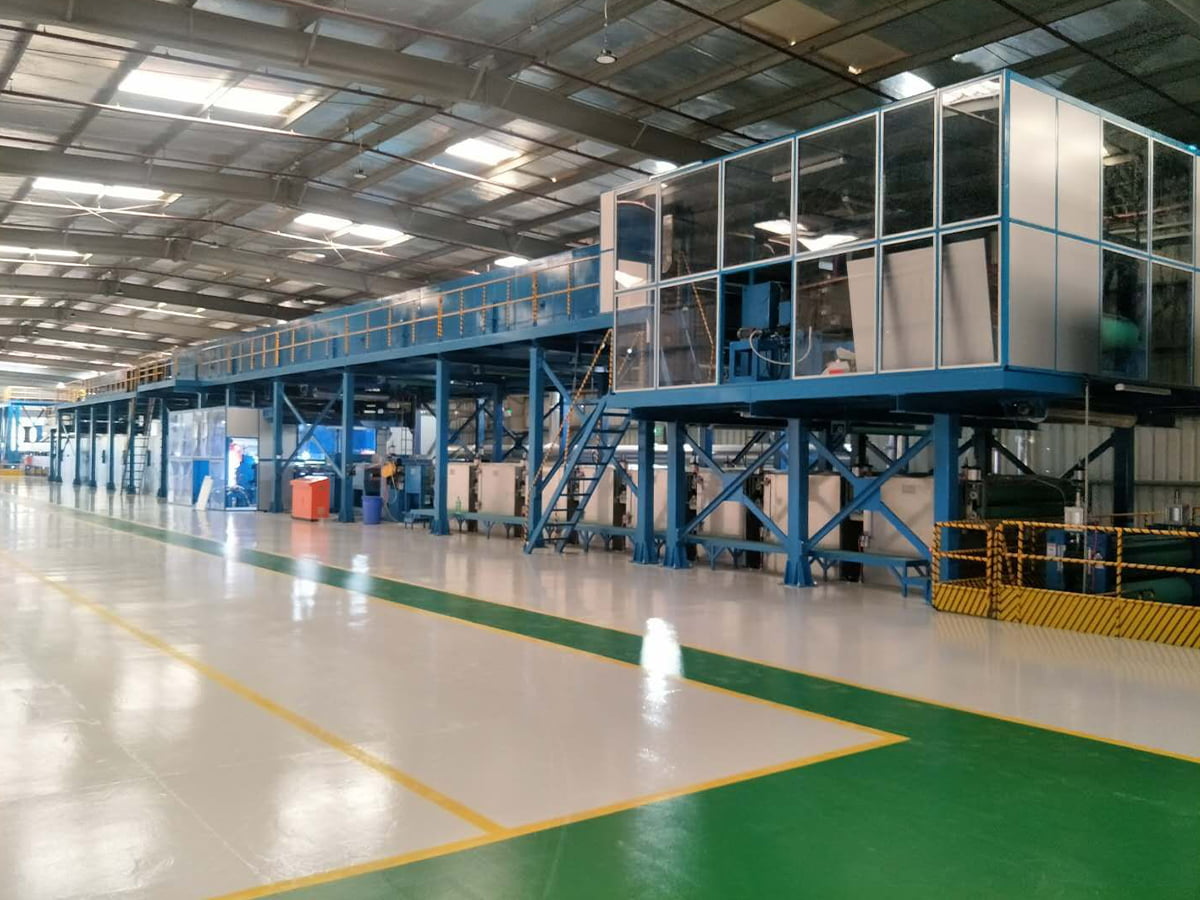
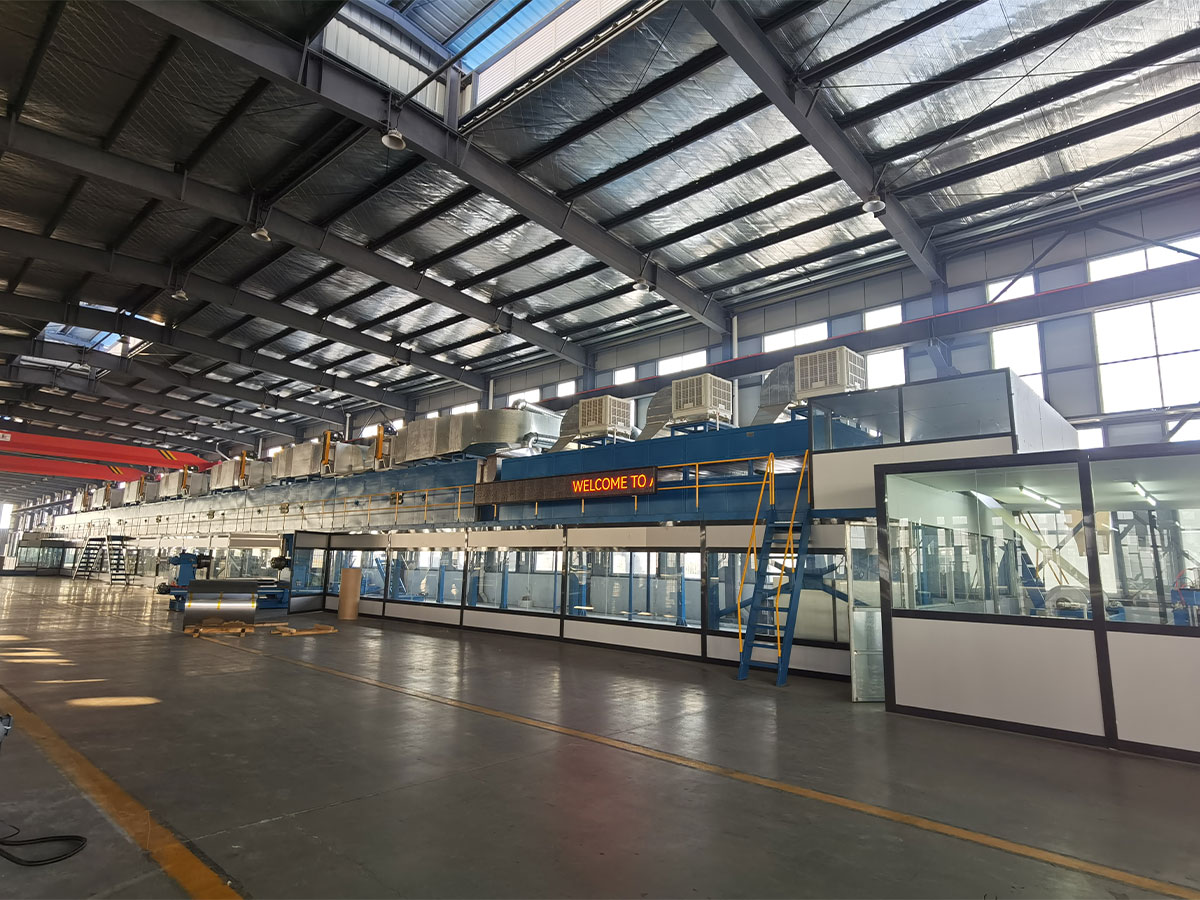
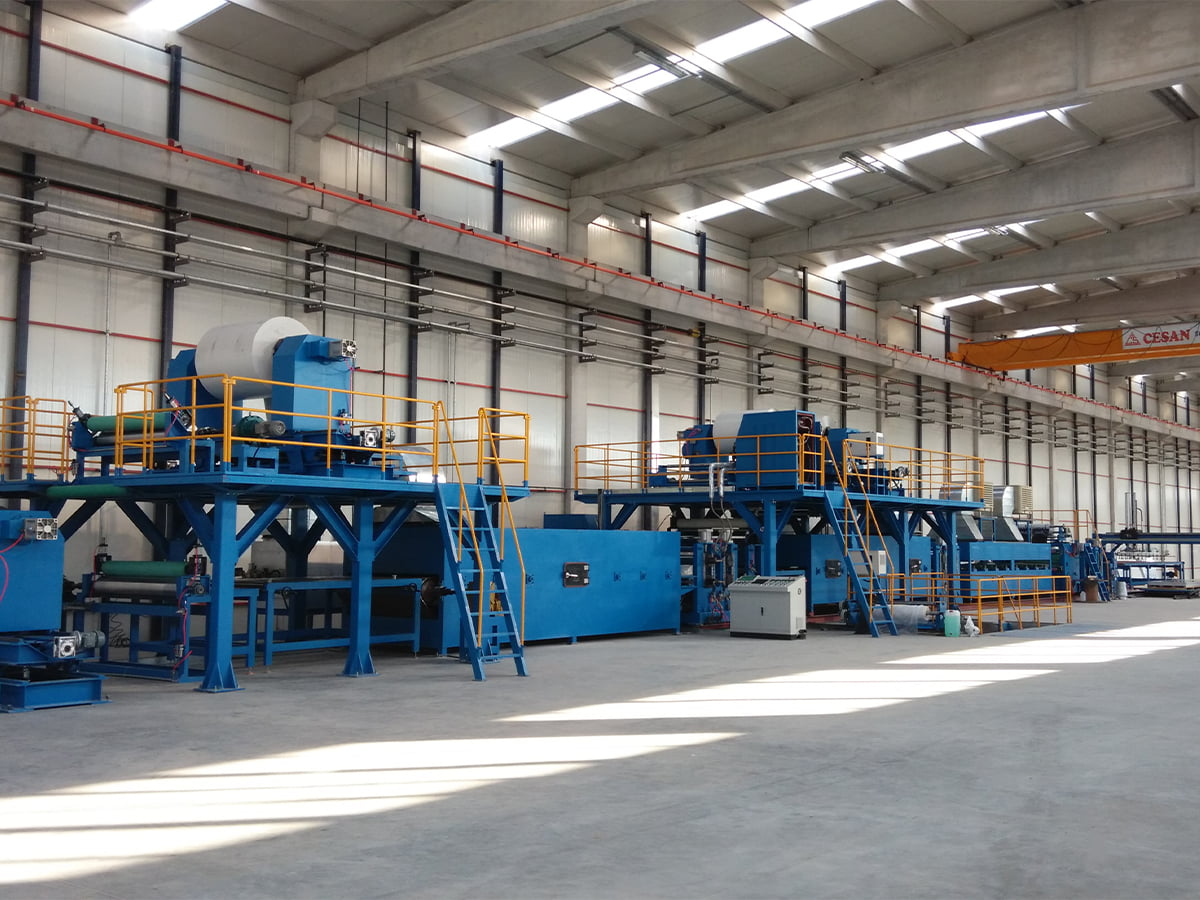
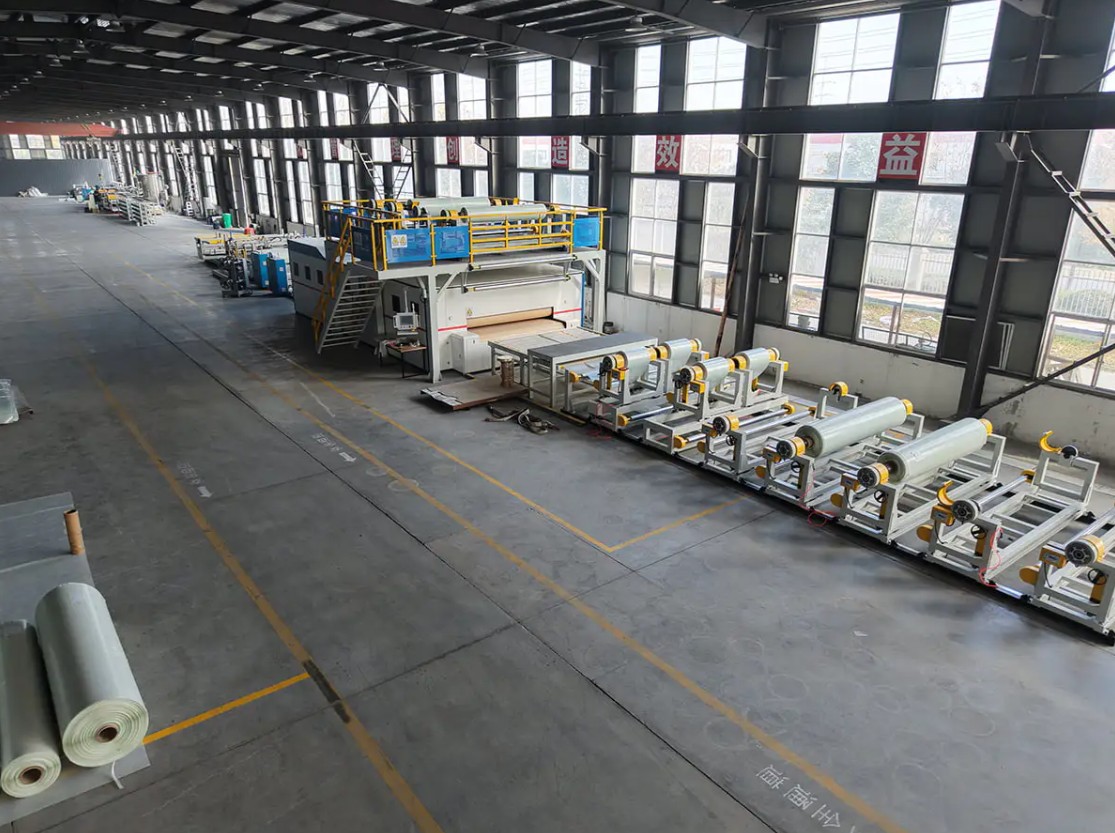
Il Coil Coating è un processo continuo e automatizzato che applica un rivestimento organico a un nastro metallico prima che il nastro venga tagliato o formato. L'alluminio arriva come bobina, viene svolto, pulito, pretrattato chimicamente, rivestito, polimerizzato, raffreddato e riavvolto come bobina preverniciata. Poiché la striscia non si ferma durante il funzionamento costante, lo spessore, la polimerizzazione e l'aspetto della pellicola sono impostati dai parametri della macchina piuttosto che dalle sensazioni dell'operatore. Le linee architettoniche normalmente funzionano a una velocità compresa tra 20 e 60 metri al minuto, con larghezze di nastro comprese tra 600 e 1600 millimetri e una pellicola secca totale compresa tra 20 e 27 micrometri compreso il primer.
- Svolgimento e cucitura: la coda della bobina di scorrimento viene unita alla testa di quella successiva e la cucitura deve passare attraverso la linea senza segnare i rulli.
- Accumulo: un accumulatore in ingresso immagazzina il nastro in modo che la testa di rivestimento e il forno continuino a funzionare durante il cambio della bobina.
- Pulizia e pretrattamento: pulizia alcalina, risciacquo, rivestimento di conversione chimica e forno di asciugatura. Questa fase decide l'adesione più di ogni altra.
- Primer e finitura: le verniciatrici a rullo applicano il primer, una sezione di appassimento rimuove il solvente, quindi segue la finitura.
- Indurimento: un forno multizona porta il metallo, non solo l'aria, alla temperatura di picco richiesta dai prodotti chimici.
- Tempra e riavvolgimento: il raffreddamento porta il nastro alla temperatura di movimentazione e la bobina finita viene riavvolta sotto tensione controllata.
La preparazione della striscia determina la maggior parte dei risultati di adesione
Una pulizia incompleta impedisce la formazione uniforme del rivestimento di conversione e il guasto si manifesta successivamente come perdita di rivestimento lungo una piega o un bordo tagliato. La sezione di pulizia deve quindi essere sufficientemente lunga per la velocità effettiva della linea, e i rulli della sezione bagnata necessitano di un programma di pulizia, perché i residui chimici essiccati si trasferiscono direttamente sulla striscia sotto forma di strisce.
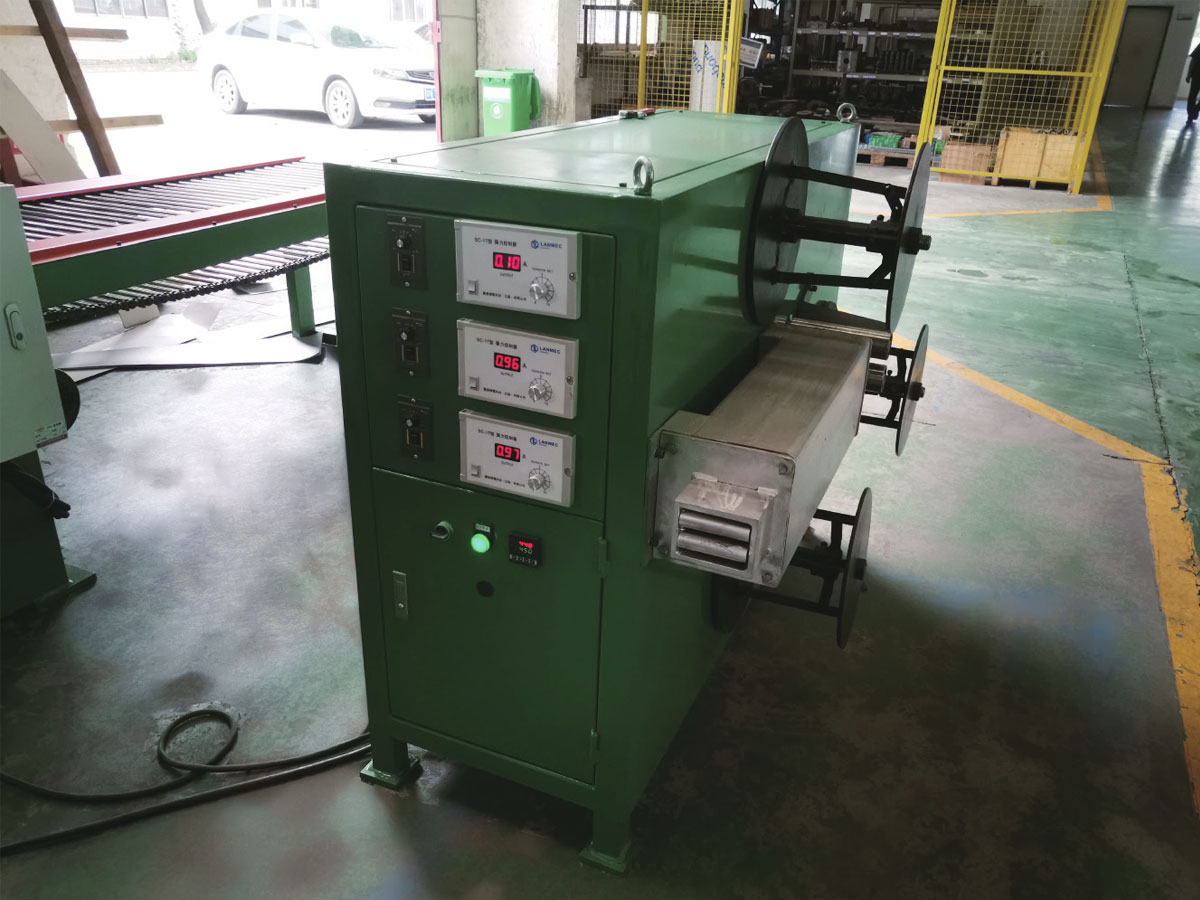
 Linea di pulizia pretrattamento La pulizia delle superfici metalliche e la qualità dei rivestimenti di conversione chimica determinano direttamente la resistenza alla corrosione, l'adesione della vernice e la qualità del prodotto finale... Visualizza il prodotto →
Teste di spalmatura, controllo e polimerizzazione del film
Le linee utilizzano testine a tre o quattro rulli. La modalità a tre rulli è più semplice da mantenere, mentre la modalità a quattro rulli controlla in modo più preciso le pellicole molto sottili e si adatta anche alle linee di stampa. Lo spessore del film è determinato dal rapporto di velocità tra applicatore e striscia, quindi la velocità stabile e la tensione stabile vengono prima di tutto. Più in là, la polimerizzazione insufficiente costa resistenza ai solventi e flessibilità, mentre la polimerizzazione eccessiva costa colore e duttilità. La variabile di controllo è la temperatura di picco del metallo, misurata sulla striscia, in genere tra 230 e 249 gradi Celsius per il PVDF e tra 216 e 232 gradi Celsius per il poliestere. Verificare la finestra con il fornitore del rivestimento prima di impostare il forno.
Sistemi di rivestimento e dove si adatta ciascuno
Nessun singolo rivestimento copre ogni esposizione. La scelta dipende dall'ambiente a cui si troverà ad affrontare il prodotto finito, dalla formatura a cui sarà sottoposta la bobina in seguito e da quanto tempo dovranno mantenere il colore e la brillantezza.
| Sistema di rivestimento | Tipico film totalmente secco | Finestra di cura | Più adatto a | Limitazione principale |
|---|---|---|---|---|
| Poliestere | Da 18 a 25 micrometri | 216-232 C | Pannelli interni, segnaletica, rivestimenti leggeri | Sfarinamento e sbiadimento all'aperto |
| Poliestere modificato al silicio | Da 20 a 25 micrometri | 220-235 C | Coperture e rivestimenti di pareti in climi temperati | Resistenza ai solventi più debole rispetto al PVDF |
| PVDF | Da 23 a 27 micrometri | 230-249 C | Facciate esterne, esposizione costiera e industriale | Costo più elevato, finestra di polimerizzazione ristretta |
| Poliuretano | Da 20 a 25 micrometri | 210-230 C | Laminazione della pellicola e finiture interne premium | Sensibilità all'umidità durante lo stoccaggio |
| Primer epossidico | Da 5 a 7 micrometri | Fissato dal topcoat | Strato di base di adesione e corrosione | Gessi se lasciati non rivestiti |
Seguono due regole. Uno strato superiore in PVDF sopra un primer sottile o irregolare continua a non funzionare sul bordo tagliato, perché la corrosione inizia dal metallo esposto. Inoltre, un rivestimento indurito nella parte inferiore della finestra può superare un controllo visivo e tuttavia non superare un test di sfregamento con solvente o di piegatura lo stesso giorno.
Test che rilasciano una bobina rivestita
I test di rilascio sono rapidi, distruttivi e specifici. I campioni provengono dalla testa, dal centro e dalla coda di ciascuna bobina, perché un lotto che sembra corretto può comunque fallire in uno dei seguenti casi.
- Spessore del film secco , leggere sulla striscia con un misuratore magnetico o a correnti parassite contro una tolleranza di circa più o meno 2 micrometri.
- Adesione con piega a T , dove un coupon viene ripiegato su se stesso e il nastro tirato per verificare la perdita del rivestimento; i prodotti per esterni di solito devono superare 1T o 2T.
- MEK doppio sfregamento , che indicano il livello di polimerizzazione piuttosto che le prestazioni chimiche a lungo termine.
- Impatto inverso , confermando che il rivestimento sopravvive a deformazioni improvvise e non solo a una curvatura lenta.
- Brillantezza a 60 gradi e differenza di colore , misurato rispetto al campione approvato, con delta E solitamente mantenuto a circa 1,0 o inferiore per i pannelli affiancati.
- Esposizione a nebbia salina o umidità , comunemente 1000 ore, utilizzato per la qualificazione piuttosto che per ogni lotto.
Questi controlli sono economici e ripetibili, ma non sostituiscono i dati sugli agenti atmosferici esterni e non dovrebbero mai rilasciare un rivestimento indurito al di fuori della finestra temporale pubblicata.
Specificare una linea di verniciatura: i numeri che contano
Gli acquisti di linea di solito iniziano con il prezzo e terminano con i dettagli che determinano il rendimento. Vale la pena fissare questi punti per iscritto prima della firma del contratto.
- Gamma di larghezza e spessore della striscia , inclusa la larghezza più stretta che effettivamente percorrerai, poiché le corone a rulli si comportano diversamente ai bordi di un intervallo.
- Velocità della linea e tempo di cambio bobina , poiché la capacità dell'accumulatore determina la durata della linea tra le bobine.
- Configurazione della testa di spalmatura , tre rulli o quattro rulli, e quante teste sono predisposte per primer, finitura ed eventuale mano di supporto.
- Zonazione del forno e controllo della temperatura di picco del metallo , inclusa la capacità di mantenere la finestra di polimerizzazione sia alla velocità di linea più bassa che a quella più alta.
- Lunghezza e chimica della sezione di pretrattamento , adattato alla velocità della linea in modo che il tempo di contatto non venga modificato brevemente.
- Livellamento della tensione e controllo della tensione del nastro , che influiscono sulla planarità, sull'uniformità del rivestimento e sui frammenti di cucitura.
- Tempi di cambio colore e supporto ricambi , cifre che compaiono raramente in una citazione ma compaiono in ogni turno.
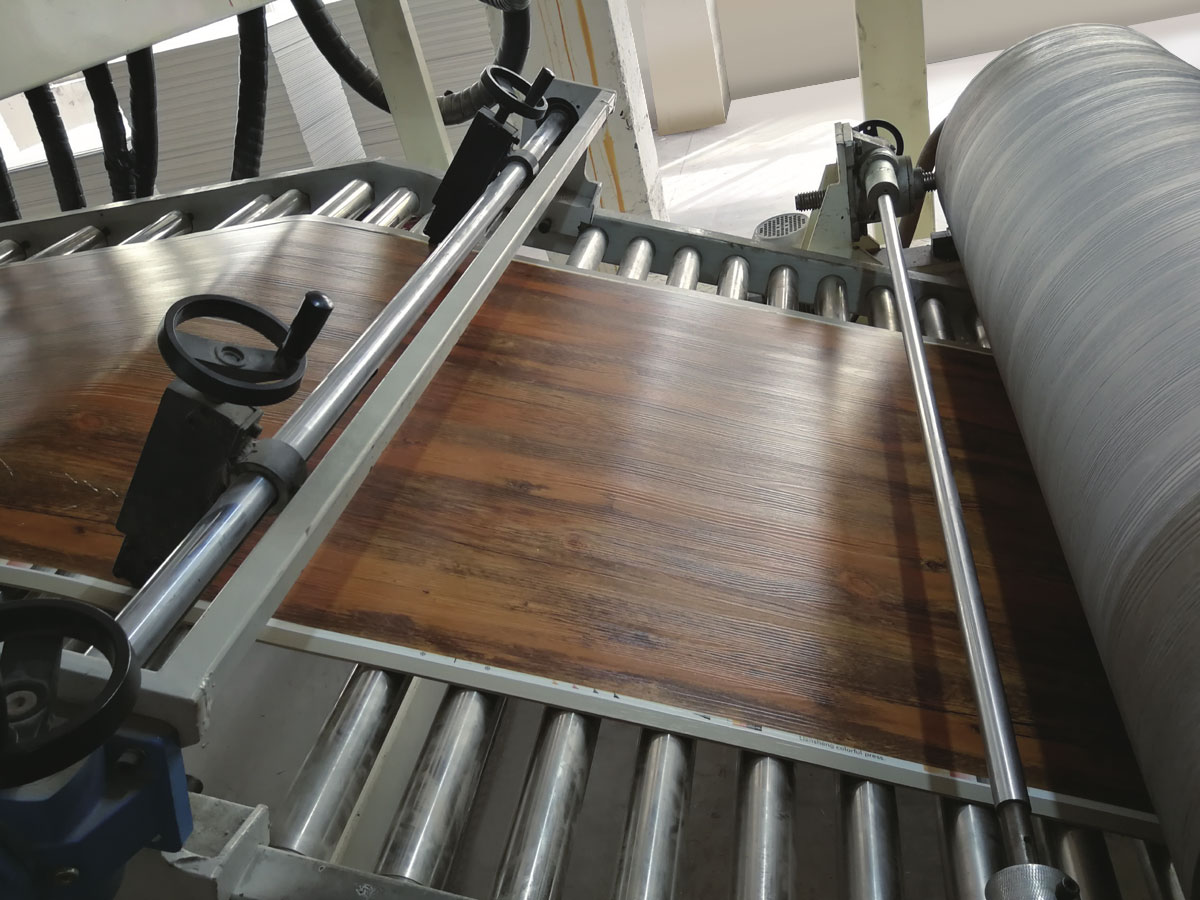
 Linea di verniciatura a colori Attraverso processi automatizzati e intelligenti, la linea di produzione del rivestimento fornisce rivestimenti superficiali esteticamente gradevoli, durevoli e funzionali per un'ampia gamma di ... Visualizza il prodotto →
Gli acquirenti dovrebbero anche chiedersi come la linea gestisce il passaggio da un prodotto chimico di rivestimento a un altro e se la stessa attrezzatura può eseguire la stampa o la laminazione della pellicola, poiché tali opzioni modificano il mix di prodotti nel corso della vita della macchina. La velocità nominale da sola decide molto poco, ecco perché vantaggi produttivi di una linea di coil-coil-coil-metal sono meglio giudicati in base alla produzione annua e alle perdite dovute al passaggio all’euro piuttosto che in base a una brochure.
Difetti, cause e prime correzioni
La maggior parte dei problemi di rivestimento si ripetono e la maggior parte è riconducibile alla pulizia della striscia, al dosaggio o alla polimerizzazione della pellicola.
| Difetto | Probabile causa | Prima correzione |
|---|---|---|
| Il rivestimento si solleva lungo un bordo tagliato | Primer sottile sul bordo o pretrattamento incompleto | Controllare la pellicola di primer e il tempo di contatto della pulizia |
| Strisce che corrono nella direzione della bobina | Rullo contaminato o residuo chimico essiccato | Pulire i rulli di rivestimento e quelli della sezione bagnata |
| Aspetto a buccia d'arancia | Ritenzione di solvente o divisione non uniforme del film | Regolare la zona di appassimento e la velocità del rullo |
| Deriva del colore attraverso un batch | Variazione di picco della temperatura del metallo tra le bobine | Registrare la temperatura della striscia per bobina e ricontrollare la finestra di polimerizzazione |
| Vesciche dopo la polimerizzazione | Umidità sulla striscia o polimerizzazione insufficiente | Controllare il forno di asciugatura e i risciacqui |
| Scarsa adesione alla piega | Polimerizzazione eccessiva o primer al di fuori dell'intervallo di spessore | Abbassare la temperatura di picco del metallo e verificare la pellicola di primer |
Scelta del fornitore per una linea di verniciatura
Due fornitori possono indicare la stessa velocità di linea e larghezza di nastro e fornire comunque apparecchiature molto diverse, quindi vale la pena chiedersi cosa produce un costruttore oltre alla linea di rivestimento. Un fornitore che fornisce anche i materiali utilizzati a valle capisce come si comporta l'attrezzatura in produzione, non solo come viene disegnata.
JiangSu XieCheng Intelligent Equipment Co., Ltd., con sede nella zona di sviluppo economico di Jinhu a Huai'an, Jiangsu, costruisce linee di stampa e rivestimento di bobine metalliche, linee di pulizia pretrattamento, linee di laminazione di pellicole e PUR e linee combinate di rivestimento a rullo e a spruzzo. La storia dei suoi macchinari risale al 2004, quando l'azienda precedente ha iniziato a produrre macchine per la laminazione di pannelli compositi in alluminio e linee di verniciatura a colori. Ora opera come filiale di macchinari interamente controllata da Jiangsu Aludeco New Materials e fornisce anche bobine con nucleo antincendio A2, bobine di alluminio preverniciato e film adesivo polimerico, quindi i suoi ingegneri vedono la bobina rivestita da entrambi i lati della macchina.
All'interno del più ampio gruppo ALMINE, l'azienda è riconosciuta come centro di ricerca tecnologica ingegneristica provinciale per pannelli compositi in alluminio resistente al fuoco di grado A2 e apparecchiature di produzione, e detiene un rating di credito di qualità di grado AA. La sua linea di pannelli compositi in alluminio di grado A2 è stata nominata il primo set di apparecchiature principali e componenti chiave del Jiangsu. La gamma più ampia copre linee di pannelli compositi metallici, linee di pavimentazione SPC, linee di rivestimento in pelle PVC e PU, linee composite CFRT e attrezzature personalizzate non standard, supportate dopo la consegna da supporto remoto, assistenza in loco e pezzi di ricambio.
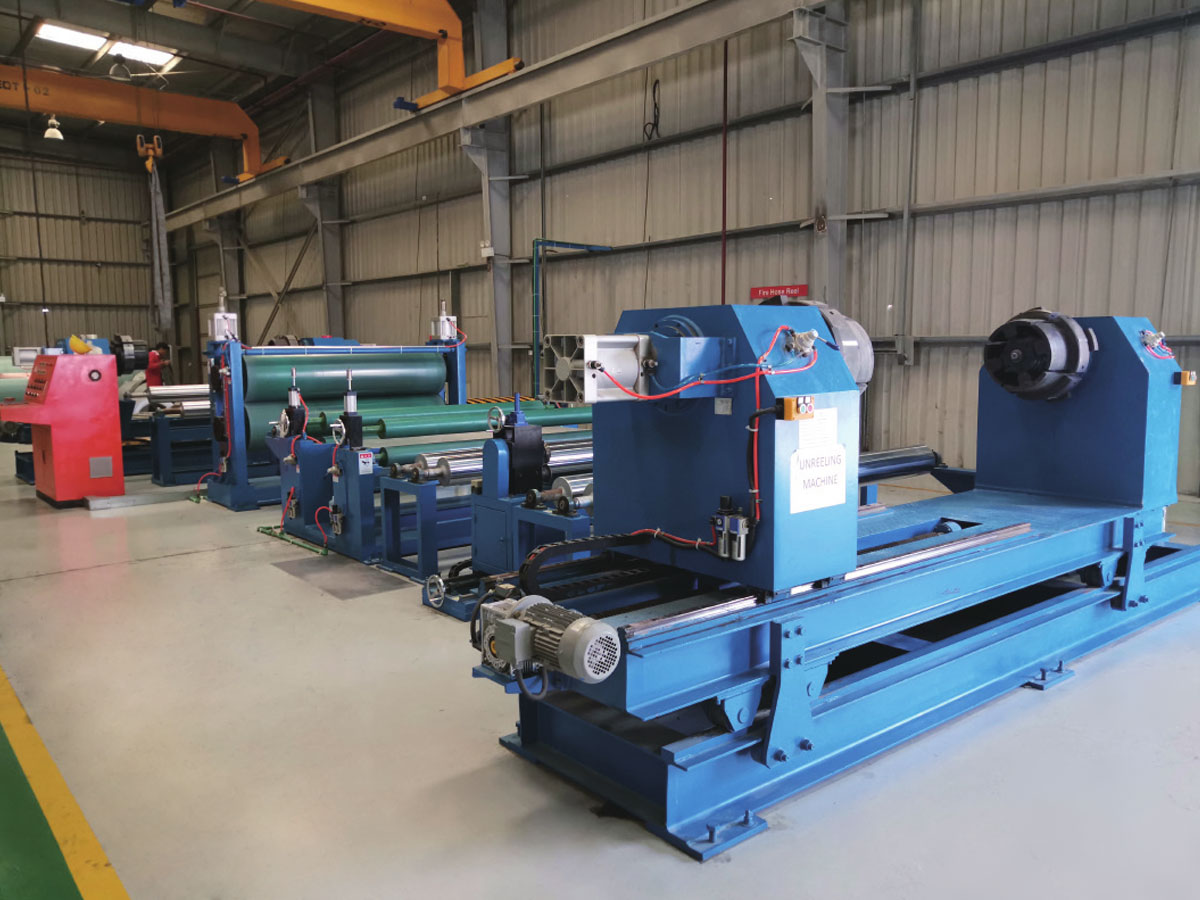
 Linea di stampa e rivestimento coil in alluminio/acciaio Accessori per attrezzature Visualizza il prodotto →
Quando si confrontano le offerte, inserire l'elenco delle specifiche sopra accanto all'attrezzatura citata e chiedere come vengono verificate in fabbrica la temperatura di picco del metallo e la tolleranza della pellicola prima della spedizione. Questa conversazione di solito separa i costruttori seri dai venditori di cataloghi. Il team di ingegneri può essere raggiunto tramite il pagina dei contatti per discutere la larghezza del nastro, la chimica del rivestimento e l'output target per un progetto specifico.
Il rivestimento delle bobine di alluminio premia la stessa disciplina in ogni impianto: funzionamento continuo prima della formatura, con uno stretto controllo della pulizia del nastro, del dosaggio del film e della polimerizzazione. Una linea acquistata solo in base al prezzo tende a mostrare i suoi punti deboli nel tempo di cambio formato, problemi di colore e corrosione dei bordi due o tre anni dopo.
Prendi in considerazione queste tre variabili e il resto segue. Il colore regge, le pieghe sopravvivono, i bordi tagliati durano e la bobina lascia la linea comportandosi come promesso dalle specifiche quando raggiunge una facciata.