
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Due conversazioni di acquisto possono avvenire nello stesso mese e sembrare quasi identiche. Un produttore di pavimenti desidera una linea che trasformi il composto di PVC e il riempitivo minerale in un pannello portante SPC da 4 mm, chilometro dopo chilometro, con la stessa sezione trasversale alla fine del turno e all'inizio. Un fornitore di elettrodomestici a trecento chilometri di distanza necessita ogni giorno di quarantamila alloggiamenti per cerniere, ciascuno con nervature, attacco a scatto e due inserti ad incastro. Entrambi gli acquirenti descrivono l'acquisto come l'acquisto di una macchina per la lavorazione della plastica, ma hanno bisogno di piattaforme completamente diverse.
La conclusione arriva innanzitutto: estrusione e stampaggio a iniezione non sono due versioni dello stesso lavoro. L'estrusione è continua. Il materiale fuso viene spinto attraverso uno stampo e il prodotto mantiene la sezione trasversale di quello stampo per tutto il tempo in cui la linea scorre. Lo stampaggio a iniezione è ciclico. La fusione riempie una cavità chiusa e ogni ciclo fornisce un numero fisso di parti tridimensionali separate. Punti di estrusione lunghi ed uniformi. Sagomato e contato in pezzi punta allo stampaggio ad iniezione. Il costo degli utensili, la tolleranza, il tasso di scarto e l'abilità dell'operatore derivano tutti da questa singola differenza.
Come funziona l'estrusione, passo dopo passo
In una linea di estrusione, i granuli o la polvere vengono alimentati da una tramoggia in un cilindro riscaldato, convogliati e fusi da una coclea rotante, quindi forzati attraverso una filiera la cui apertura definisce il profilo. La forma calda viene raffreddata e calibrata, trainata da un traino e tagliata a misura. La vite non si ferma tra le parti perché non ci sono parti, solo metri. La produzione viene misurata in chilogrammi all'ora alla filiera e in metri al minuto alla fine della linea.
- La sezione trasversale rimane costante lungo la direzione della macchina e la lunghezza è limitata solo dalla movimentazione e dall'imballaggio.
- Uno stampo costa una frazione di uno stampo a iniezione e può essere regolato, lucidato o rilavorato quando il profilo cambia leggermente.
- Le strutture multistrato si ottengono quasi gratuitamente attraverso la coestrusione, con due o tre estrusori che alimentano un blocco matrice.
- Le attrezzature a valle, calibrazione, raffreddamento, traino e taglierina, influenzano la qualità dimensionale finale tanto quanto l'estrusore stesso.
- Prodotti tipici: pannelli portanti in SPC, pellicola base in PVC per pelle, nastro termoplastico rinforzato con fibra continua, tubi, profili per finestre e isolamento per cavi.
Come funziona lo stampaggio a iniezione, passo dopo passo
Lo stampaggio a iniezione fonde un polimero simile ma poi inietta una quantità misurata in uno stampo chiuso e bloccato ad alta pressione. La cavità viene riempita e trattenuta per compensare il restringimento, raffreddata, aperta e i perni di espulsione spingono fuori la parte prima che lo stampo si chiuda nuovamente. Ogni ciclo produce un numero fisso di pezzi finiti, non una lunghezza continua, e il tempo di ciclo è il fattore determinante del costo unitario.
- La libertà della geometria è il vantaggio principale: nervature, bugne, filetti, cerniere viventi e inserti metallici possono essere formati in un colpo solo.
- Le tolleranze sono strette e ripetibili, spesso più o meno un decimo di millimetro sulle dimensioni critiche.
- Lo stampo è parte specifica. Una modifica al design del componente solitamente implica un nuovo stampo, non una modifica dello stampo.
- I canali di colata, i canali di colata e gli scarti di avvio rappresentano la maggior parte degli scarti e il rimacinato viene spesso miscelato nuovamente in un rapporto controllato.
- Prodotti tipici: alloggiamenti, cappucci, connettori, parti interne di automobili e dispositivi medici monouso.
Confronto tra estrusione e stampaggio a iniezione
| Aspetto | Estrusione | Stampaggio ad iniezione |
|---|---|---|
| Modulo di output | Lunghezza continua con sezione trasversale costante | Parti tridimensionali separate |
| Utensileria | Stampo più unità di calibrazione e downstream | Stampo di precisione in acciaio con raffreddamento ed espulsione |
| Utensileria cost | Più basso e più facile da modificare | Più alto e legato al design di una parte |
| Ritmo | Continuo, senza tempo di ciclo | Da pochi secondi a un minuto per scatto |
| Geometria | Profilo semplice, senza sottosquadri | Forme complesse, nervature, bugne e inserti |
| Tolleranza | Impostato tramite calibrazione, raffreddamento e stabilità al traino | Molto stretto e ripetibile da parte a parte |
| Rottame | Assetto di avviamento e cambio formato | Guide, materozze e scarti |
| Volume economico | Lunghe tirature di un profilo | Elevato numero di pezzi di un componente |
| Composti di fibre | Le fibre si allineano lungo la direzione della macchina | La lunghezza della fibra può essere ridotta mediante l'azione di viti e valvole |
Strumenti e struttura dei costi: dove vanno effettivamente i soldi
La ripartizione dei costi è il punto in cui la maggior parte degli acquirenti per la prima volta rimane sorpresa. Un progetto di iniezione carica frontalmente il denaro nello stampo, un blocco lavorato con precisione che deve sopravvivere alla forza di chiusura, trasferire il calore attraverso canali posizionati con cura ed espellere una parte senza segnarla. Tale investimento viene recuperato dopo centinaia di migliaia di cicli, motivo per cui lo stampaggio a iniezione fatica al di sotto di un determinato volume annuale.
Un progetto di estrusione anticipa il denaro in modo diverso. La filiera è relativamente modesta, ma la linea è una catena di macchine: estrusore, cambiafiltro, tavolo di calibrazione, vasca di raffreddamento, traino, taglierina e impilatore. Un anello debole fissa il limite massimo per l’intera linea. Se il traino tira in modo non uniforme o la vasca di raffreddamento è corta, una matrice perfettamente bilanciata produce comunque un profilo che varia in spessore e l'acquirente paga il materiale per ogni metro anziché una volta sull'utensile.
Comportamento dei materiali e storia termica
Entrambi i processi fondono il polimero, ma la storia termica e di taglio differisce notevolmente. Nell'estrusione, il materiale subisce un taglio relativamente delicato e ben distribuito lungo la vite e una breve permanenza sulla filiera. Nello stampaggio a iniezione, la massa fusa attraversa un punto di accesso stretto a un taglio molto elevato e viene quindi compattata sotto pressione, quindi l'orientamento molecolare e lo stress interno finiscono per rimanere bloccati nella parte. Questo è il motivo per cui lo stesso tipo di polimero può comportarsi diversamente nei due processi e perché la deformazione è un problema comune nelle parti stampate ma raro nei profili estrusi.
Per i compositi fibrorinforzati la distinzione conta ancora di più. L'estrusione tende ad allineare le fibre nella direzione della macchina, favorendo la rigidità in quella direzione. Lo stampaggio a iniezione produce un orientamento della pelle e del nucleo più complesso e la lunghezza della fibra può diminuire man mano che la massa fusa passa attraverso viti, valvole e saracinesche. Se la parte finita si basa sulla lunghezza delle fibre per le prestazioni agli urti, si tratta di un punto di specifica, non di un dettaglio.
Scelta tra i due processi
Esamina i seguenti punti in ordine e la risposta di solito è ovvia prima della seconda domanda.
- Il prodotto è definito da una sezione trasversale o da una forma? Sezione trasversale significa estrusione.
- La lunghezza è fissata dalla funzione o dalla manipolazione? La lunghezza illimitata favorisce fortemente l'estrusione.
- La parte necessita di sottosquadri, azioni laterali, filettature o inserti? Allora lo stampaggio a iniezione è il percorso realistico.
- Quale volume annuale si applica a un disegno o modello? Un numero di pezzi molto elevato giustifica l'investimento nello stampo, le lunghe serie di profili giustificano l'investimento nella linea.
- Quanto è stretta la tolleranza critica? Le parti stampate mantengono più facilmente dimensioni ridotte, i profili estrusi necessitano di una buona calibrazione e controllo del traino.
- Quanti scarti possono essere rilavorati internamente? Il rivestimento estruso è spesso riutilizzabile direttamente, i corridori stampati potrebbero necessitare di rimolatura e asciugatura.
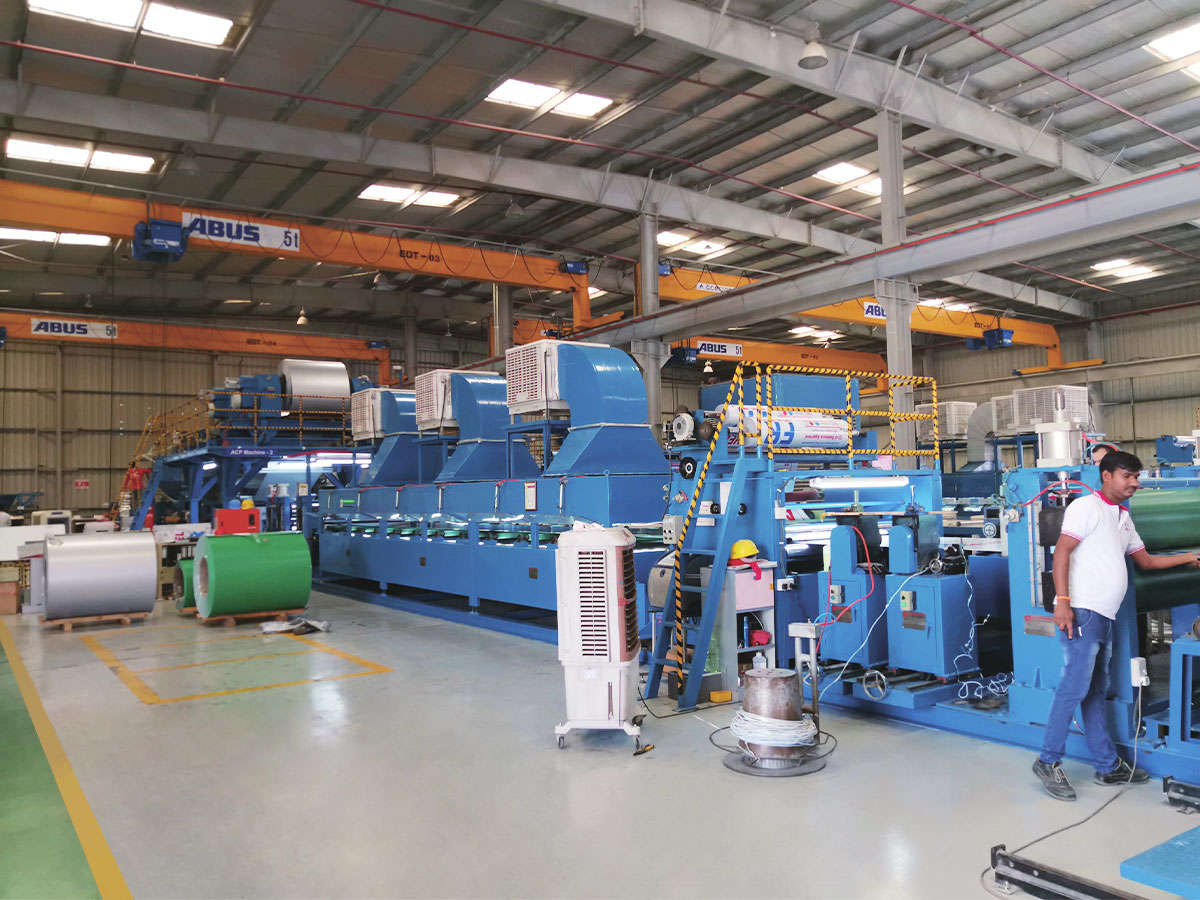
Dove le linee di estrusione continue si adattano alla produzione di pannelli e compositi
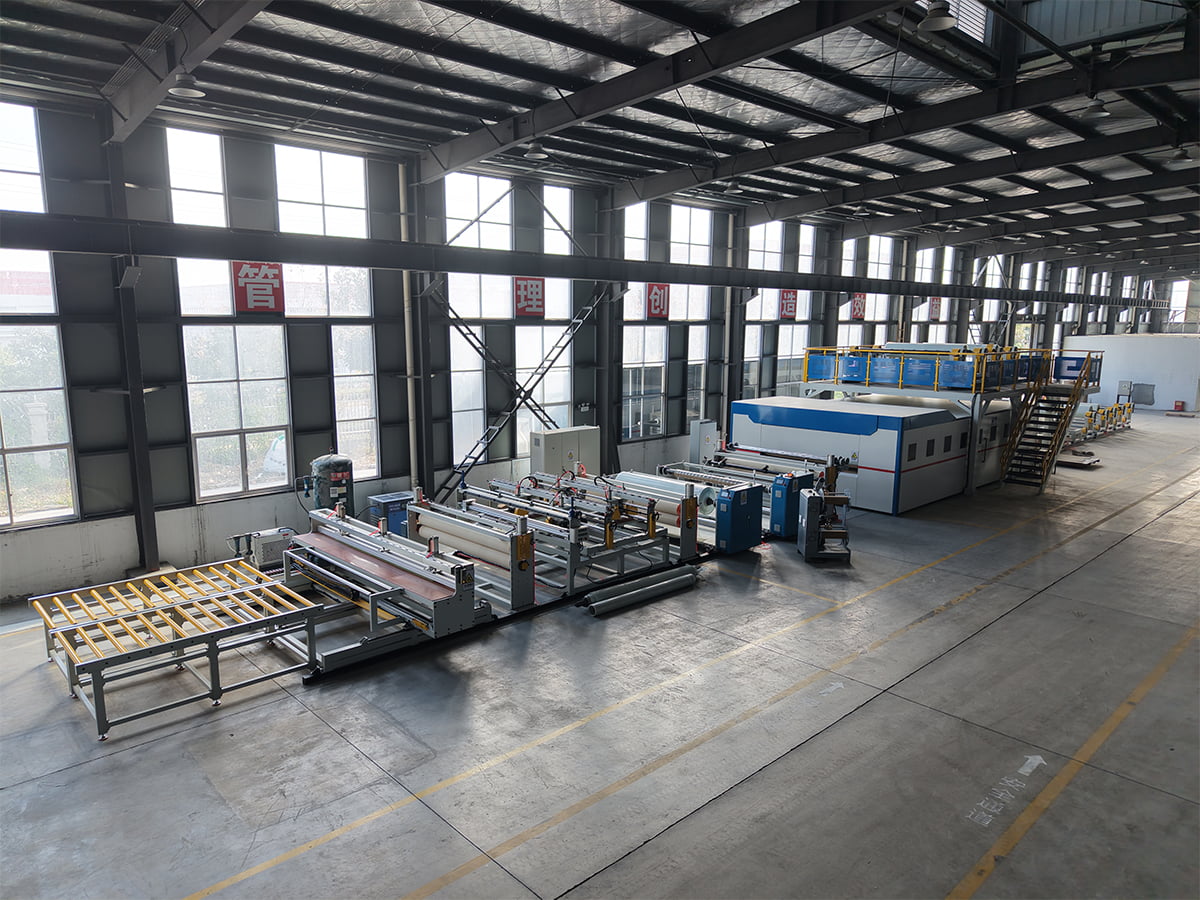
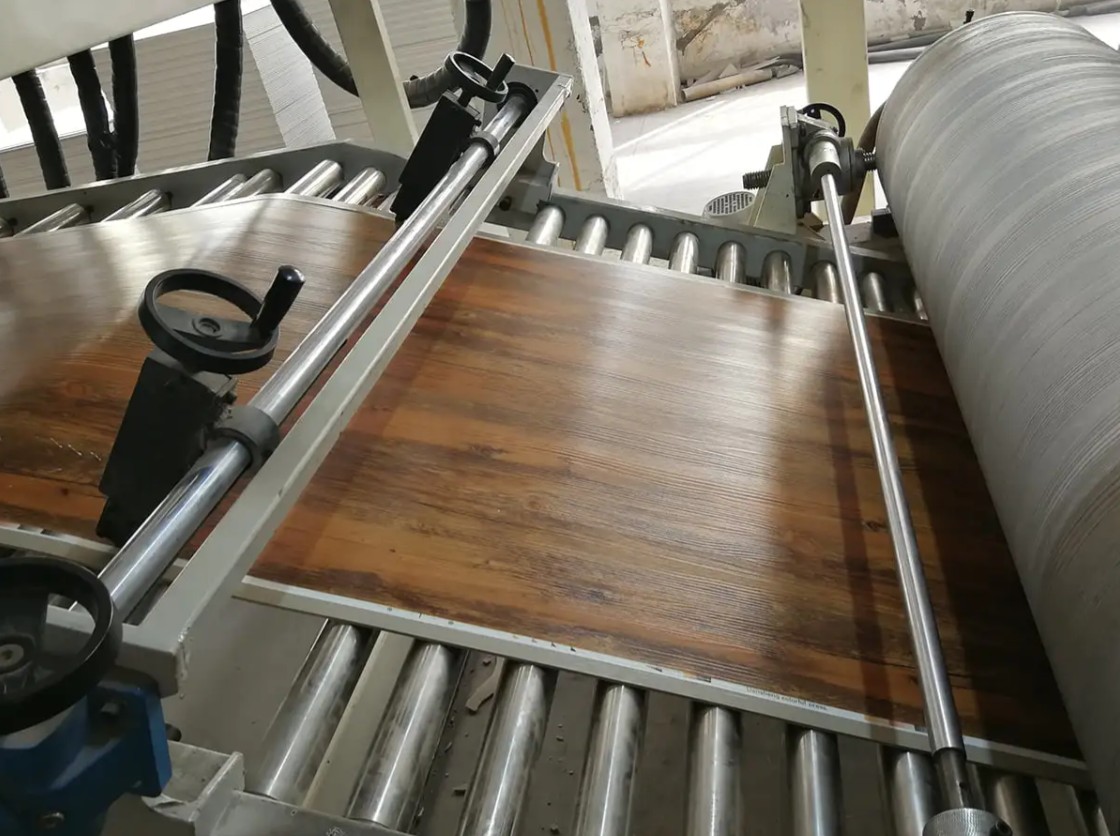
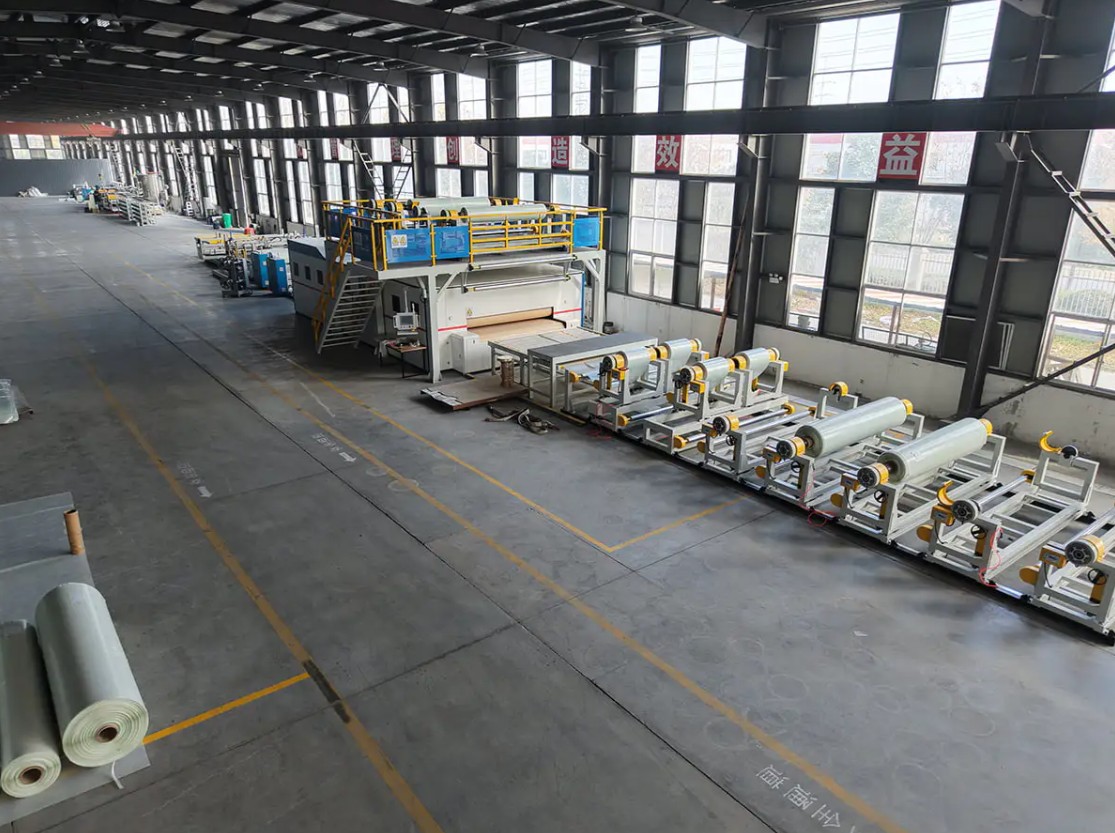
Molti materiali da costruzione e per interni che sembrano prodotti stampati vengono in realtà estrusi o rivestiti su una linea continua. La pavimentazione SPC è l’esempio più chiaro. L'anima rigida viene estrusa, quindi laminata con una pellicola decorativa e uno strato di usura, in modo che l'estrusore determini planarità, densità e consistenza dello spessore su tutto il pannello.
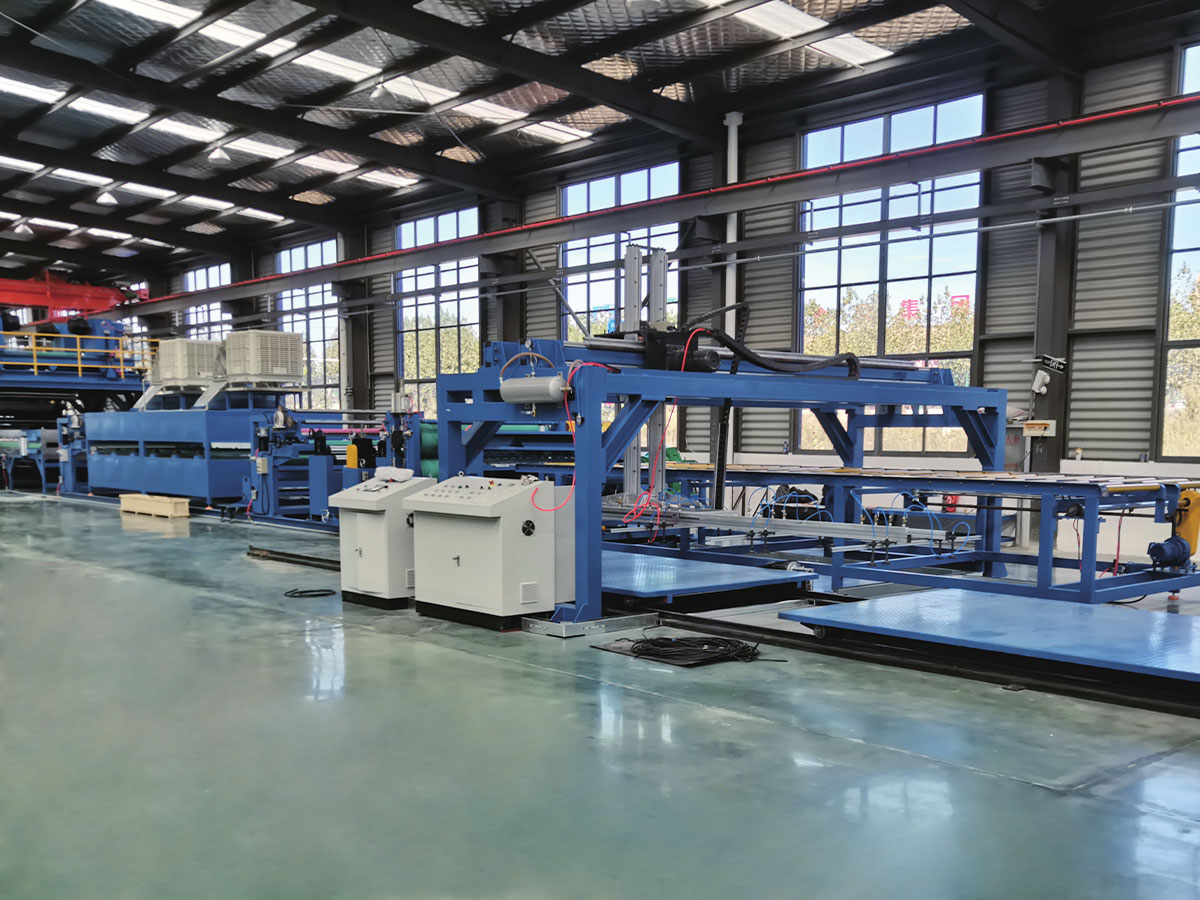
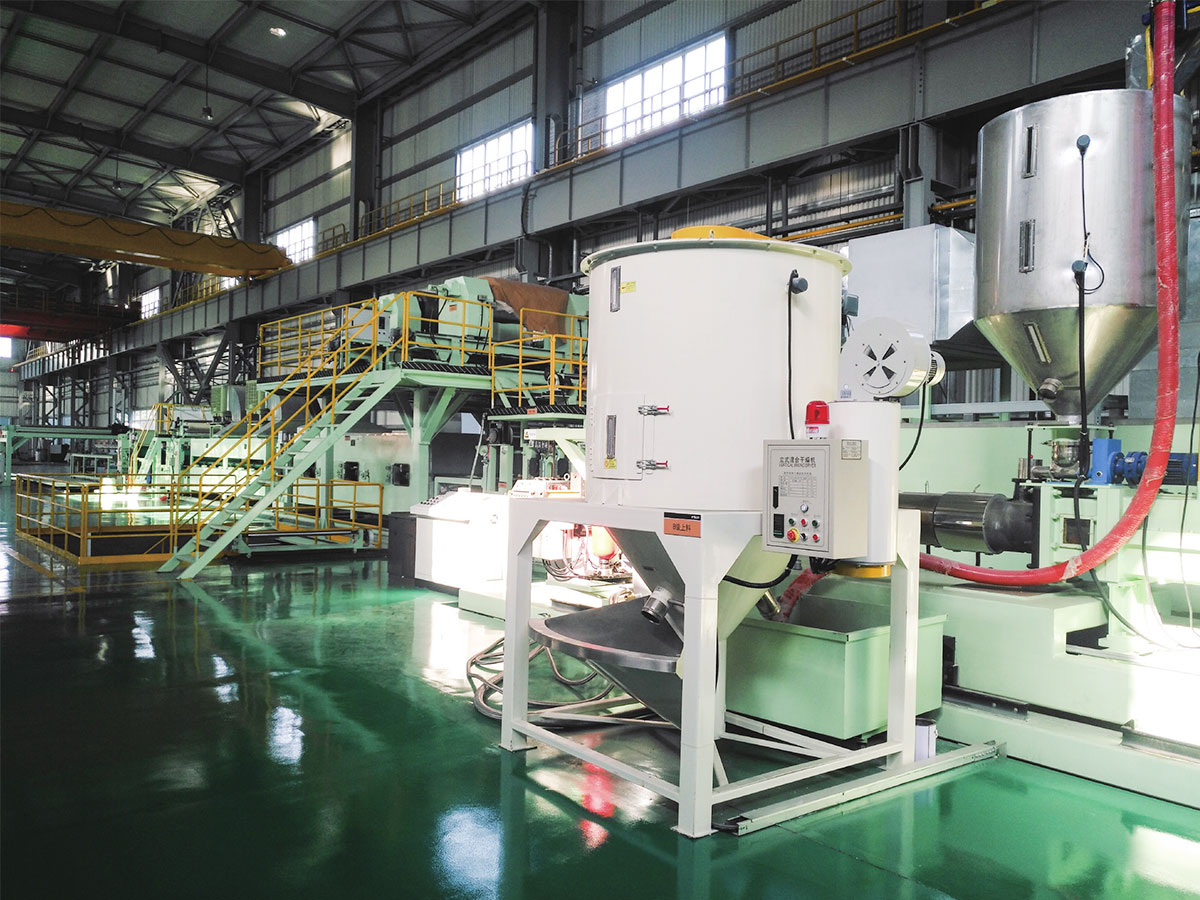
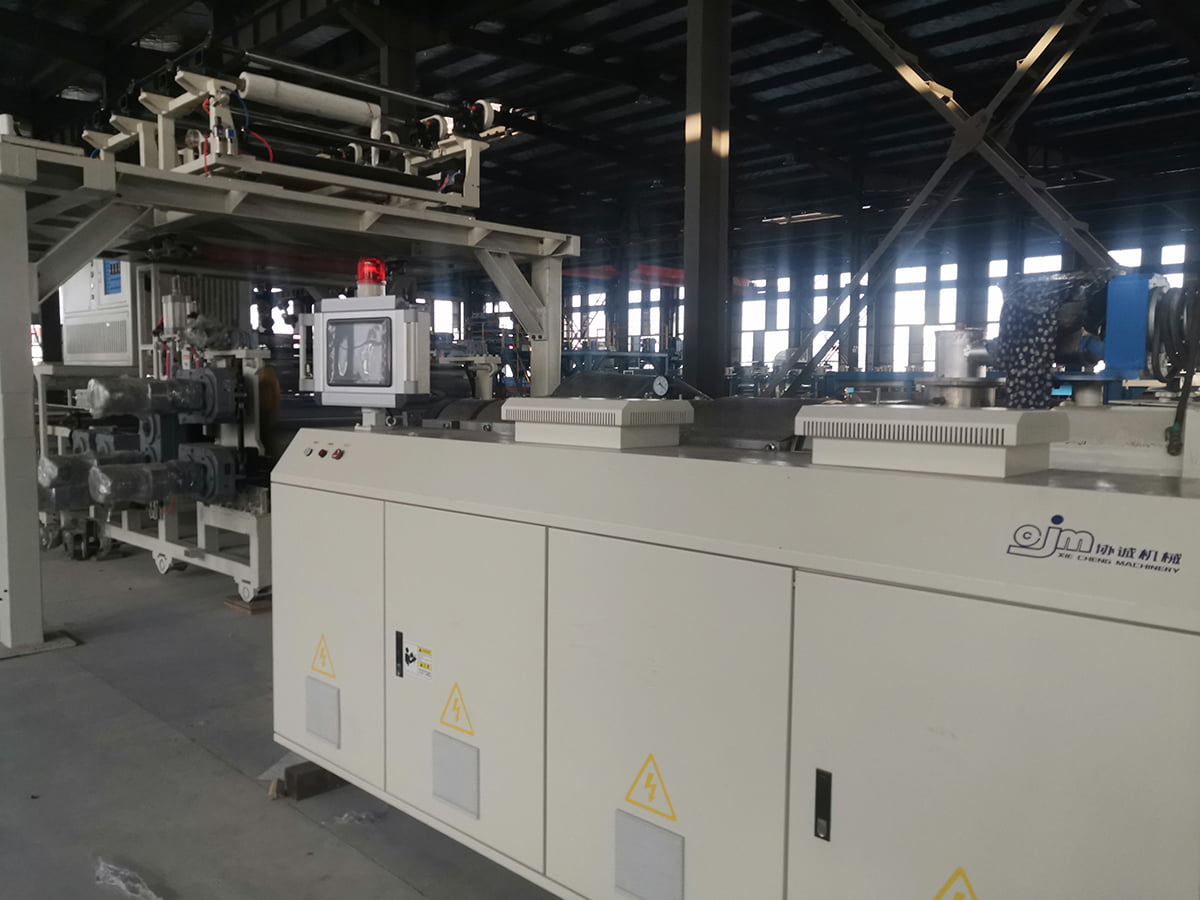 Linea di produzione di pavimenti in PVC/WPC/SPC per pavimenti in plastica in pietra Visualizza questa linea per vedere come l'estrusione, la laminazione della pellicola, il rivestimento UV, la goffratura e l'ispezione online si combinano per la produzione automatizzata di pavimenti SPC. Visualizza il prodotto →
La stessa logica si applica ai compositi termoplastici rinforzati con fibra continua. Una linea CFRT in PET o PP combina il polimero fuso con fibra o tessuto di rinforzo in un processo continuo e il foglio o nastro finito viene successivamente pressato o termoformato in una forma tridimensionale. È la fase di estrusione, e non una pressa di formatura, a decidere la bagnatura delle fibre e l'uniformità dello spessore. Gli acquirenti spesso chiedono cosa contenga una linea completa di pannelli laminati in PVC prima di confrontare i fornitori, e la risposta onesta è che l'estrusore è solo una stazione tra le tante che devono corrispondere tra loro.
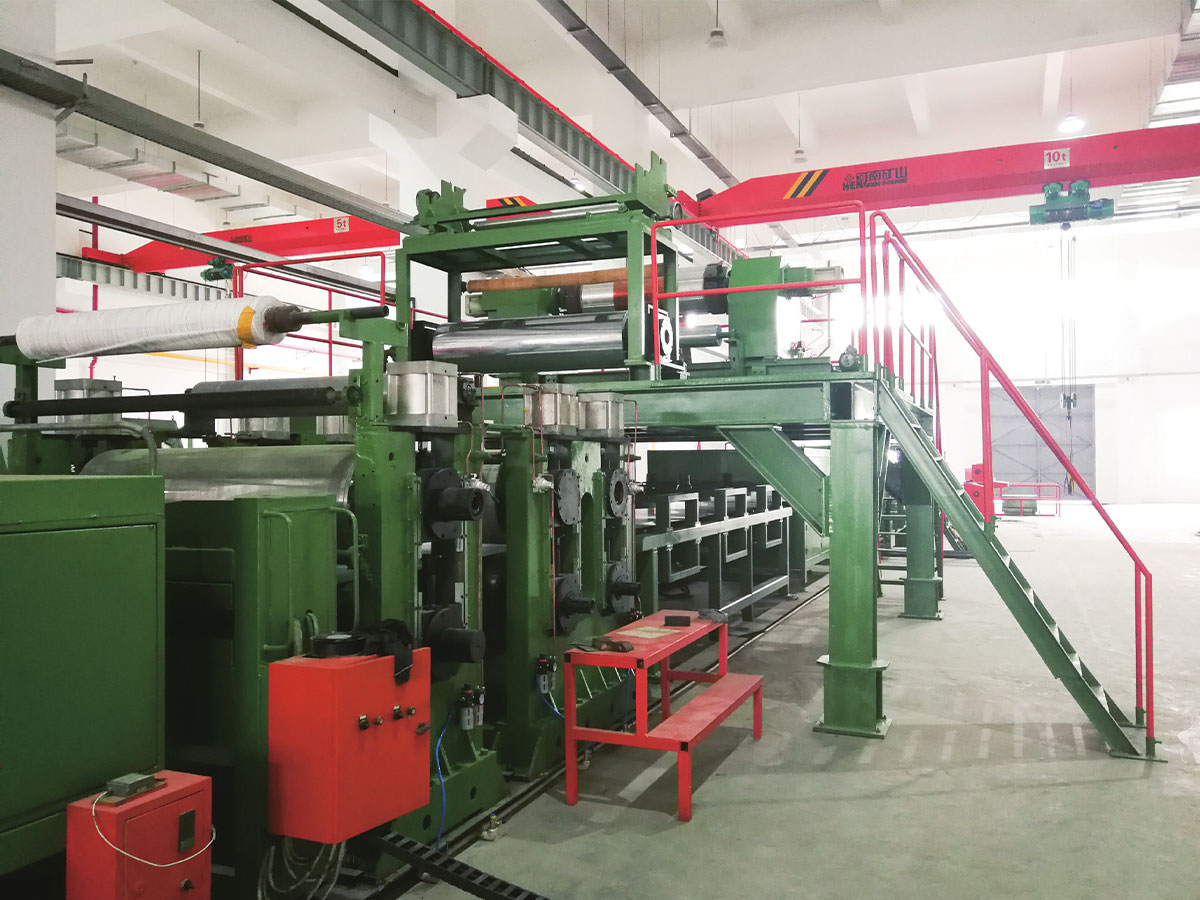
 Linea di produzione di materiali compositi PET/PP CFRT Esplora questa linea OEM CFRT per la produzione continua di compositi termoplastici rinforzati con fibra, con opzioni di servizio e preventivo disponibili. Visualizza il prodotto →
La pelle in PVC e PU segue un terzo modello, in cui uno strato di base viene prodotto in continuo e poi rivestito, goffrato e raffreddato in linea. La struttura della superficie proviene da un rullo di goffratura, non da una cavità, ed è proprio per questo motivo che il processo si adatta a lunghe tirature senza uno stampo specifico per il pezzo.
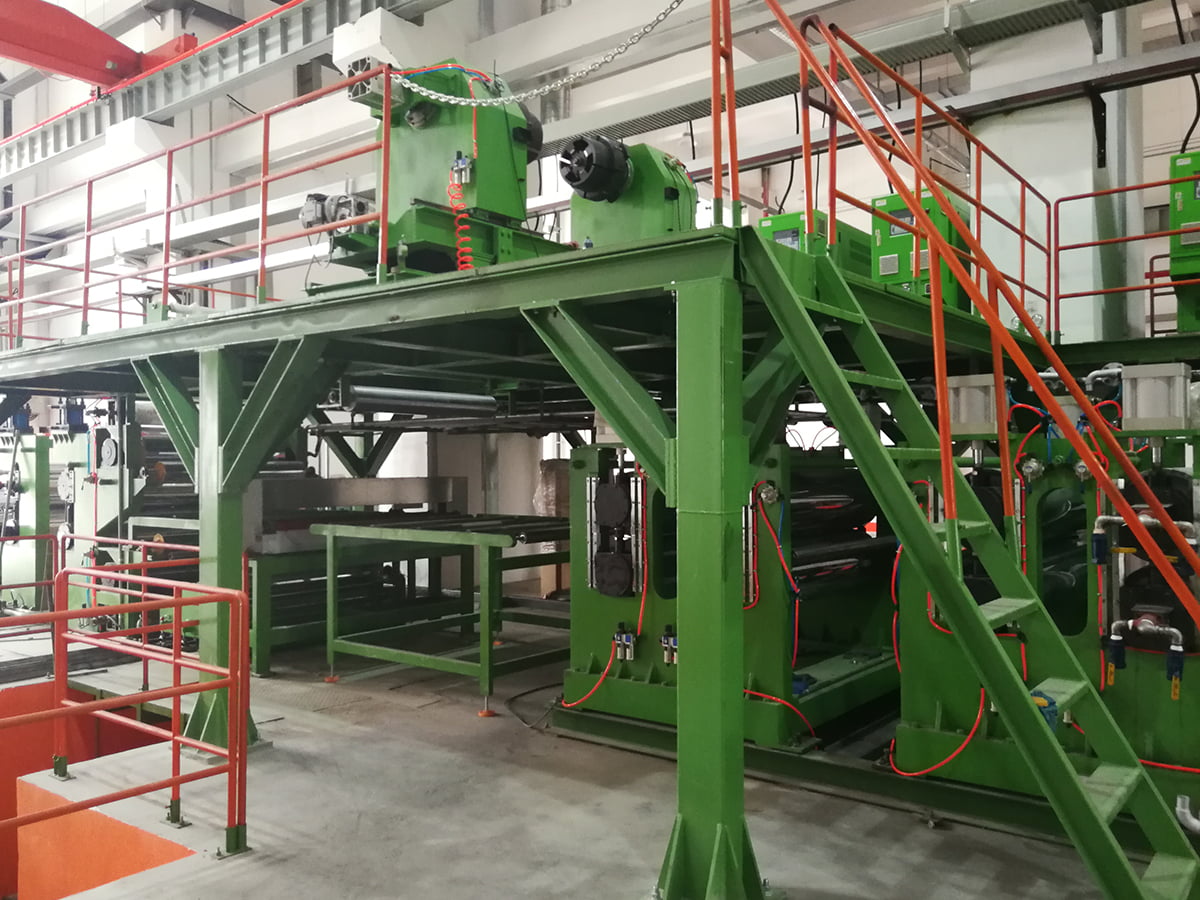
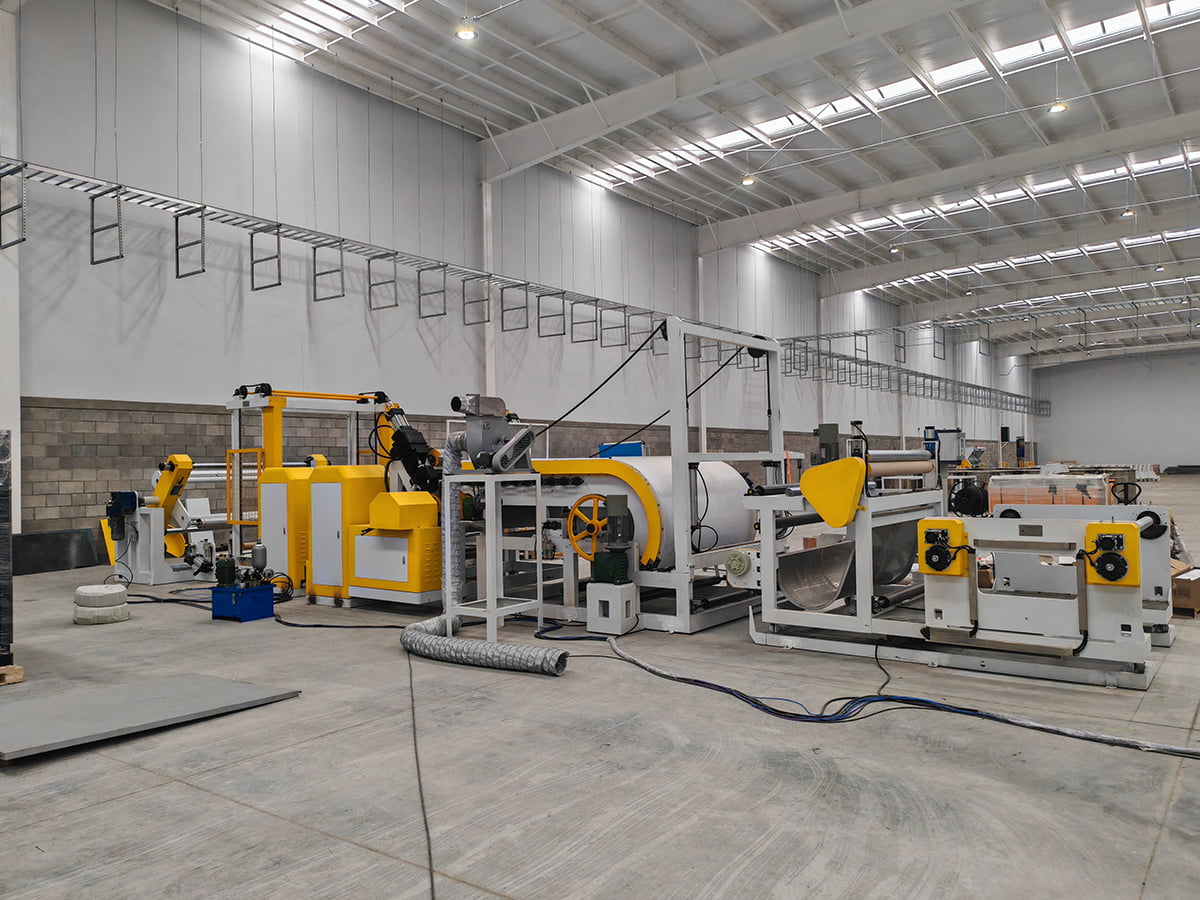 Linea di compositi, goffrature e rivestimenti in pelle PVC/PU Rivedi questa linea per la produzione continua di base in pelle PVC/PU, rivestimento in linea, goffratura e raffreddamento, con opzioni di servizio OEM personalizzabili. Visualizza il prodotto →
Cosa controllare prima di acquistare una linea basata su estrusione
- Diametro della vite e rapporto lunghezza/diametro, abbinati al contenuto di polimero e riempitivo che intendi effettivamente utilizzare.
- Velocità di produzione rispetto alla velocità della linea, quindi la lunghezza di trasporto e di raffreddamento non rappresentano il collo di bottiglia.
- Tolleranza di spessore e larghezza scritta nel contratto con un metodo di misurazione, non solo una promessa.
- Capacità di raffreddamento e progettazione della calibrazione per il profilo più pesante del tuo piano di prodotto.
- Le apparecchiature a valle rientrano nello stesso ambito, poiché la ripartizione delle responsabilità tra i fornitori complica la messa in servizio.
- Modello di servizio: supporto remoto, installazione in loco, disponibilità ricambi e formazione operatori.
Se il vostro progetto di prodotto si colloca a metà tra un profilo e una parte sagomata, il percorso pratico è spesso quello di estrudere o laminare un foglio semilavorato e poi formarlo. Comprendere l'intera catena del processo prima della firma evita di acquistare capacità che non è possibile utilizzare. Puoi rivedere cosa comprende una linea di produzione di pannelli laminati in PVC per un esempio pratico di come le stazioni si incastrano.
La versione breve
L'estrusione realizza prodotti continui con una sezione trasversale costante e guadagna denaro su lunghe tirature, bassi costi di attrezzaggio e geometria semplice. Lo stampaggio a iniezione realizza parti tridimensionali discrete e guadagna denaro grazie alla ripetibilità, alle caratteristiche complesse e all'elevato numero di pezzi. Nessuno dei due è più avanzato dell'altro. Sono semplicemente progettati per rispondere a domande diverse e il modo più rapido per ridurre i rischi è descrivere il prodotto, il volume annuale e la tolleranza critica a un tecnico delle apparecchiature prima di confrontare i prezzi. Se vuoi quella conversazione, invia le specifiche del prodotto e l'obiettivo di capacità al team e conferma quale piattaforma si adatta al tuo caso.