
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Due linee composite PET/PP CFRT possono avere lo stesso prezzo, la stessa larghezza di lavoro e la stessa promessa di arrivare fino a 1.200 kg/h, e tuttavia comportarsi in modo molto diverso in officina. La differenza di solito risiede nel sistema di estrusione: diametro della vite e rapporto lunghezza/diametro, se una pompa di fusione stabilizza la pressione, come vengono regolati i labbri della filiera e come la pila di rulli rimuove il calore. Ogni fase a valle, dall'umidificazione delle fibre alla tensione dell'avvolgimento, non può che preservare la qualità fornita dall'estrusore.
La regola pratica è quindi semplice: definire prima il sistema di estrusione e dimensionargli attorno il resto della linea. Una fase di rivestimento, laminazione o goffratura valutata più velocemente di quanto l'estrusore possa alimentarla è una capacità che paghi e non usi mai. Un estrusore dimensionato per l'output ma non per il materiale effettivamente utilizzato causerà deriva del calibro, macchie di gel e usura prematura delle viti per tutta la vita della macchina. Questo articolo spiega cosa include un sistema di estrusione su una linea composita, come abbinarlo a PET, PP, PVC e composti riempiti, quali tolleranze hanno un peso commerciale e cosa testare prima del pagamento finale.
Cosa conta come sistema di estrusione su una linea di compositi
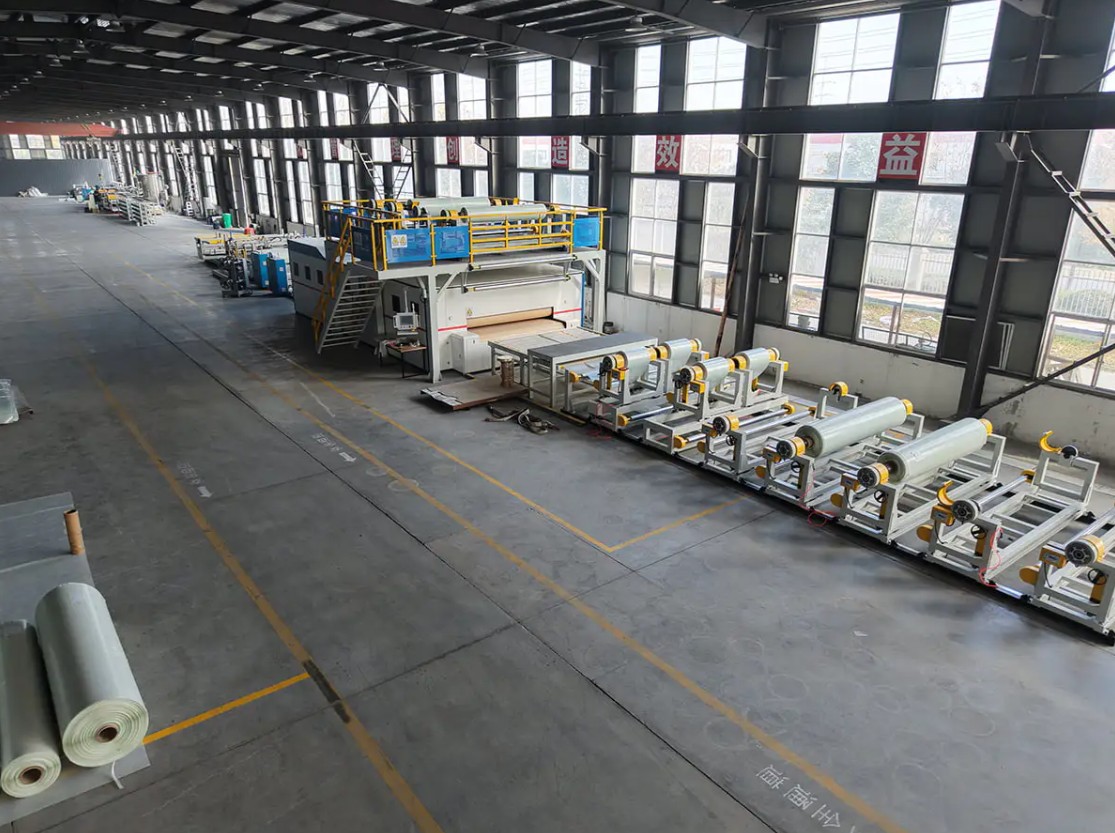
In una linea di produzione composita il sistema di estrusione non è una macchina ma una catena di unità che devono mantenere insieme lo stesso punto di regolazione: movimentazione e asciugatura del materiale, la vite e il cilindro, una pompa di fusione o un circuito di controllo della pressione, la filiera, la pila di rulli o la sezione di raffreddamento e il traino che imposta la velocità della linea. Lo spessore viene creato in fustella, congelato in fase di raffreddamento, e poi laminato, goffrato o patinato.
Il dazio cambia con il prodotto. Una linea CFRT estrude un sottile materiale hot melt che deve bagnare la fibra continua, mentre una linea di pavimentazione estrude un foglio fortemente riempito che viene successivamente calandrato fino allo spessore finale. La tabella seguente mostra come la stessa categoria hardware cambia di priorità da prodotto a prodotto.
| Tipo di linea | Obbligo di estrusione | Polimero tipico | Verifica prima |
|---|---|---|---|
| Linea composita PET/PP CFRT | Impregnazione per fusione della fibra continua, quindi formatura del foglio e laminazione | PET, PP, a volte PA | Uniformità della temperatura di fusione su tutta la larghezza della fustella e bagnatura delle fibre alla velocità della linea target |
| Linea di produzione di pavimenti SPC | Estrusione, calandratura e laminazione di fogli in PVC riempito fino allo strato di usura | PVC con riempitivo di carbonato di calcio | Resistenza all'usura della vite e del cilindro, produttività per larghezza della matrice, controllo dello spessore dopo la calandratura |
| Linea di goffratura e spalmatura pelli PVC/PU | Compound plastificante e spalmabile su carta release o tessuto | Composto di PVC, PU | Ripetibilità dello spessore del rivestimento, stabilità della temperatura del rullo, tasso di difetti superficiali |
| Linee per compositi metallici e coil-coating | Strati adesivi e di rivestimento anziché estrusione in massa | Adesivi PE, PUR, film | Se il foglio centrale viene acquistato o prodotto internamente e come viene convalidata l'adesione |
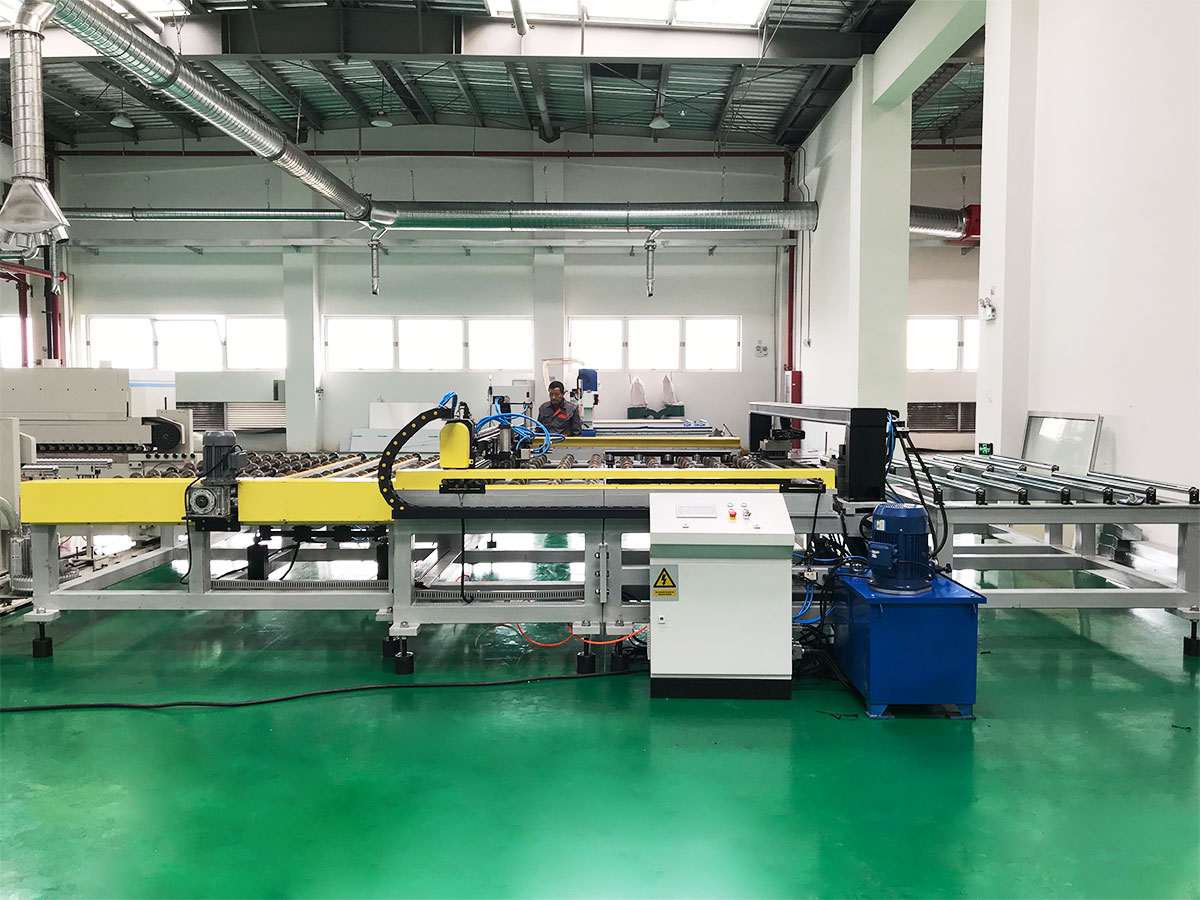
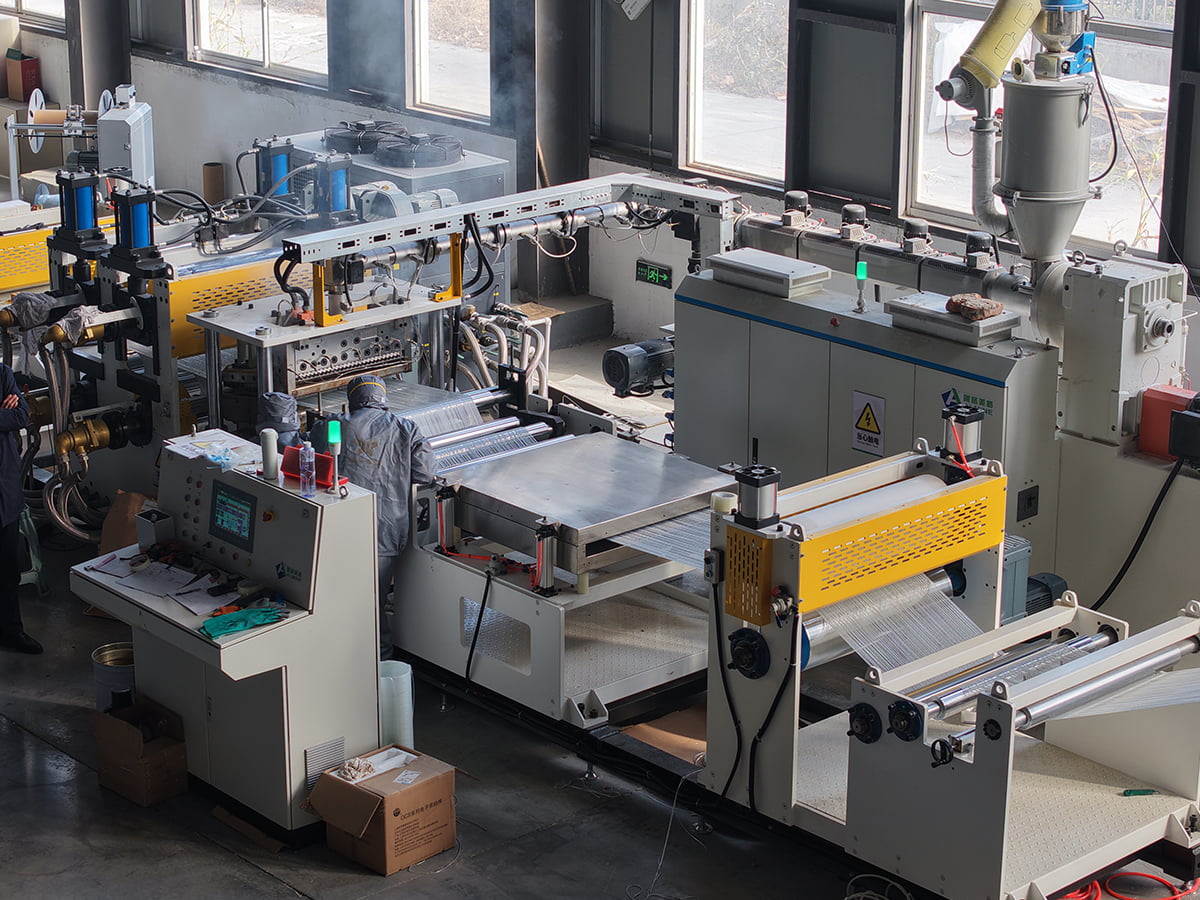
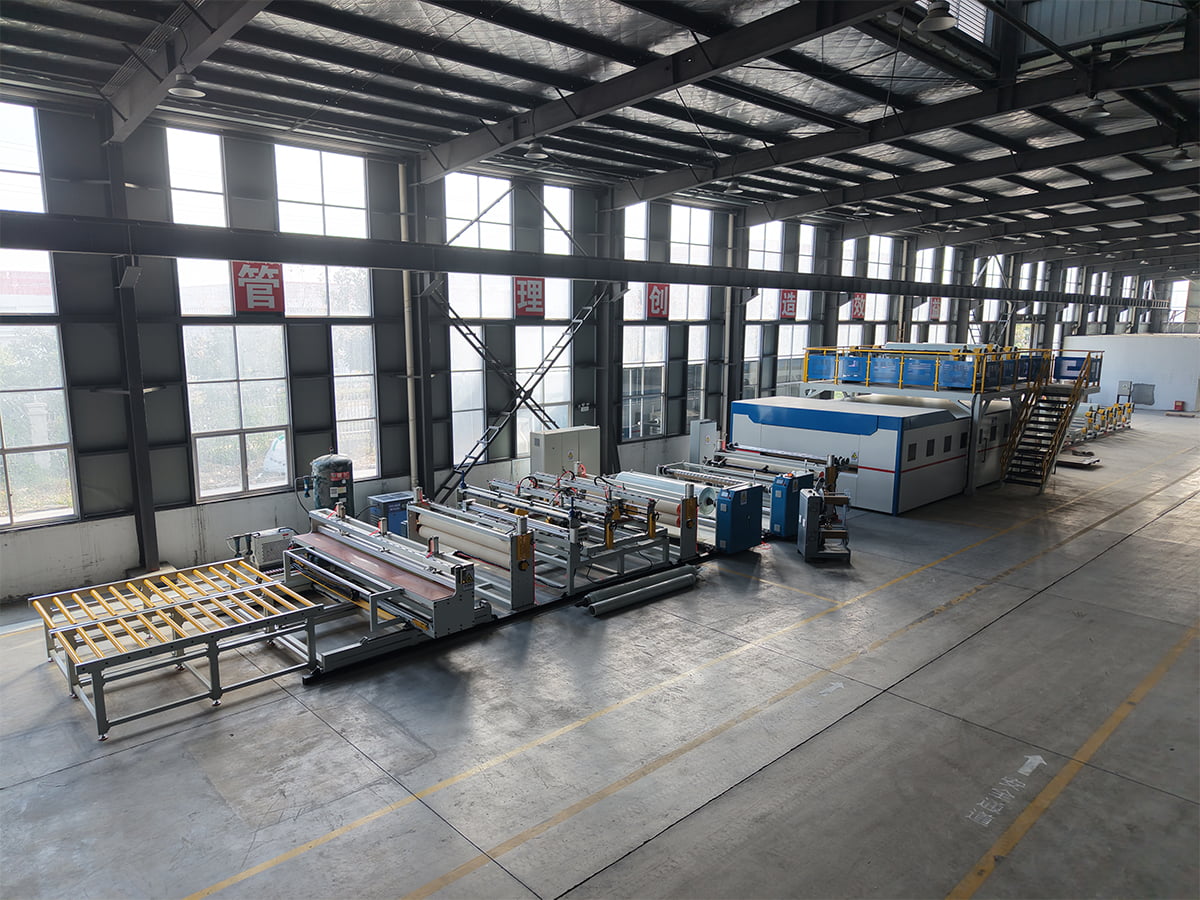 Linea di produzione di materiali compositi PET/PP CFRT Una linea composita CFRT per PET/PP, utile quando il servizio di estrusione deve bagnare la fibra continua anziché il foglio di pavimentazione riempito. Visualizza il prodotto →
Adatta l'estrusore al comportamento del materiale, non solo all'output
Le quotazioni vengono solitamente confrontate in chilogrammi all'ora. Questo numero è significativo solo quando viene citato per un polimero specifico, una geometria specifica della vite e uno spessore specifico del prodotto. Una vite che gestisce comodamente il PET può morire di fame su un composto di PVC caricato, mentre una vite ottimizzata per composti caricati può deformare eccessivamente una massa fusa sensibile al calore.
Punti che decidono se l'estrusore funziona
- Alimentazione ed essiccazione: il PET assorbe umidità e deve essere essiccato fino a un punto di rugiada controllato, altrimenti l'idrolisi si manifesta con perdita di resistenza e bolle. Il PP necessita di un'essiccazione molto minore ma è più sensibile ai picchi di temperatura di fusione.
- Geometria della vite: il rapporto di compressione, le sezioni barriera e gli elementi di miscelazione seguono la viscosità del fuso e il carico di riempitivo. Richiedi il disegno della vite, non solo il diametro.
- Protezione dall'usura: carbonato di calcio, fibra di vetro e cariche minerali sono abrasive. I cilindri bimetallici e le viti temprate prolungano la durata operativa e la differenza appare nella consistenza del calibro dopo due o tre anni.
- Stabilità della pressione: una pompa di fusione tra l'estrusore e la filiera riduce la variazione di spessore e disaccoppia la pressione della filiera dalle fluttuazioni della velocità della vite. Su fogli sottili e di alto valore questo di solito vale l'investimento.
- Design della fustella: una fustella appendiabiti con bordi regolabili individualmente si adatta a fogli larghi, mentre una fustella con geometria interna più stretta si adatta a rivestimenti sottili. La larghezza della fustella deve corrispondere alla larghezza finita più il margine di rifilatura.
Esegui una prova con la tua resina e il tuo riempitivo allo spessore desiderato prima che l'ordine venga confermato. Al diavolo le prestazioni del materiale di riferimento di un fornitore che ti dice meno di quanto vorresti.
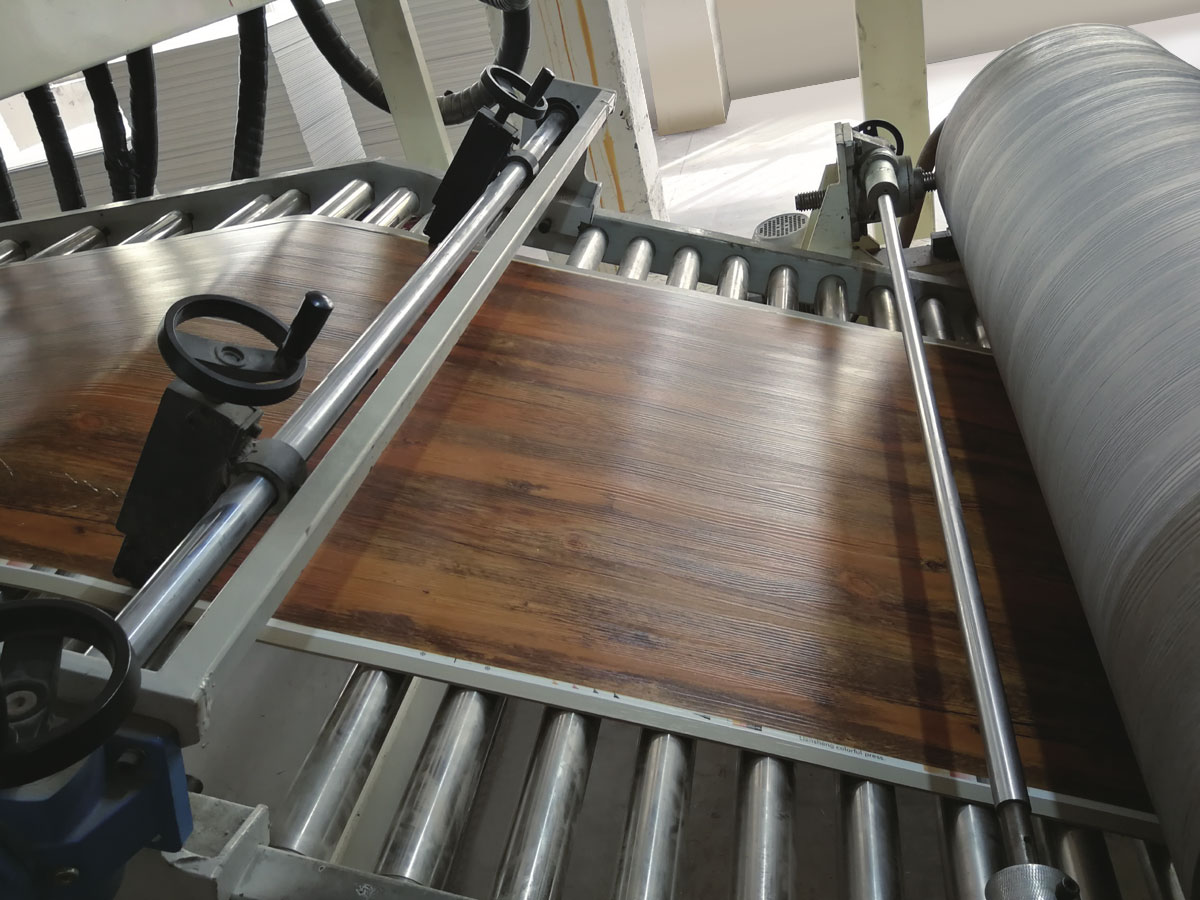
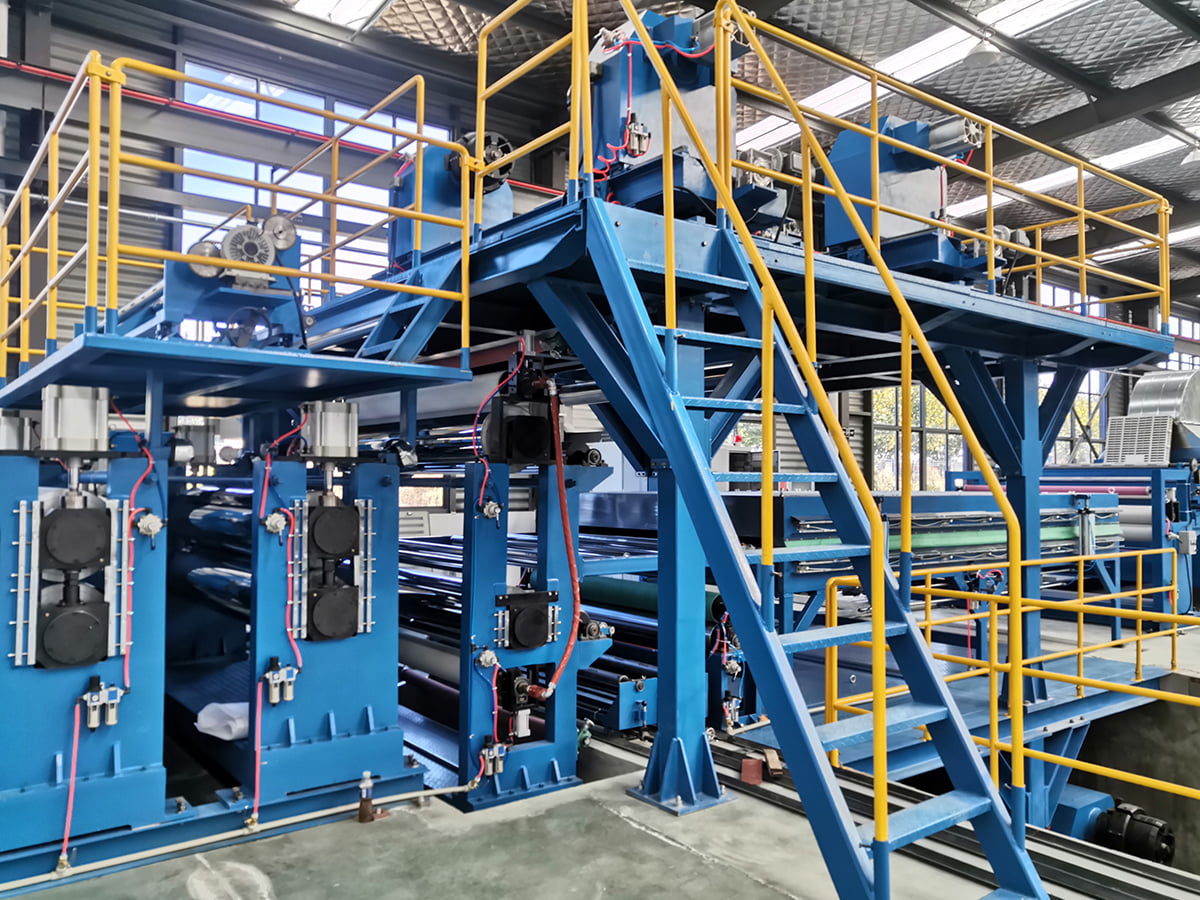
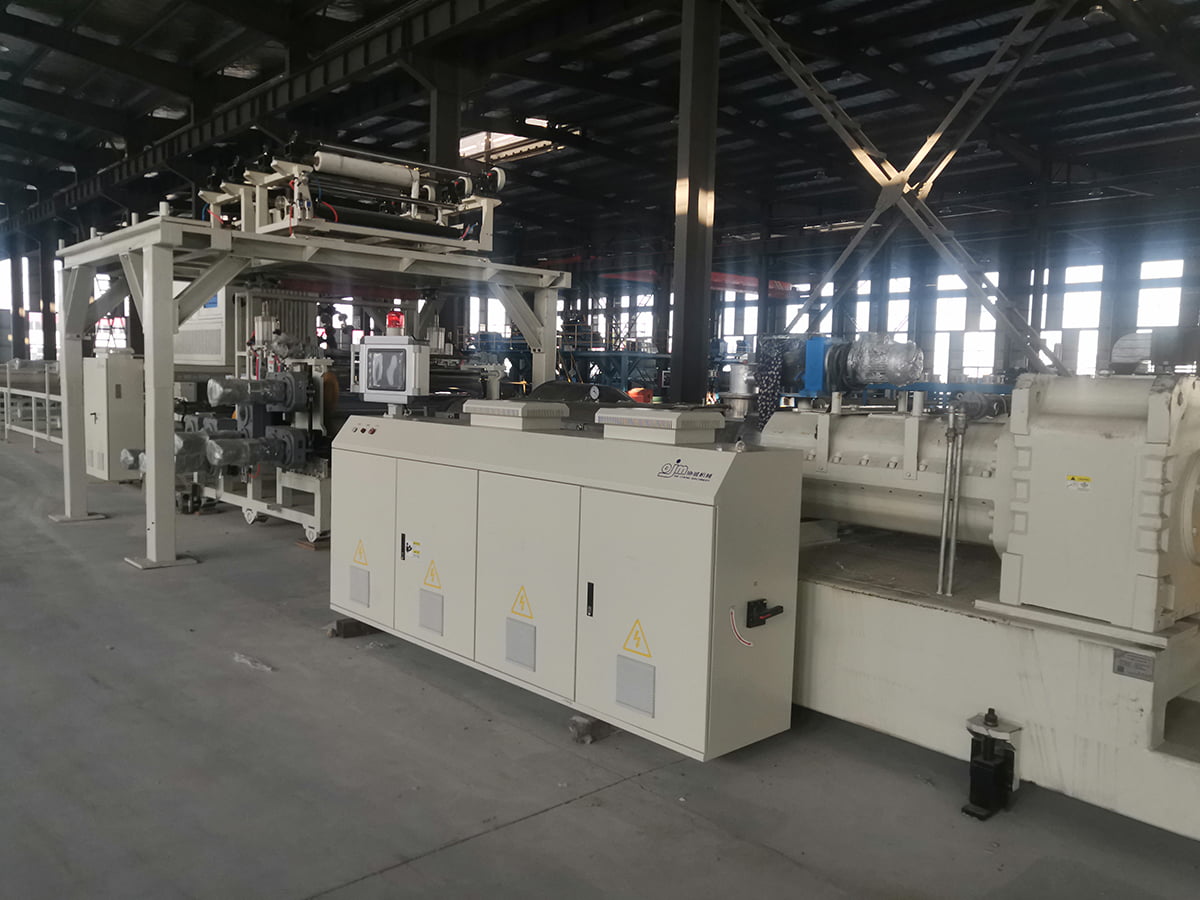 Linea di produzione composita per pavimenti in plastica in pietra SPC Linea composita per pavimenti SPC che estrude anima in PVC e carbonato di calcio, quindi pellicola di laminazione, strato di usura e goffratura; il suo controllo del calibro influisce sull'uso del materiale. Visualizza il prodotto →
Tolleranze che determinano il costo del materiale
La tolleranza dello spessore è il luogo in cui la qualità dell'estrusione si trasforma in denaro. Prendiamo un foglio di PVC riempito con spessore nominale di 1,0 mm e densità di circa 1,4 grammi per centimetro cubo: un metro quadrato di foglio buono pesa circa 1,4 kg. Se l'estrusore e la pila di rulli mantengono più o meno il 2%, il consumo medio rimane vicino al valore nominale. Se la variazione è pari a più o meno il 5% e gli operatori mirano alla metà superiore della banda per evitare punti sottili, il peso medio aumenta di circa il 3%. Su 1.000.000 di metri quadrati di produzione annua si tratta di circa 42 tonnellate di composto in più, prima del prezzo della resina, del trasporto e dell’energia utilizzata per scioglierla.
La variazione della larghezza conta tanto quanto lo spessore medio. Un foglio di spessore adeguato al centro e sottile su entrambi i bordi costringe a un taglio più ampio e il materiale rifilato è un prodotto finito che non è possibile vendere. Il campo di regolazione del labbro della matrice, il bilanciamento del flusso interno e la corona del rullo sono le cause più comuni e sono più economici da correggere in fase di specifica.
Anche il comportamento di avvio comporta dei costi. Un sistema di estrusione con risposta termica rapida e controllo stabile della pressione raggiunge il prodotto vendibile più velocemente dopo il cambio, riducendo così gli scarti su tirature brevi e rendendo commercialmente ragionevole la produzione in piccoli lotti di qualità speciali.
Gli stadi a valle devono essere dimensionati in base all'estrusore
Il sistema di estrusione stabilisce il ritmo, ma non può portare a termine il lavoro da solo. Una pila di rulli di raffreddamento che rimuove il calore troppo lentamente costringe a rallentare la linea, il che aumenta il tempo di permanenza della fusione e rischia il degrado. I nip di laminazione devono essere sincronizzati con la velocità di traino in modo che la tensione rimanga costante dalla matrice all'avvolgitore, e uno spessimetro in linea è utile solo se il circuito di controllo può effettivamente regolare la velocità della vite o i bulloni della matrice abbastanza velocemente da avere importanza.
Per le pavimentazioni, le fasi di goffratura e strato di usura definiscono la qualità della superficie e la resistenza allo scivolamento, quindi il loro controllo della temperatura deve essere altrettanto rigoroso quanto quello dell'estrusore. Per il PVC e la pelle PU, la ripetibilità dello spessore del rivestimento e la stabilità della temperatura del rullo determinano sia l'aspetto che l'utilizzo del materiale, motivo per cui questi parametri rientrano nel test di accettazione piuttosto che in una brochure. Se stai valutando un progetto di pavimentazione o pannello in modo più ampio, aiuta a capire cosa comporta una linea di produzione di pannelli laminati in PVC prima di fissare la capacità di estrusione.
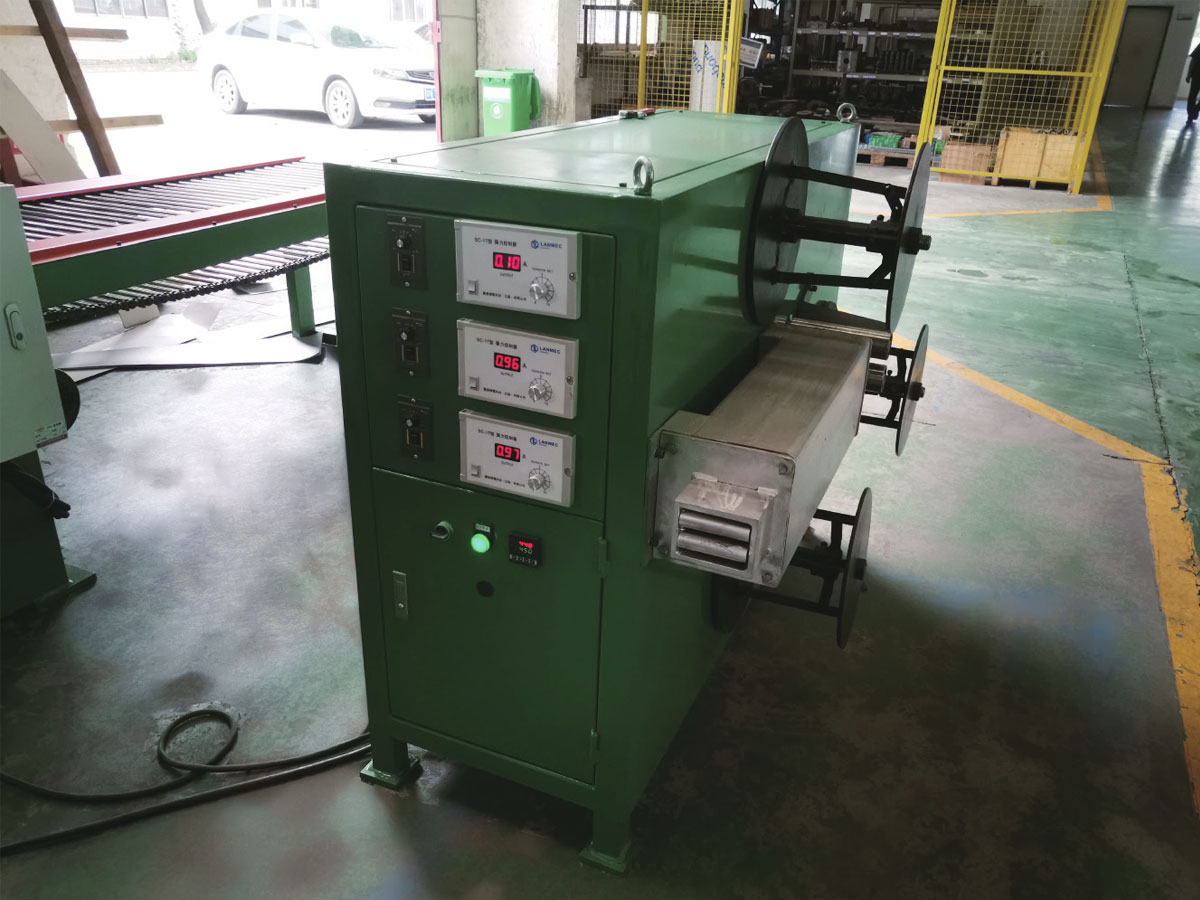
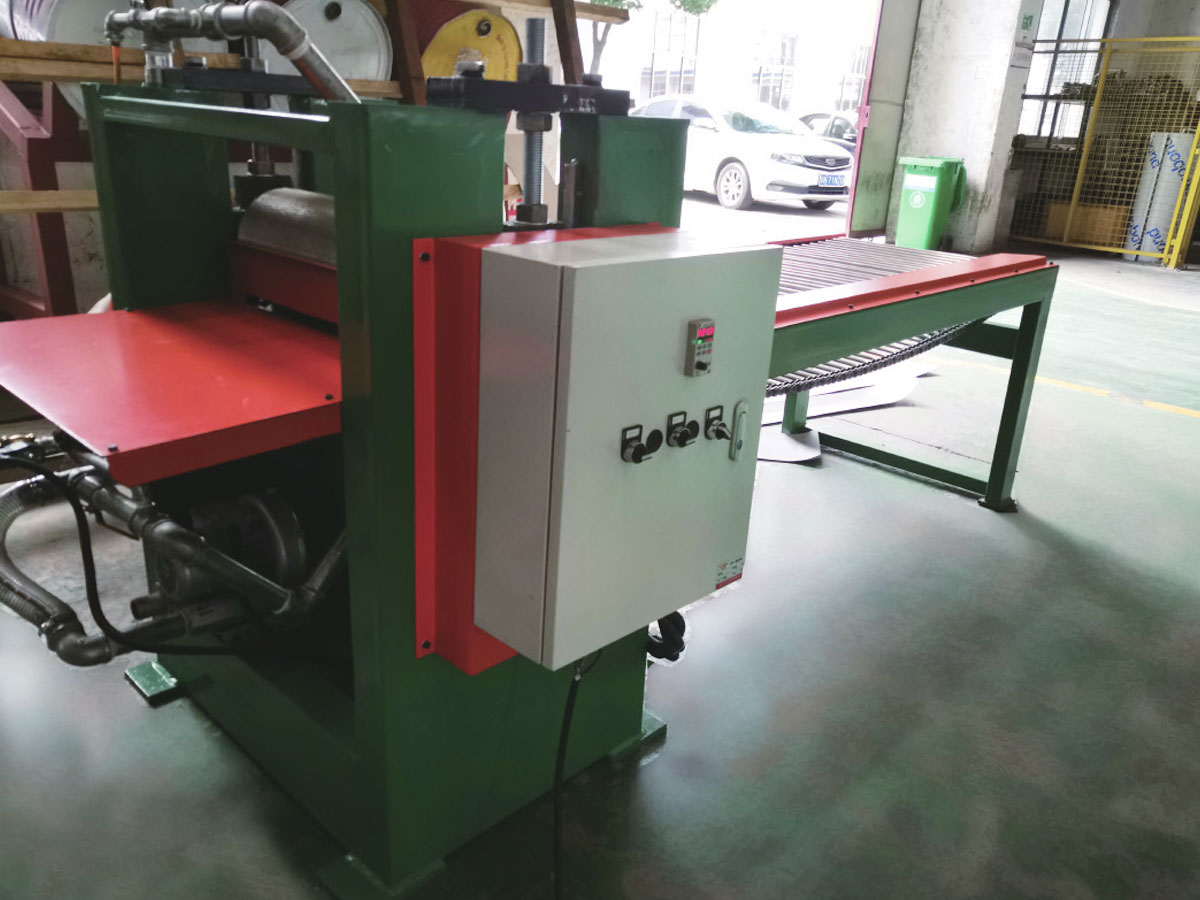
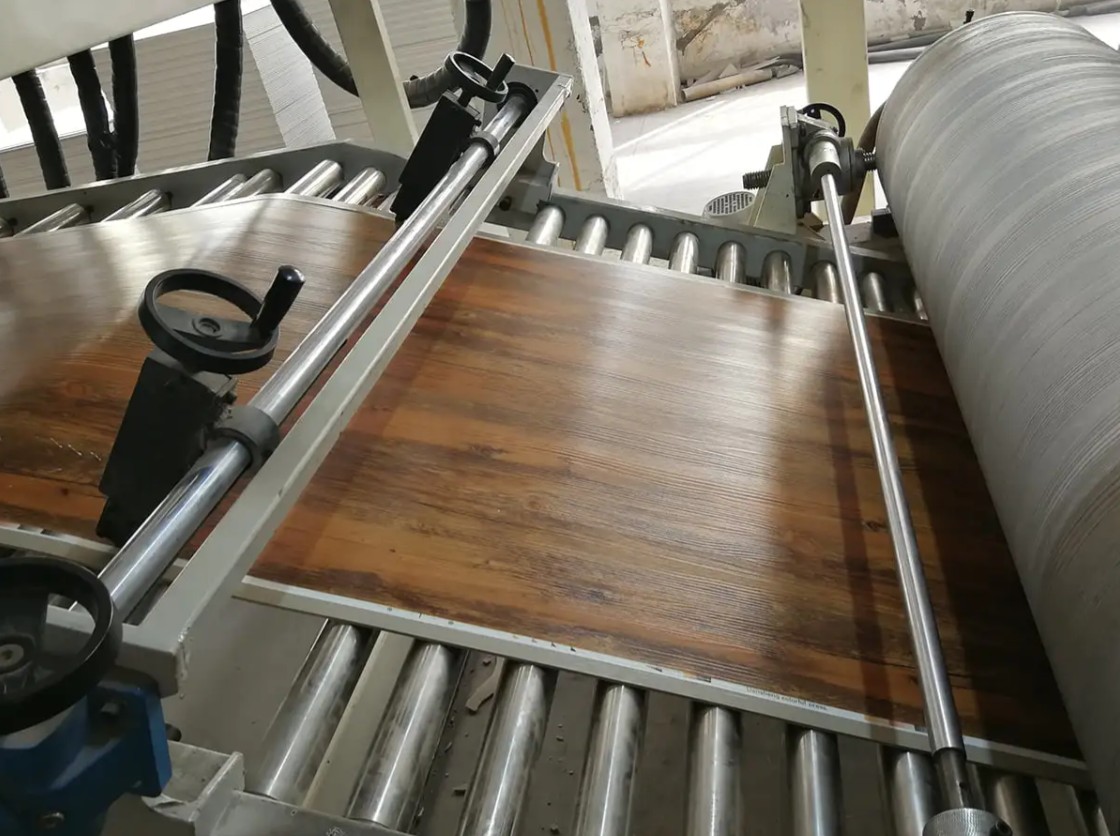
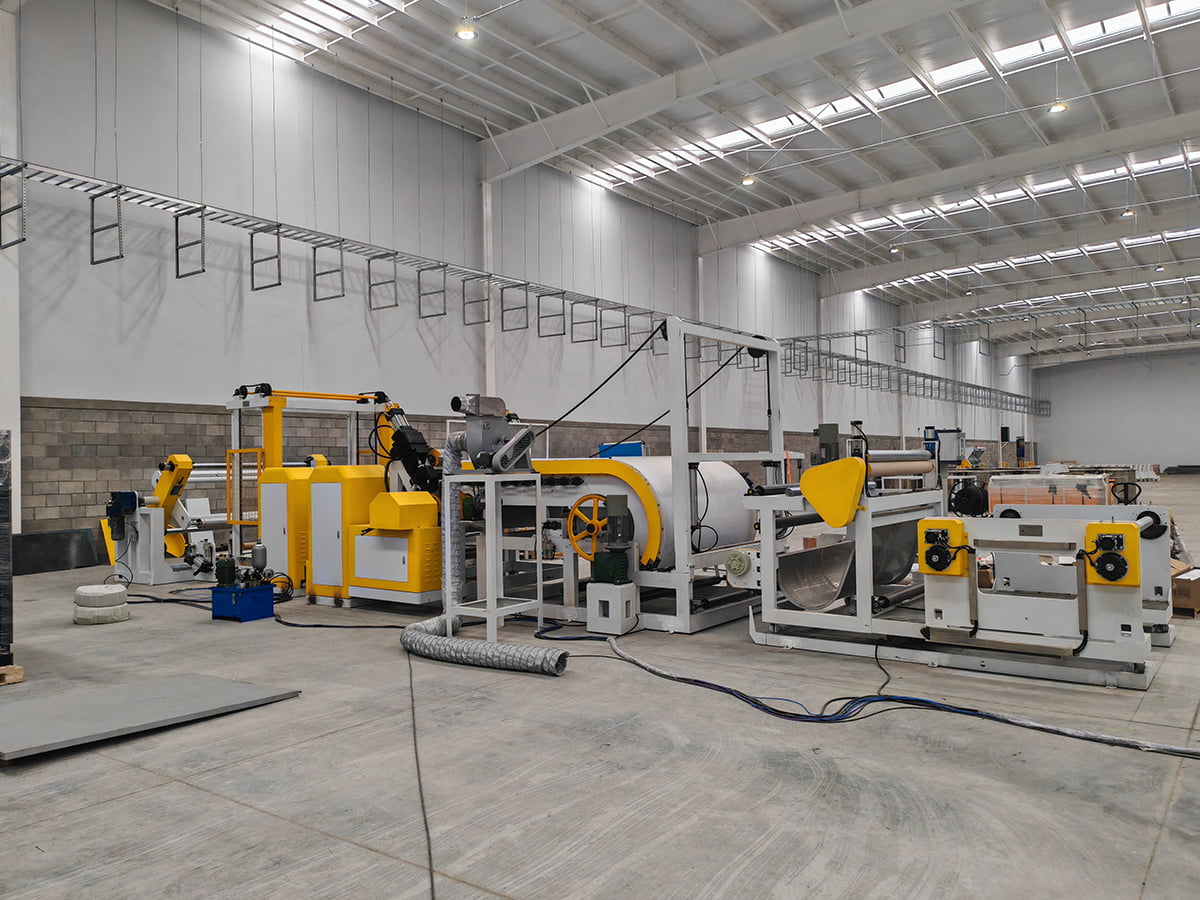 Linea di goffratura e rivestimento di compositi in pelle PVC/PU Una linea composita, di goffratura e di rivestimento in pelle PVC/PU rilevante quando la ripetibilità dello spessore del rivestimento e la stabilità della temperatura del rullo devono essere verificate prima delle specifiche. Visualizza il prodotto →
Lista di controllo per l'approvvigionamento e l'accettazione
Utilizzare la seguente sequenza quando si specifica una nuova linea o si sostituisce un estrusore che non mantiene più il manometro.
- Indicare il polimero, il riempitivo e il pacchetto di additivi insieme ai dati relativi al flusso di fusione o alla viscosità.
- Indicare lo spessore finito e la relativa fascia di tolleranza, oltre alla larghezza e al margine di rifinitura.
- Lo stato richiedeva l'output a quello spessore e la velocità della linea necessaria per raggiungerlo.
- Richiedi disegni di viti e cilindri, rapporto lunghezza/diametro, rapporto di compressione e protezione antiusura.
- Confermare la larghezza della matrice, l'intervallo di regolazione del labbro e il design del flusso interno.
- Confermare la capacità di raffreddamento e la configurazione della pila di rulli alla massima velocità della linea.
- Concordare una prova con il proprio materiale e un piano di campionamento: spessore in larghezza, resa, energia per chilogrammo, difetti superficiali e tasso di scarto di avvio.
- Concordare la portata dei pezzi di ricambio e i tempi di consegna per viti, cilindri, labbra della matrice e coperture del rullo.
- Concordare l'ambito del servizio: supporto remoto, messa in servizio in loco, formazione degli operatori e termini di garanzia.
Linee personalizzate, assistenza e ricambi
Una configurazione standard raramente copre ogni prodotto. Quando un cliente ha bisogno di una struttura a strati diversa, di una larghezza insolita o di una disposizione di coestrusione dedicata, una linea personalizzata ha più senso che scendere a compromessi con un modello a catalogo. Jiangsu XieCheng Intelligent Equipment, con sede nella zona di sviluppo economico di Jinhu a Huai'an, Jiangsu, costruisce linee di produzione sia standard che non standard. Il gruppo a cui appartiene è stato riconosciuto come centro di ricerca ingegneristica provinciale per pannelli compositi in alluminio resistenti al fuoco A2 e relative apparecchiature di produzione, e come impresa di credito di qualità di grado AA, il che è un contesto utile quando si valuta la profondità ingegneristica piuttosto che il solo prezzo.
Dopo la consegna, il supporto conta più di una scheda tecnica. L'assistenza remota, l'assistenza in loco e la fornitura di pezzi di ricambio mantengono operativa la linea quando una vite si usura o è necessario sostituire un labbro della filiera, e tali tempi di risposta dovrebbero essere scritti nel contratto. Puoi raggiungere il team di ingegneri attraverso la pagina dei contatti con i dati del materiale, lo spessore target e l'output richiesto.
I sistemi di estrusione premiano le decisioni tempestive. Scegli vite, matrice, controllo della pressione e capacità di raffreddamento in base al materiale effettivamente lavorato e alla tolleranza effettivamente accettata dai tuoi clienti, quindi dimensiona la laminazione, la goffratura e l'avvolgimento in modo che corrispondano. Questa sequenza mantiene il costo del capitale legato alla produzione utilizzabile invece che ai numeri della brochure, e rende prevedibile il consumo di scarti, scarti e materiali fin dal primo turno di produzione.