
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Una linea di pavimentazione SPC a cinque strati che funziona a una velocità da cinque a sei metri al minuto può perdere mezzo turno di produzione fino a raggiungere qualcosa di piccolo come uno spessore di 0,1 mm. L'operatore lo vede sul pallet finito, non sullo stampo, e a quel punto l'estrusore ha già spinto diverse centinaia di metri di assi fuori specifica. Lo stesso modello si riscontra sulle linee di nastri CFRT, sulle linee di rivestimento in pelle PVC e PU e sulle linee di laminazione di compositi metallici. La macchina è capace; il processo semplicemente non viene corretto abbastanza velocemente.
Questo è il caso reale dell’automazione dei macchinari di estrusione. Non si tratta di sostituire gli operatori, né di acquistare il controller più costoso sul mercato. Si tratta di chiudere gli anelli che determinano spessore, adesione e qualità della superficie, e chiuderli abbastanza velocemente da consentire una correzione prima che il materiale venga sprecato. Tutto ciò che segue segue da quell'unica idea.
Cosa copre effettivamente l'automazione dei macchinari di estrusione
Su una linea composita basata sull'estrusione, l'automazione è una serie di cicli di controllo anziché una funzionalità. Una linea può essere ben automatizzata in un punto e completamente manuale due metri a valle, motivo per cui due stabilimenti che utilizzano attrezzature simili finiscono per ottenere rendimenti molto diversi. I loop che contano di più sono:
- Alimentazione e dosaggio del materiale fuso: alimentazione gravimetrica o volumetrica di resina, riempitivo e additivo, tenuta in una fascia stretta in modo che la vite non debba mai compensare una gola affamata.
- Velocità della vite e pressione di fusione: la pressione all'ingresso dello stampo è il numero che rivela cosa sta accadendo all'interno del cilindro e dovrebbe determinare la velocità della vite, non il contrario.
- Temperatura del cilindro e dello stampo: controllo di zona con una risoluzione sufficiente per mantenere stabile la viscosità del fuso per un lungo periodo, compreso l'avvio e i cambi di materiale.
- Controllo del calibro: un calibro dello spessore o della grammatura che fornisce informazioni sulla regolazione del labbro della matrice, sullo spazio tra i rulli o sulla velocità della linea, quindi la correzione è automatica anziché avviata dall'operatore.
- Sincronizzazione di velocità e tensione: traino, rulli di laminazione, rulli di goffratura e avvolgitori seguono un riferimento principale, quindi il nastro non è né allungato né allentato.
- Avvolgimento, rifilatura e controllo bordo: avvolgimento a tensione costante e rifilatura automatica dei bordi che mantengono vendibile il rotolo finito.
Questi cicli si collocano a quattro livelli pratici. Il controllo manuale si basa sulla lettura degli indicatori da parte dell'operatore e sulla rotazione dei volantini. Il controllo della ricetta a circuito aperto memorizza le impostazioni per prodotto ma non reagisce alla deriva. Il controllo a circuito chiuso con un manometro o un sensore di pressione si corregge da solo. La supervisione dell'intera linea aggiunge la registrazione dei dati, gli allarmi e la tracciabilità, che di solito è la prima cosa che un audit del cliente chiede di vedere.
Dove l'automazione ripaga innanzitutto
I budget per l’automazione sono limitati, quindi l’ordine di spesa conta più del totale. Nella maggior parte degli impianti compositi, il controllo del calibro e il controllo della tensione ripagano i loro costi più velocemente di qualsiasi altra cosa, perché attaccano gli scarti e il declassamento, che sono visibili ogni giorno nel bilancio. Il tempo di cambio e il consumo energetico vengono solitamente in secondo piano.
| Ciclo di controllo | Funzionamento manuale | Funzionamento a circuito chiuso | Principale effetto finanziario |
|---|---|---|---|
| Spessore e grammatura | Correzione dopo l'individuazione della deriva | Correzione continua dal segnale del manometro | Meno scarti, meno downgrade, più metri vendibili |
| Pressione di fusione e velocità della vite | Aggiustamenti che inseguono le oscillazioni di pressione | La pressione viene considerata la variabile controllata | Dimensioni stabili, meno scarti di avviamento |
| Tensione del web | Allentamento o allungamento visibile a velocità più elevate | Tensione mantenuta dal feedback del ballerino o della cella di carico | Meno rughe, migliore adesione, meno rotture |
| Zonizzazione della temperatura | Le letture variano al variare delle condizioni ambientali | Controllo PID su ogni zona | Finitura superficiale uniforme durante i turni |
| Cambio ricetta | Valori impostati manualmente, diversi contatori di prova | Parametri memorizzati richiamabili in un unico passaggio | Tempi di inattività più brevi tra i gradi di prodotto |
Un modo semplice per quantificare la spesa è misurare il tasso di scarto e il tasso di downgrade per un mese, quindi stimare quanto di ciascuno sia causato dalla variazione di spessore, tensione o temperatura. L'automazione che elimina la metà di tale variazione di solito ripaga bene entro due anni su una linea che esegue due o tre turni.
Abbinamento del livello di automazione al prodotto che realizzi
Diversi prodotti di estrusione e laminazione attribuiscono la priorità a cicli diversi. Un pacchetto di controllo ideale per un materiale può essere sovradimensionato, o semplicemente indirizzato alla variabile sbagliata, per un altro.
Linee CFRT e compositi termoplastici
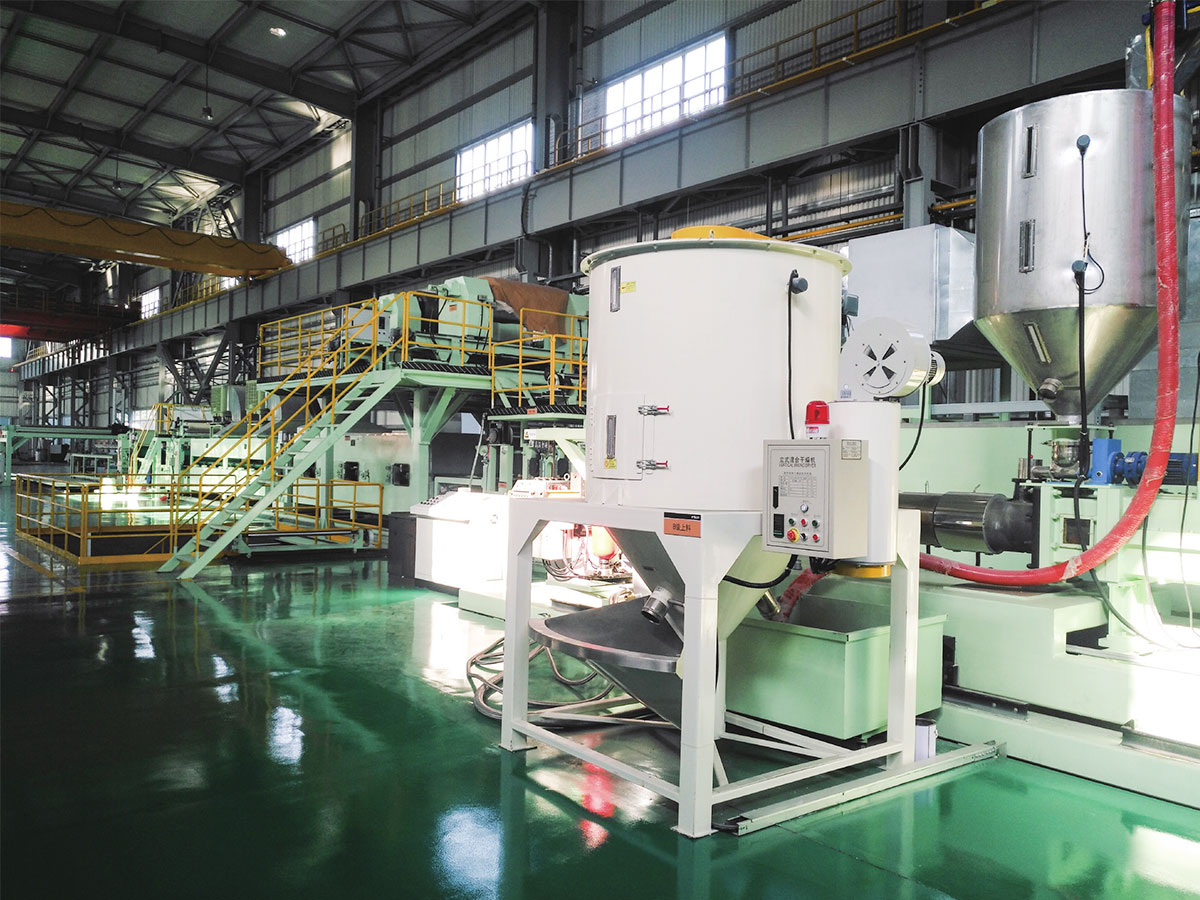
Sulle linee termoplastiche rinforzate con fibra continua a base PET o PP, l'estrusore deve plastificare il polimero e impregnare lo stoppino di fibra in un unico passaggio. La stabilità della pressione di fusione e la temperatura di impregnazione determinano se il nastro è completamente bagnato, mentre la tensione dello stoppino decide se la fibra rimane dove è stata posizionata. In questo caso l'automazione consiste principalmente nel mantenere stabili tre variabili contemporaneamente all'aumento della velocità della linea e nel registrarle in modo che al cliente possa essere mostrata la finestra di processo dietro un rotolo consegnato.
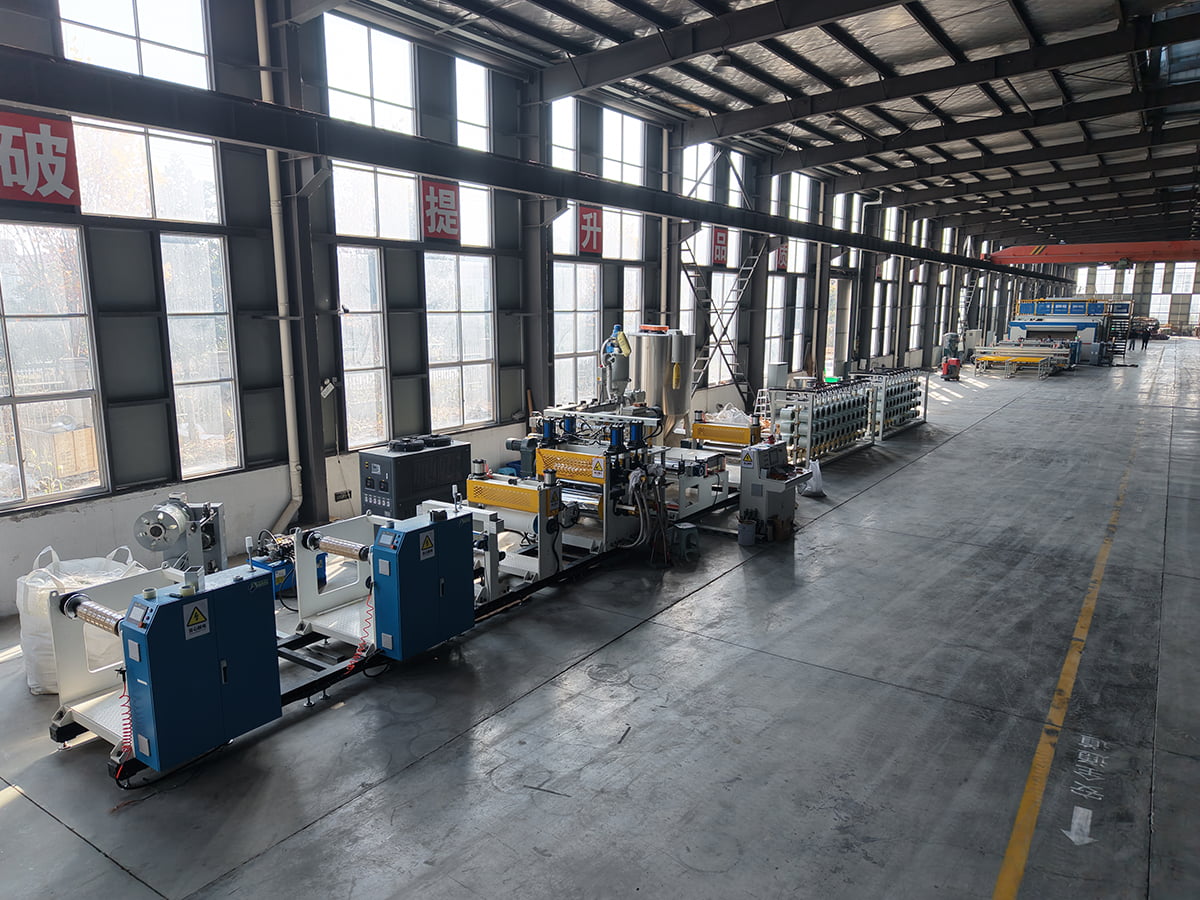 Linea di produzione di materiali compositi PET/PP CFRT Esamina questa linea di produzione OEM PET/PP CFRT per materiale termoplastico rinforzato con fibra continua, dove la pressione di fusione stabile, la temperatura di impregnazione e la tensione dello stoppino supportano una produzione di nastro costante. Visualizza il prodotto →
Linee di pavimentazioni SPC e laminati in PVC
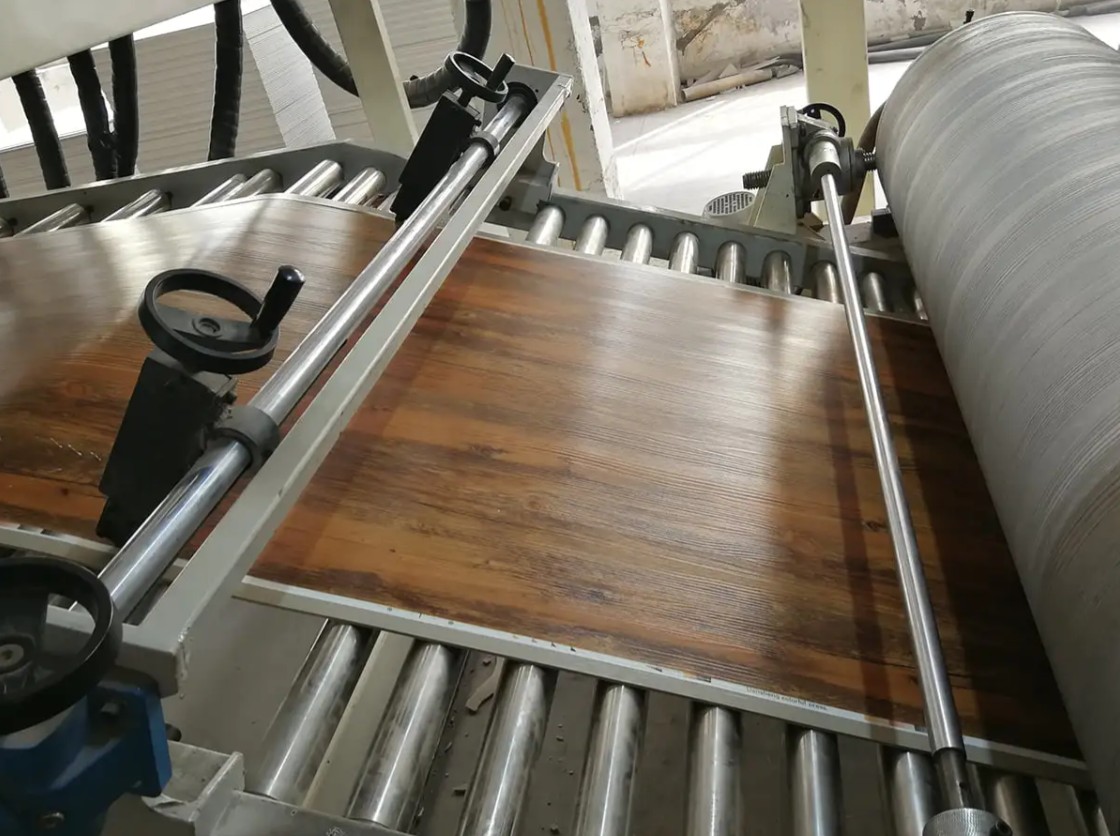
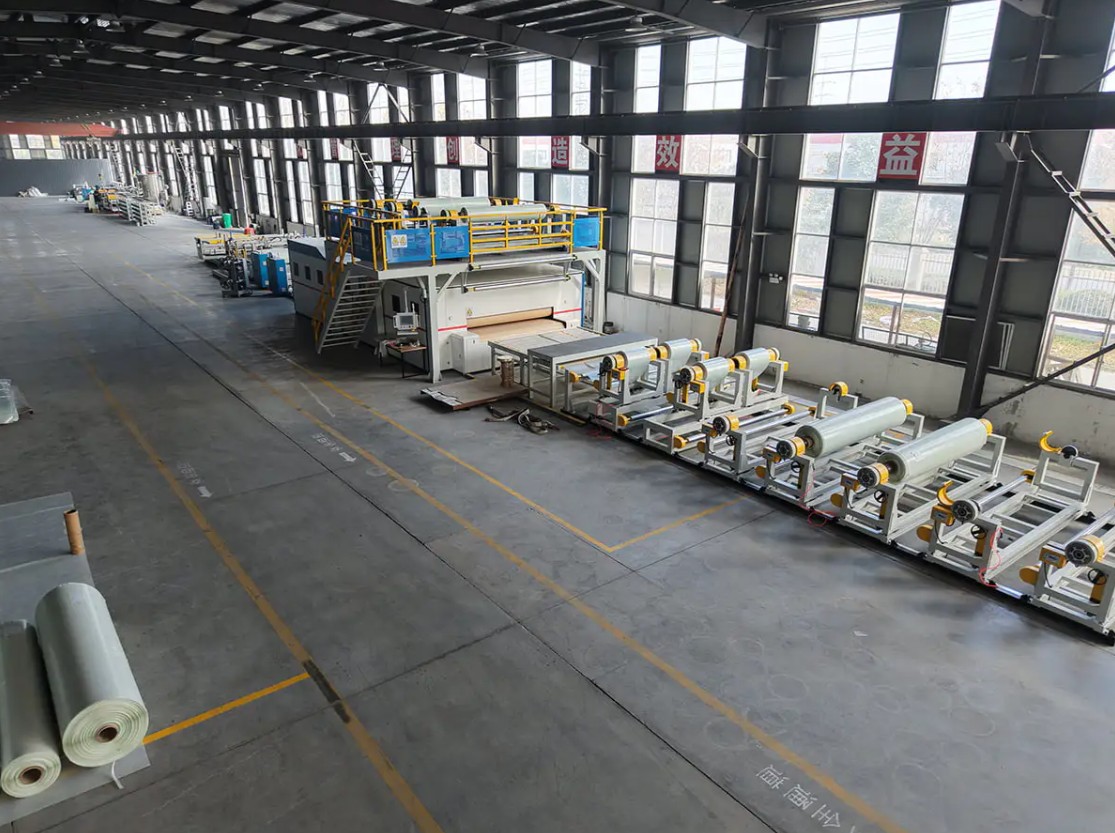
La produzione di plance SPC combina un estrusore con una calandra e una sezione di laminazione. Il controllo dello spessore inizia dalla fustella ma termina in corrispondenza dello spazio tra i rulli, e i due devono essere messi a punto insieme. La variazione di densità, la profondità di goffratura e la temperatura di laminazione sono le solite fonti di lamentele da parte degli acquirenti di pavimenti, quindi l'automazione utile è del tipo che mantiene lo spazio tra i rulli e la temperatura del laminatore sotto controllo a circuito chiuso invece che su un volantino. Gli acquirenti che pianificano una nuova linea possono rivedere la sequenza del processo di base in questa panoramica di una linea di produzione di pannelli laminati in PVC prima di concordare l'ambito di controllo.
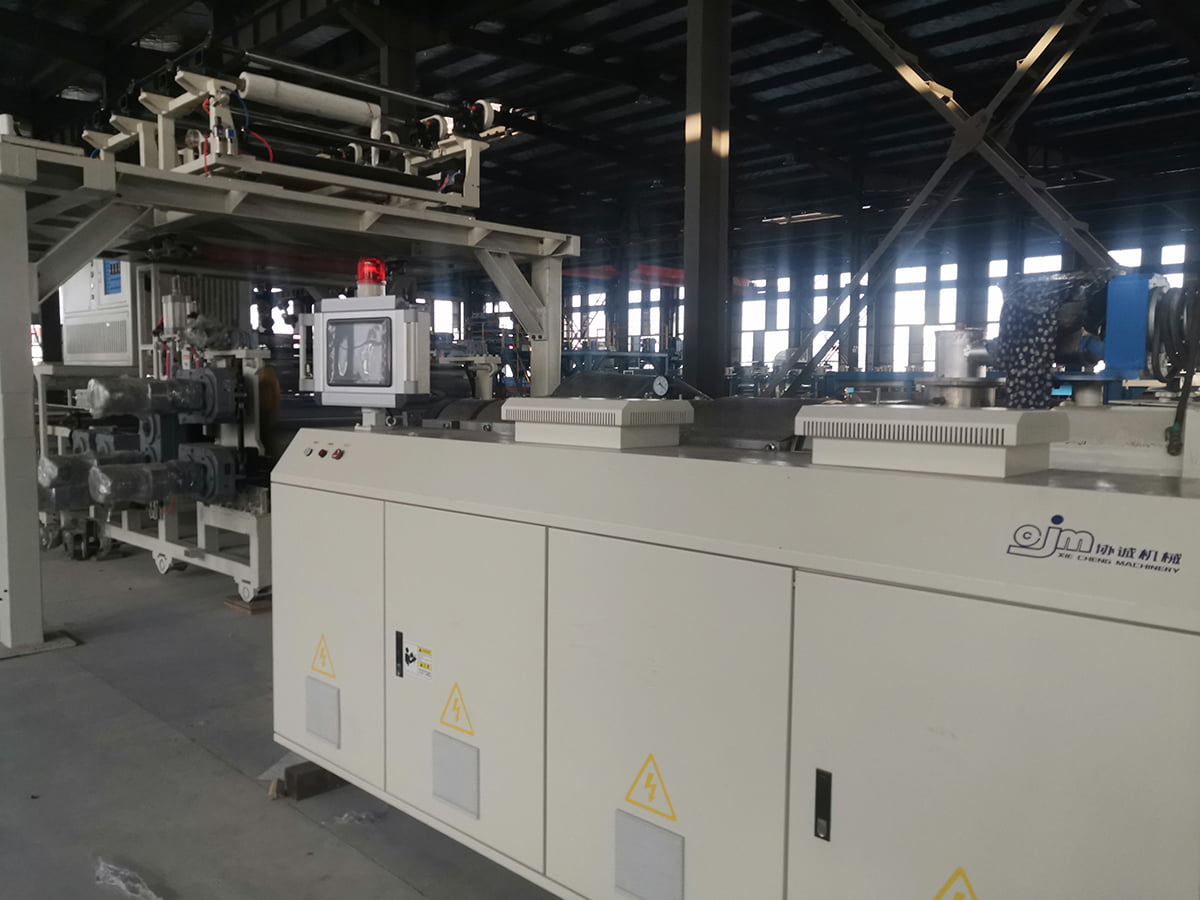 Linea di produzione di pavimenti OEM in PVC/WPC/SPC Scopri questa linea di pavimentazione OEM SPC per estrusione, calandratura, laminazione e goffratura integrate, con precisione dello spessore della base di ±0,1 mm e controllo PLC/HMI. Visualizza il prodotto →
Linee di rivestimento pelli PVC e PU
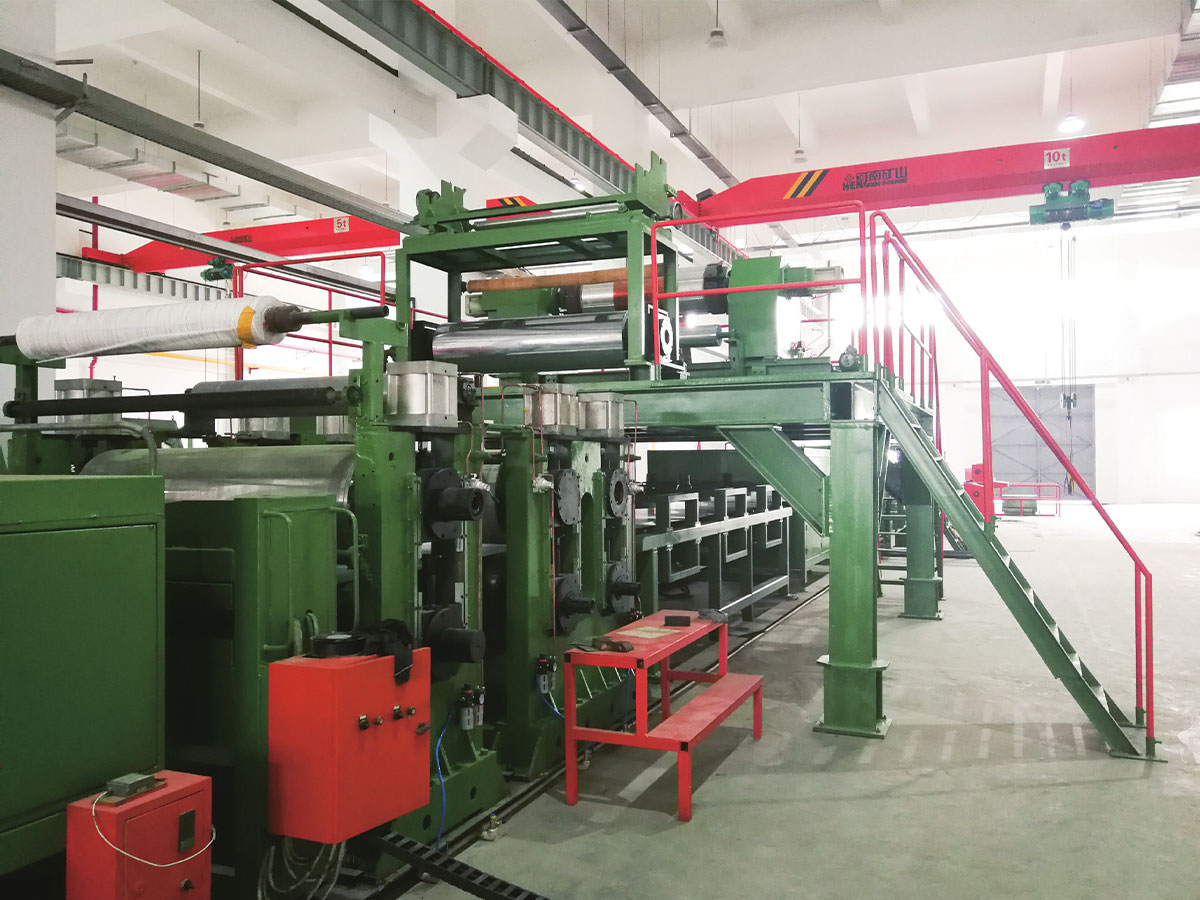
Le linee di rivestimento e goffratura vivono o muoiono in base al peso del rivestimento e alla temperatura del rullo. Una testa di verniciatura che varia di pochi grammi per metro quadrato produce differenze di tonalità visibili dopo la goffratura e il rilascio della tensione della carta che si sposta produce errori di registro. Il peso del rivestimento a circuito chiuso, la temperatura del rullo di goffratura e il controllo della tensione multizona sono i tre elementi su cui vale la pena insistere.
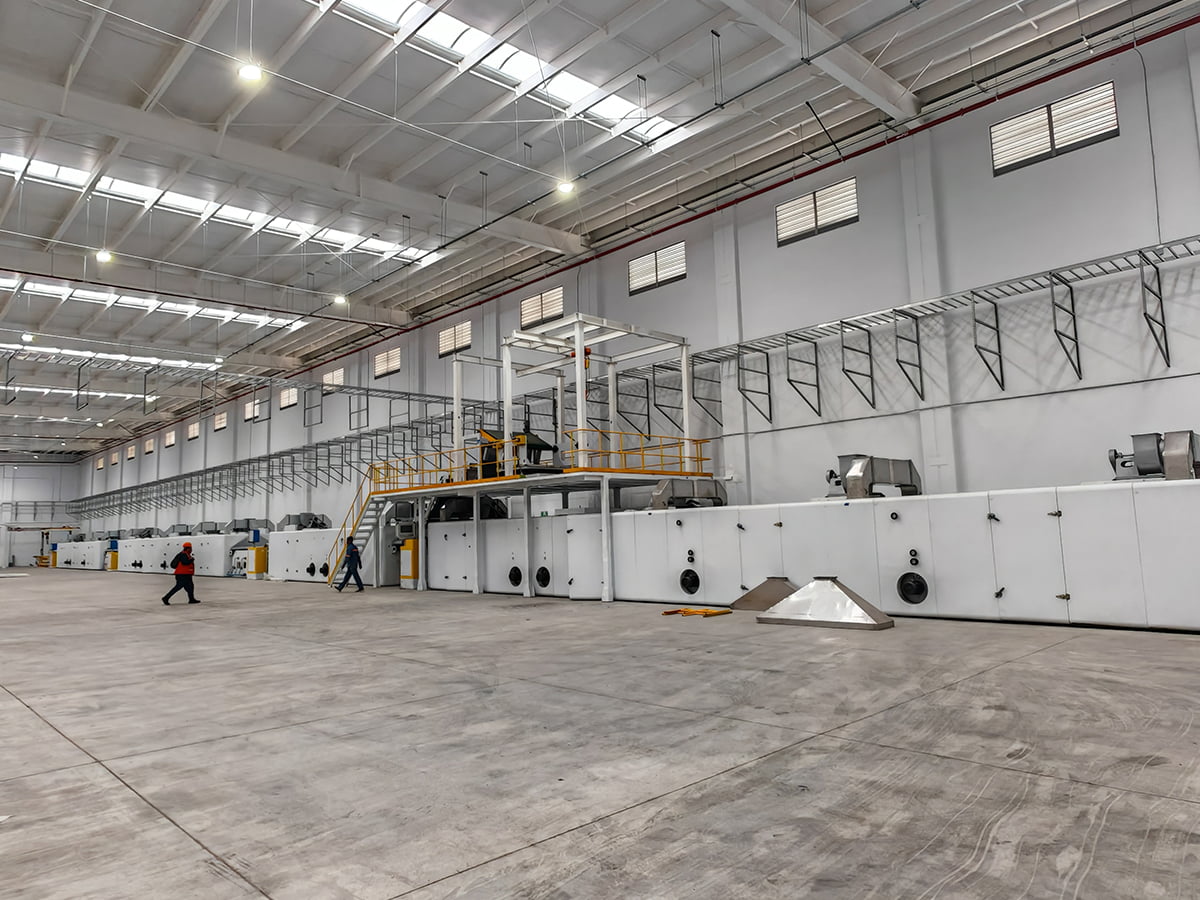 Linea di goffratura e rivestimento in pelle PVC/PU OEM Recensisci questa linea di rivestimento e goffratura in pelle PVC/PU OEM; il peso del rivestimento, la temperatura del rullo di goffratura e il controllo della tensione multizona sono fondamentali per una produzione costante. Visualizza il prodotto →
Linee per pannelli compositi metallici e coil-coating
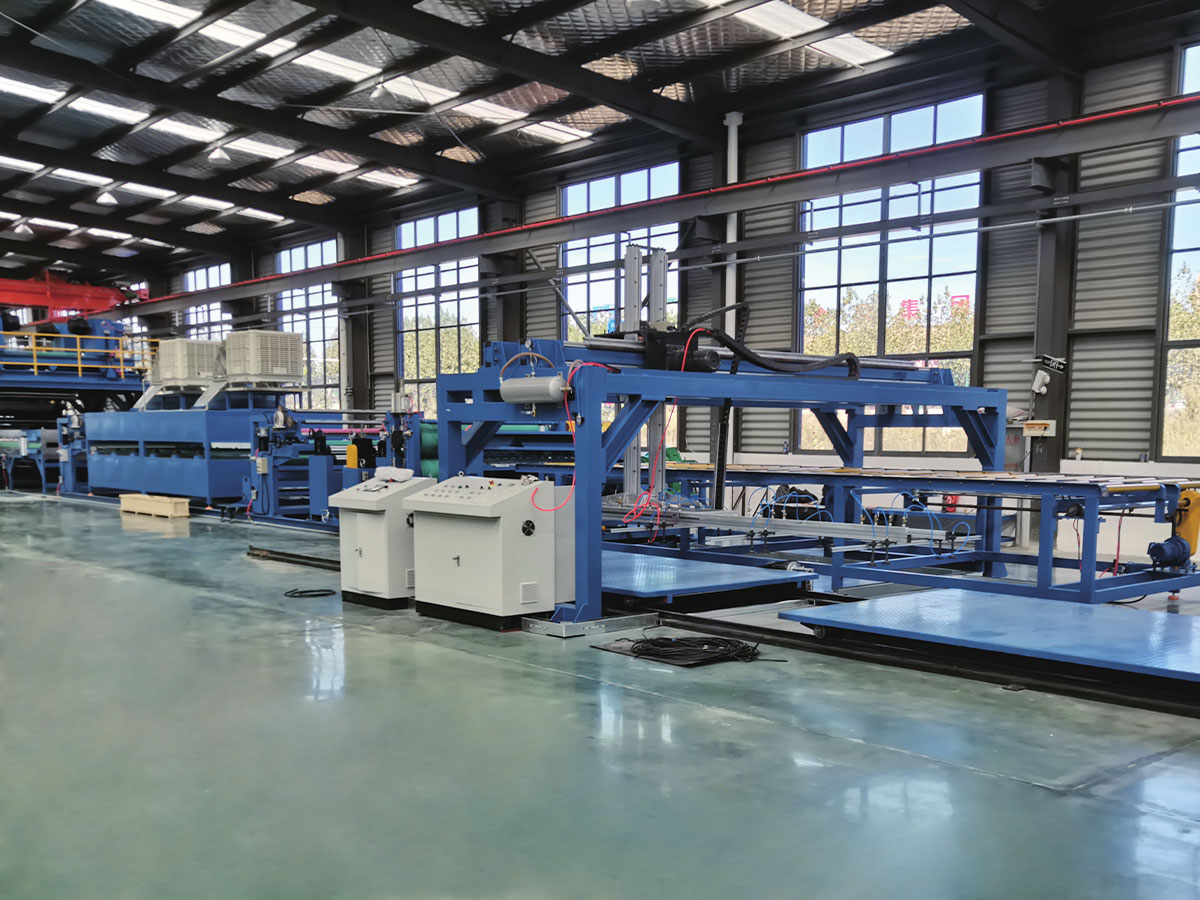
Queste linee laminano anziché estrudono, ma l'architettura di controllo è la stessa: temperatura del rullo di laminazione, tensione del film adesivo, velocità della linea e sincronizzazione del decollo. Poiché il risultato è spesso un pannello ignifugo, la tracciabilità è importante tanto quanto la tolleranza. Una registrazione registrata di temperatura, velocità e tensione per bobina spesso fa la differenza tra il superamento e il fallimento di un audit del cliente.
Cosa scrivere in un contratto di acquisto
La maggior parte delle controversie sull'automazione derivano da una specifica che nominava un marchio di controller e nient'altro. Vale la pena definire questi elementi per iscritto prima di effettuare un ordine:
- Variabili controllate e sensori: quali anelli sono chiusi, con quale tipo di sensore, portata e precisione.
- Tolleranze di accettazione: lo spessore, il peso del rivestimento o la fascia di tensione che la linea deve sostenere durante un percorso assistito, ad una velocità e con un materiale stabiliti.
- Materiale dimostrativo e durata: quanti metri, in quante ore, con quale sequenza di avviamento e cambio formato.
- Gestione delle ricette: quanti prodotti si possono memorizzare, chi può modificare i parametri e se le modifiche vengono registrate.
- Output dei dati: il formato dei record di produzione e se possono essere esportati per un audit del cliente.
- Apertura del controller: se il programma, le schermate HMI e l'elenco delle parti di ricambio vengono consegnati e se è consentita l'integrazione di terze parti.
- Condizioni di accesso e servizio remoto, compresi i tempi di risposta e le parti di ricambio fornite con la linea.
Errori di integrazione che costano mesi
- Automatizzando l'estrusore ma lasciando il traino manuale, quindi il circuito chiuso combatte una sezione incontrollata a valle.
- Dimensionamento dell'indicatore per l'intervallo di avvio anziché per l'intervallo di funzionamento, che limita la risoluzione esattamente quando è necessaria.
- Ignorare le condizioni meccaniche: una vite usurata o una catena di trasmissione allentata non possono essere corrette da un software migliore.
- Scegliere un controller su cui il team di manutenzione locale non può intervenire oppure accettare un programma bloccato senza documentazione.
- Messa in servizio su una sola qualità di prodotto, quindi scoperta che la qualità successiva necessita di un intervallo di controllo che i sensori non possono coprire.
L'automazione non si ferma al quadro elettrico
Qualunque sia il pacchetto di controllo, una linea rimane produttiva solo se rimangono disponibili il lato meccanico, i ricambi e la conoscenza del processo, ed è qui che la scelta del fornitore conta tanto quanto l'hardware. JiangSu XieCheng Intelligent Equipment costruisce linee di compositi e di rivestimento dalla sua base nella zona di sviluppo economico di Jinhu, Huai'an, Jiangsu. La sua gamma spazia da apparecchiature per pannelli compositi metallici A2 e B1 e linee di rivestimento in coil di metallo a linee CFRT, pavimentazioni SPC e pelle in PVC/PU, oltre ad apparecchiature non standard per processi che le macchine standard non possono coprire. Il gruppo che lo gestisce gestisce un centro di ricerca tecnologica ingegneristica provinciale per pannelli compositi in alluminio ignifugo di grado A2 e relative apparecchiature di produzione, e la sua linea di produzione di pannelli compositi in alluminio A2 è stata riconosciuta come la prima serie di importanti apparecchiature a livello provinciale. L'azienda fornisce anche bobine con nucleo ignifugo A2, bobine di alluminio rivestito e pellicole adesive polimeriche, il che è importante quando una nuova linea necessita di materie prime abbinate invece di una ricerca per tentativi ed errori.
Dopo la consegna, il supporto è suddiviso tra diagnostica remota, assistenza in loco e fornitura di pezzi di ricambio. Prima di specificare una linea, vale la pena inviare al fornitore dell'attrezzatura le specifiche del prodotto, la velocità target e la fascia di tolleranza richiesta e chiedere un ambito di controllo che corrisponda a tali specifiche, perché quella conversazione di solito rivela più di qualsiasi brochure. Puoi avviarlo tramite la nostra pagina dei contatti.