
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Il film per estrusione soffiata è il metodo dominante per la produzione di film plastici utilizzati negli imballaggi, nell'agricoltura e nelle applicazioni industriali. Il processo è favorito perché crea una pellicola tubolare continua con resistenza bilanciata nella direzione della macchina e nella direzione trasversale, buona saldabilità e chiarezza ottica. Se stai specificando una linea di film in bolla o stai pianificando operazioni di conversione a valle, comprendere i meccanismi principali, le configurazioni delle apparecchiature e il comportamento dei materiali ti aiuterà a evitare costose discrepanze. Questo articolo spiega come funziona l'estrusione di film in bolla, quali variabili contano e come la laminazione a valle può estendere le prestazioni del film.
Come funziona il film estruso e soffiato
L'estrusione del film in bolla inizia con i pellet polimerici immessi in una tramoggia. Una vite rotante all'interno di un cilindro riscaldato scioglie, mescola e trasporta il polimero. La massa fusa passa attraverso un filtro per rimuovere i contaminanti, quindi entra in una filiera anulare (circolare). Quando la massa fusa esce dallo stampo, forma un tubo a pareti spesse. L'aria viene introdotta attraverso il centro dello stampo, gonfiando il tubo fino a formare una bolla. La bolla viene raffreddata da un anello d'aria mentre viene aspirata verso l'alto. Nella parte superiore, i rulli comprimibili appiattiscono la bolla in una pellicola appiattita, che viene poi avvolta in rotoli.
- Alimentazione e fusione: i pellet entrano nell'estrusore; il calore e il taglio li convertono in una fusione omogenea.
- Filtrazione: un pacco di filtri o un filtro continuo rimuove gel e particelle estranee.
- Estrusione con matrice: la massa fusa scorre attraverso un mandrino a spirale o una matrice simile per formare un tubo uniforme.
- Gonfiaggio delle bolle: la pressione dell'aria interna espande il tubo; l'anello d'aria esterno lo raffredda.
- Collassamento e avvolgimento: i rulli guida collassano la bolla; se necessario, la pellicola viene tagliata e avvolta.
Il rapporto di scoppio (BUR), il rapporto tra il diametro finale della bolla e il diametro della matrice, varia tipicamente da 1,5 a 4,0. L'altezza della linea di gelo, dove il film si solidifica, influenza la cristallinità e le proprietà ottiche. Queste due variabili vengono regolate per bilanciare forza, foschia e resa.
Configurazioni comuni di film soffiato
Le linee a strato singolo rimangono convenienti per film semplici, ma la coestrusione multistrato è diventata standard per le applicazioni più impegnative. La tabella seguente riassume le configurazioni tipiche.
| Configurazione | Tipica struttura a strati | Vantaggi primari |
|---|---|---|
| Monostrato | Un estrusore | Costo più basso, funzionamento semplice, adatto per borse e fodere per uso generale |
| ABA (tre strati) | Due estrusori, uno condiviso | Resistenza e barriera migliorate con un costo del materiale inferiore; gli strati esterni possono essere resina vergine |
| Cinque strati | Da tre a cinque estrusori | Controllo preciso degli strati barriera, sigillanti e tenaci; utilizzato per imballaggi alimentari e pellicole mediche |
| Mini pellicola soffiata | Compatto singolo o multistrato | Produzione in laboratorio e in piccoli lotti; cambio rapido per prove sui materiali |
La scelta della configurazione dipende dalla barriera richiesta, dalla rigidità, dal comportamento di tenuta e dal budget. Più strati aggiungono flessibilità ma anche complessità nella progettazione dello stampo, nel controllo dell'anello d'aria e nella manutenzione.
Materiali utilizzati nell'estrusione di film in bolla
La scelta della resina determina le prestazioni della pellicola più di ogni altro singolo fattore. I gradi comuni includono:
- LDPE: buona resistenza al fuso, facile lavorazione, trasparenza moderata.
- LLDPE: maggiore tenacità e resistenza alla perforazione; spesso miscelato con LDPE.
- HDPE: elevata rigidità e barriera all'umidità; utilizzato per film sottili e sacchetti.
- mLLDPE: resistenza e saldabilità superiori con uno spessore inferiore.
- EVA: migliore flessibilità e tenuta alle basse temperature.
- Ionomeri e copolimeri speciali: eccellente resistenza agli oli e ai grassi per l'imballaggio alimentare.
Additivi come agenti di scorrimento, antiblocco e antiossidanti vengono spesso aggiunti alla resina per controllare l'attrito, il bloccaggio e il degrado. Per le pellicole multistrato, ogni strato può utilizzare una resina diversa per raggiungere l'equilibrio delle proprietà target.
Variabili critiche del processo che influiscono sulla qualità della pellicola
Gli operatori regolano diverse variabili per mantenere una qualità della pellicola costante. Piccole deviazioni possono causare variazioni di spessore, gel o rughe.
- Rapporto di espansione (BUR): un BUR più elevato aumenta la resistenza trasversale ma può ridurre la stabilità delle bolle.
- Altezza della linea di gelo (FLH): un FLH inferiore migliora la chiarezza ma può ridurre la resistenza allo strappo.
- Velocità di raffreddamento: un raffreddamento più rapido riduce la cristallinità, migliorando la tenacità e la trasparenza.
- Velocità di decollo: bilancia l'uscita con lo spessore desiderato; troppo alto può causare risonanza.
- Distanza e temperatura dello stampo: influiscono sulla pressione di fusione e sull'uniformità del film.
- Raffreddamento a bolla interna (IBC): aumenta la produzione e stabilizza la bolla per le linee ad alta velocità.
Il monitoraggio dello spessore con uno scanner e la regolazione della geometria dell'anello d'aria sono pratiche standard sulle linee moderne. Senza un controllo a circuito chiuso, la variazione di spessore può superare più o meno il 10%, sprecando resina e causando problemi di conversione a valle.
Applicazioni del film in bolla
La pellicola soffiata viene utilizzata in molti settori perché può essere personalizzata per diversi requisiti di spessore, trasparenza e resistenza.
- Imballaggio: borse per la spesa, fodere, pellicola per alimenti, pellicole di laminazione.
- Agricoltura: film per serre, sacchi per insilato, film per pacciamatura.
- Settore medico: pellicole barriera sterili, sacche per flebo.
- Costruzione: barriere al vapore, recinzioni temporanee.
- Industriale: film di protezione superficiale, film estensibile.
Molte di queste applicazioni richiedono ulteriori passaggi di conversione. La stampa, il taglio e la laminazione trasformano una pellicola soffiata di base in una struttura di imballaggio ad alte prestazioni.
Dal film in bolla alla laminazione e al rivestimento
La pellicola soffiata spesso funge da substrato o strato sigillante in una struttura multistrato. Per aggiungere proprietà barriera, qualità di stampa o resistenza meccanica, i trasformatori laminano la pellicola con altri materiali. Vengono utilizzati adesivi a base solvente, senza solventi e a base acqua, ma la laminazione PUR (poliuretano reattivo) ha attirato l'attenzione per le sue prestazioni e il ridotto impatto ambientale.
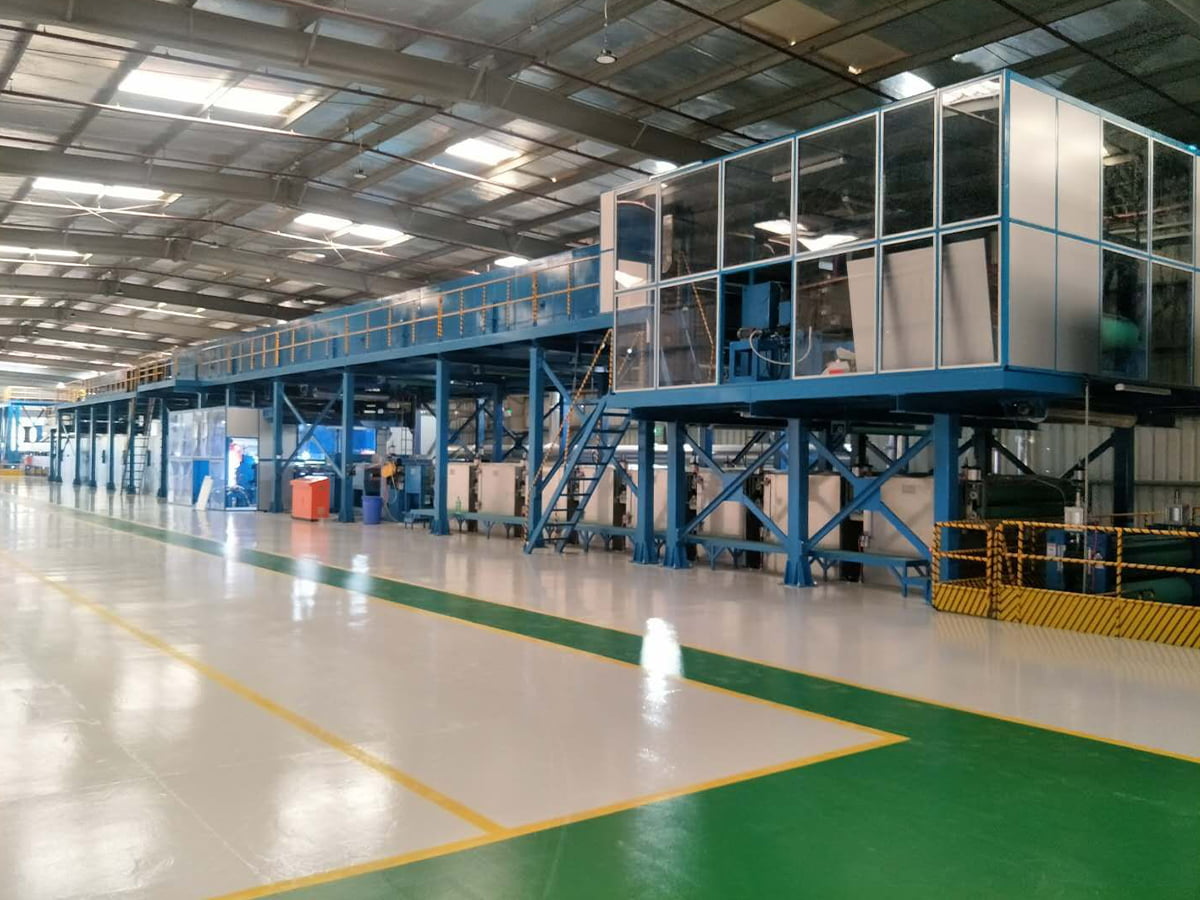
Se la tua attività si sposta dalla produzione di film all'imballaggio flessibile, potresti aver bisogno di una linea di laminazione PUR e film. Queste linee combinano svolgimento, applicazione di adesivo, asciugatura o indurimento e riavvolgimento in un unico processo continuo.
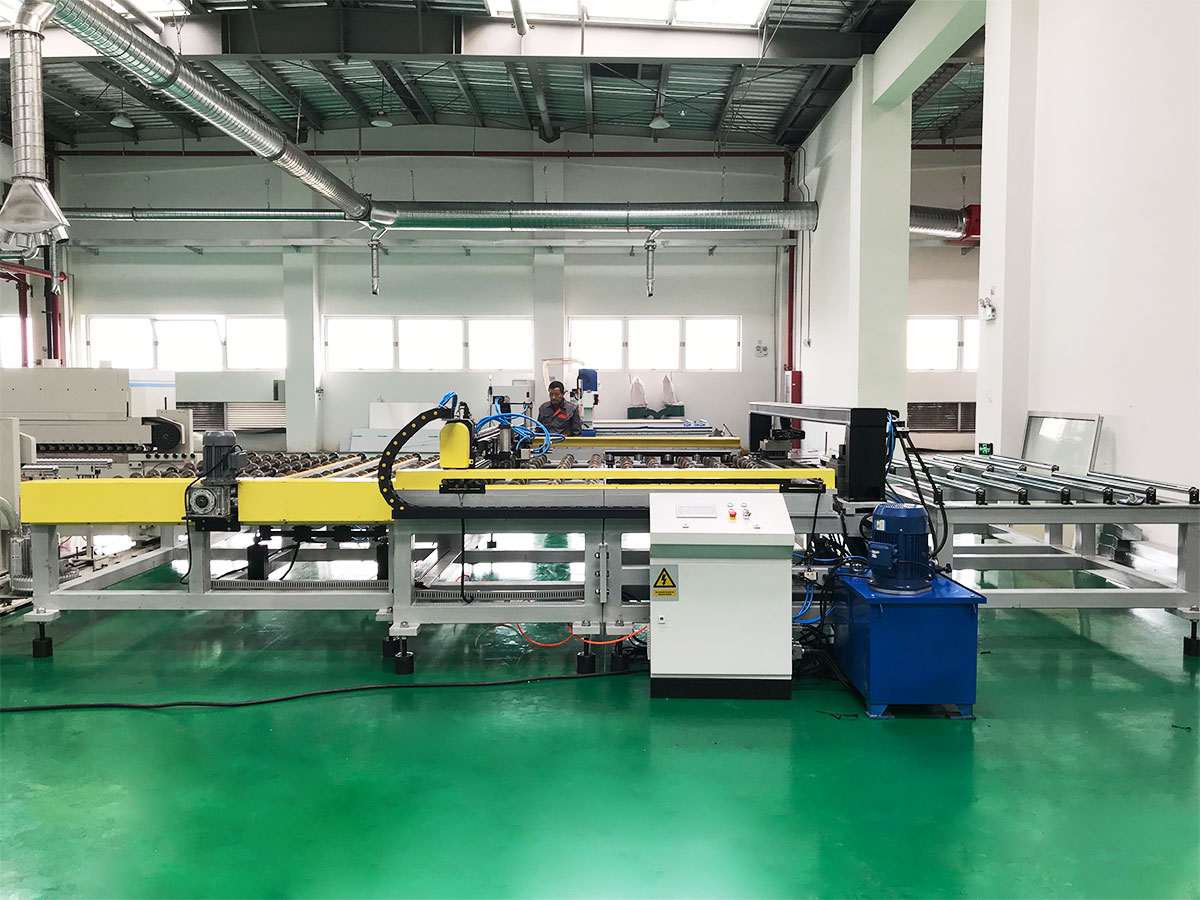
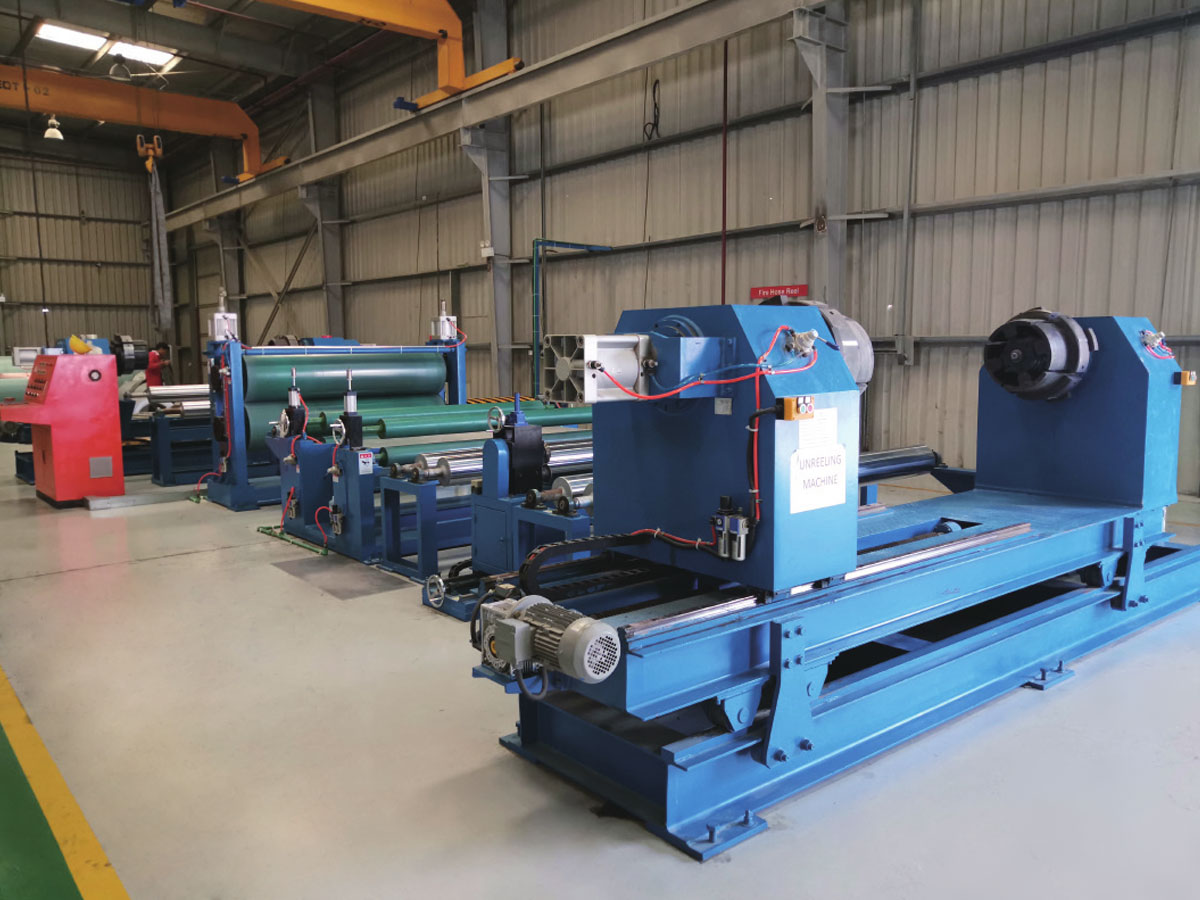
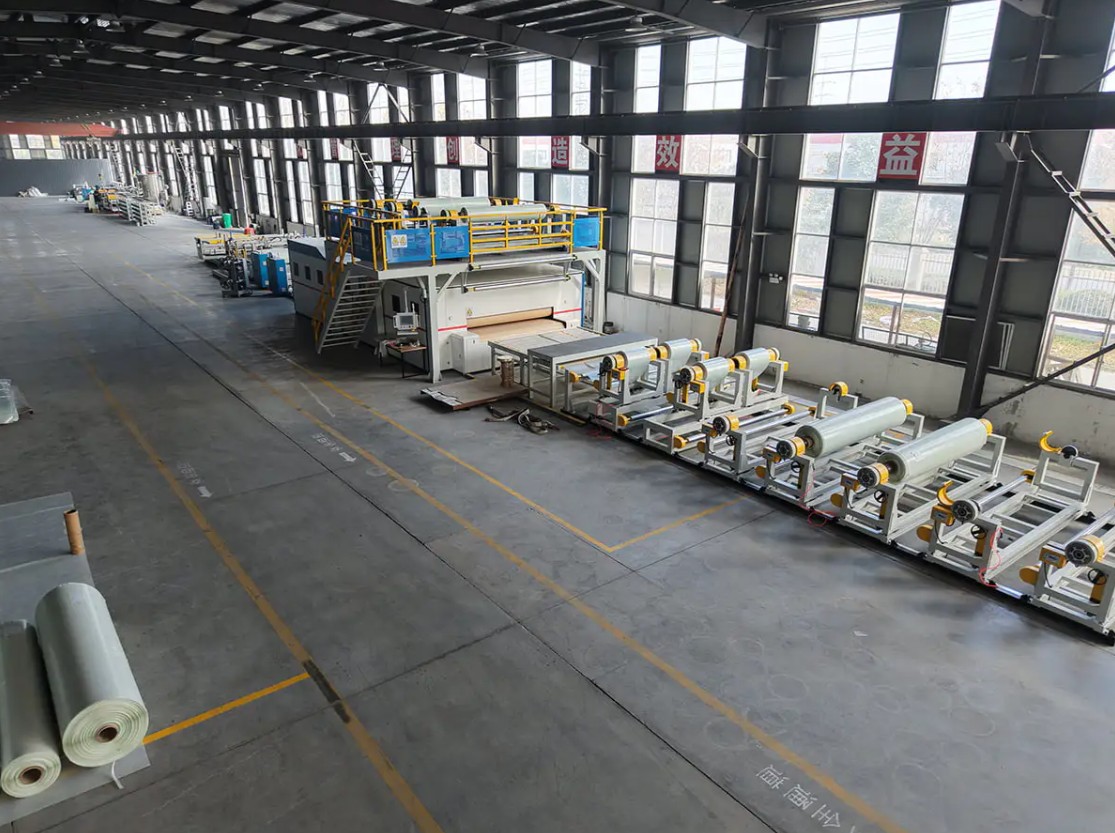
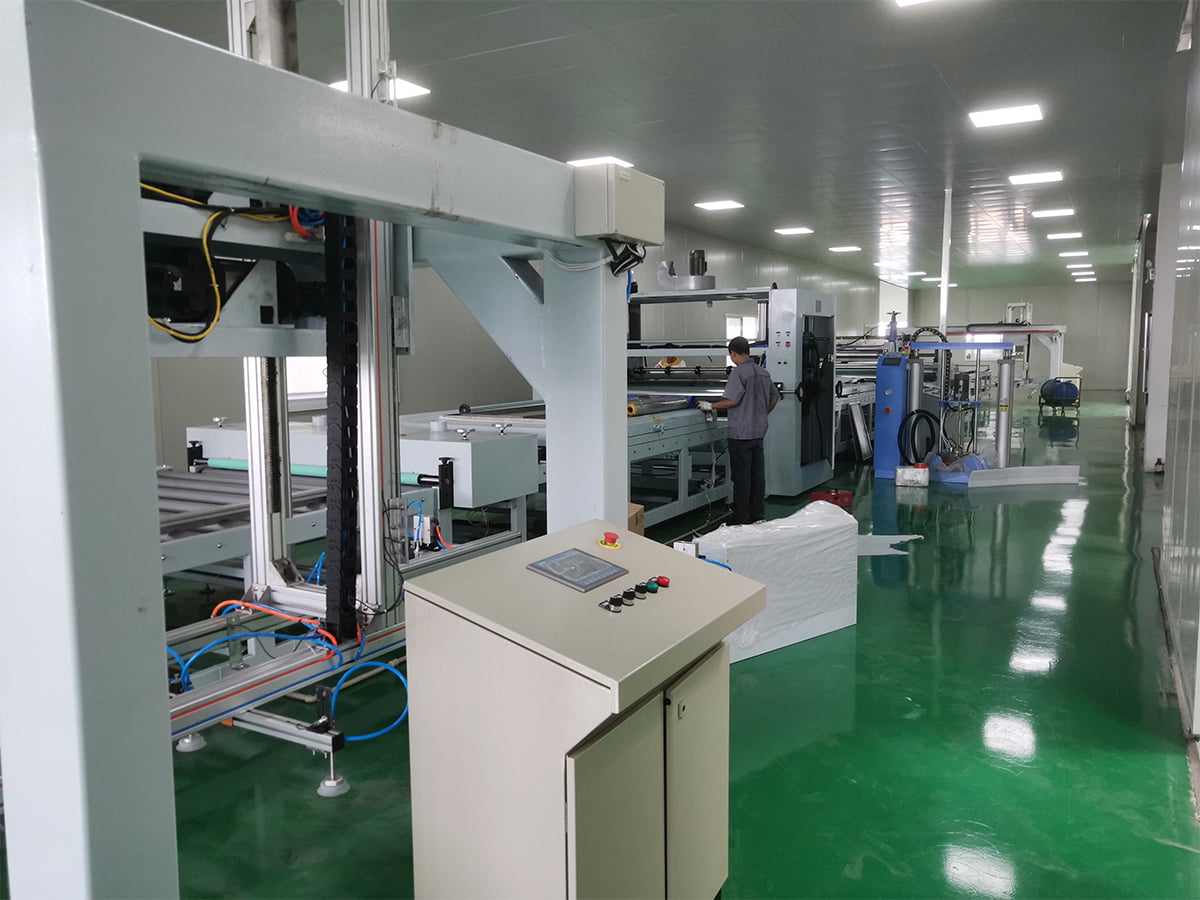 Linea di rivestimento PUR e laminazione film Per la laminazione durevole di pellicole per pannelli, questa linea PUR utilizza un adesivo igroindurente per incollare pellicole decorative, protettive o funzionali su metallo, plastica, legno o vetro. Visualizza il prodotto →
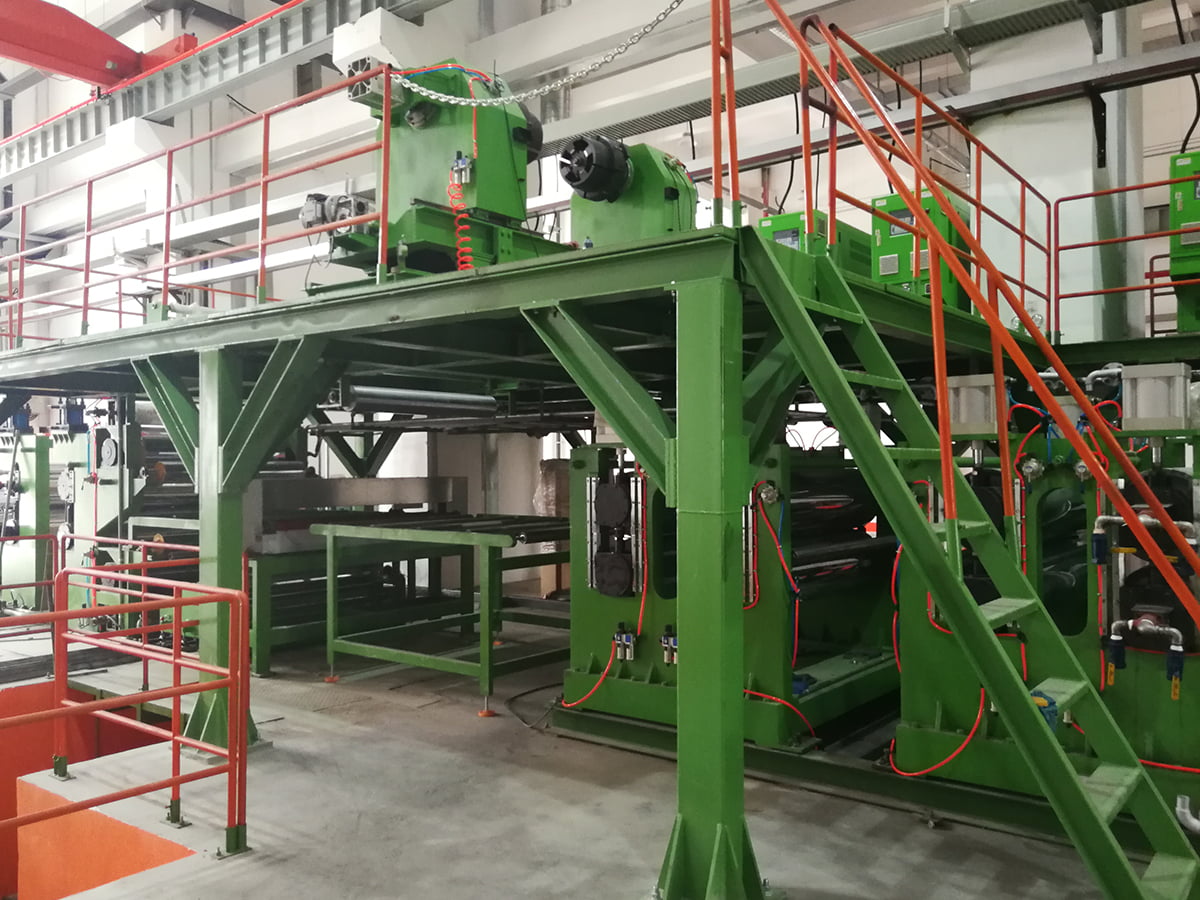
Per strutture più semplici, una linea di produzione dedicata alla laminazione di pellicole può unire due o più pellicole con rivestimento termico, adesivo o per estrusione. La scelta dipende dal tipo di adesivo, dalla velocità e dalla larghezza del supporto.
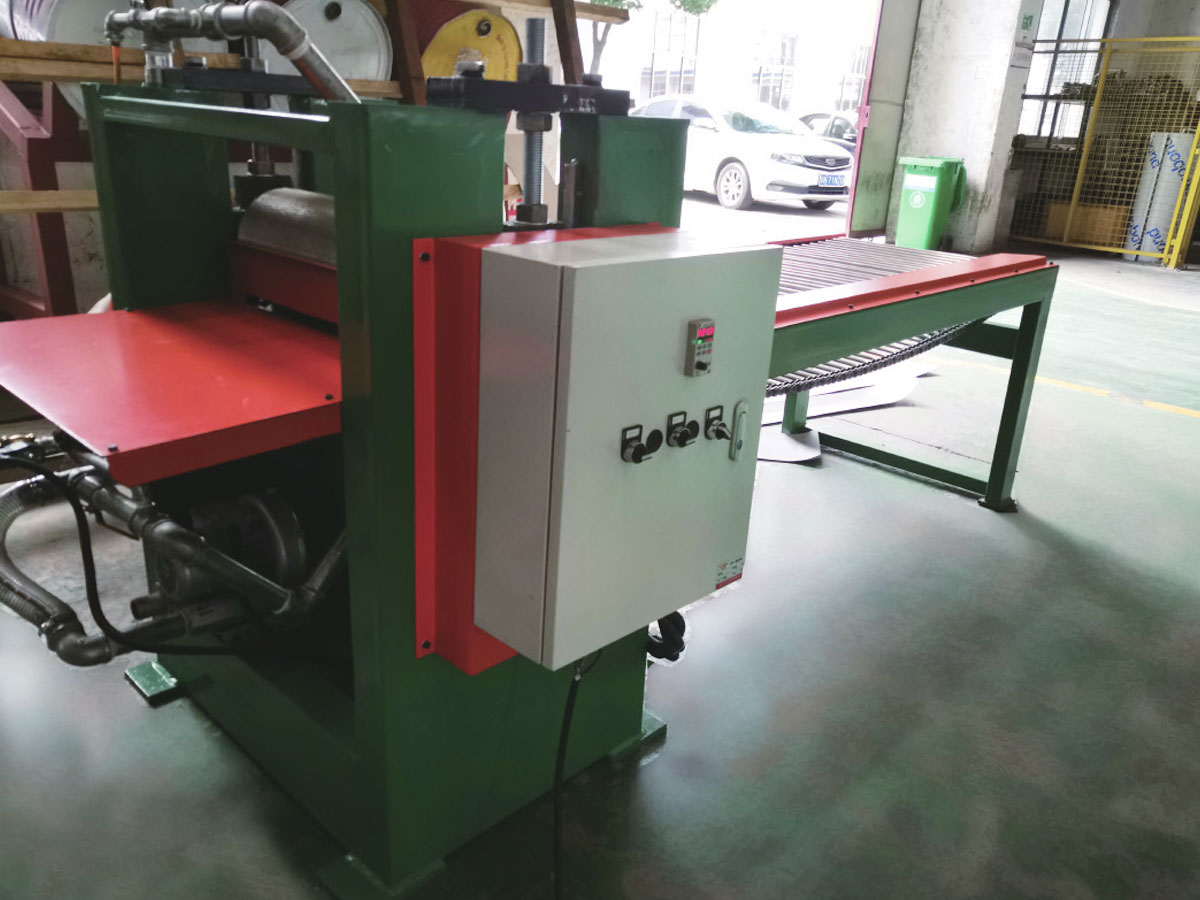
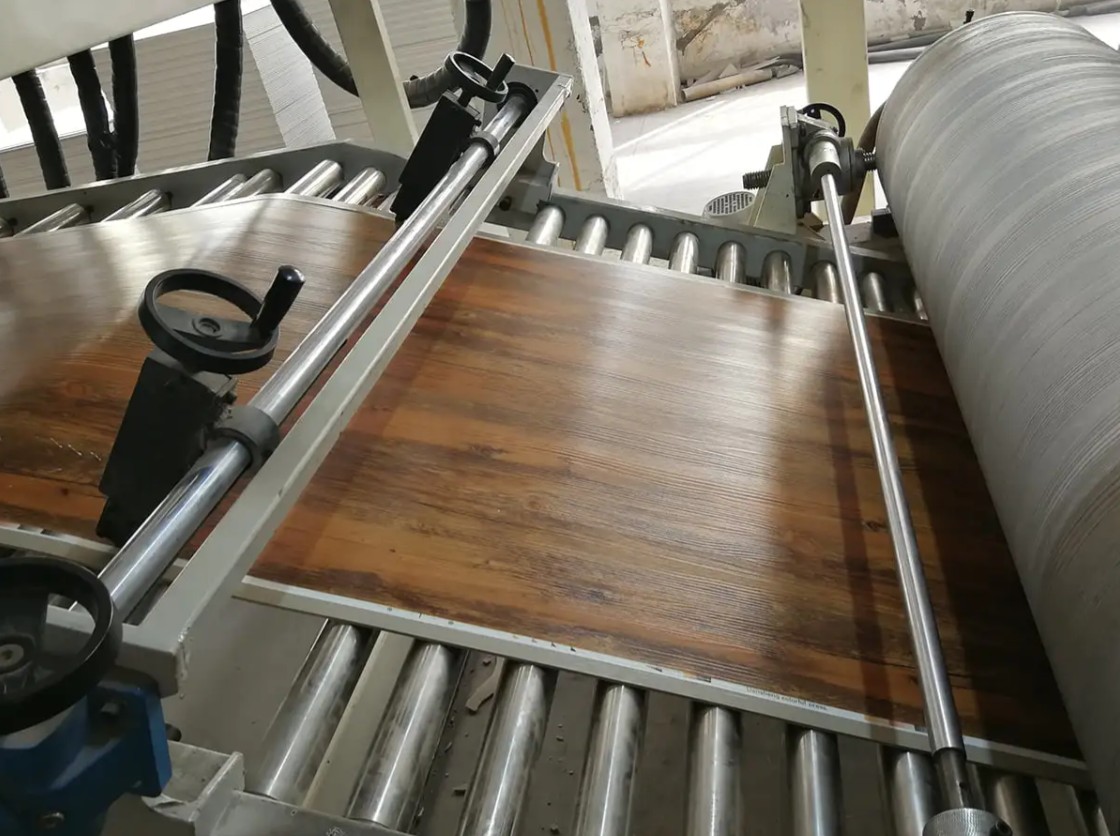
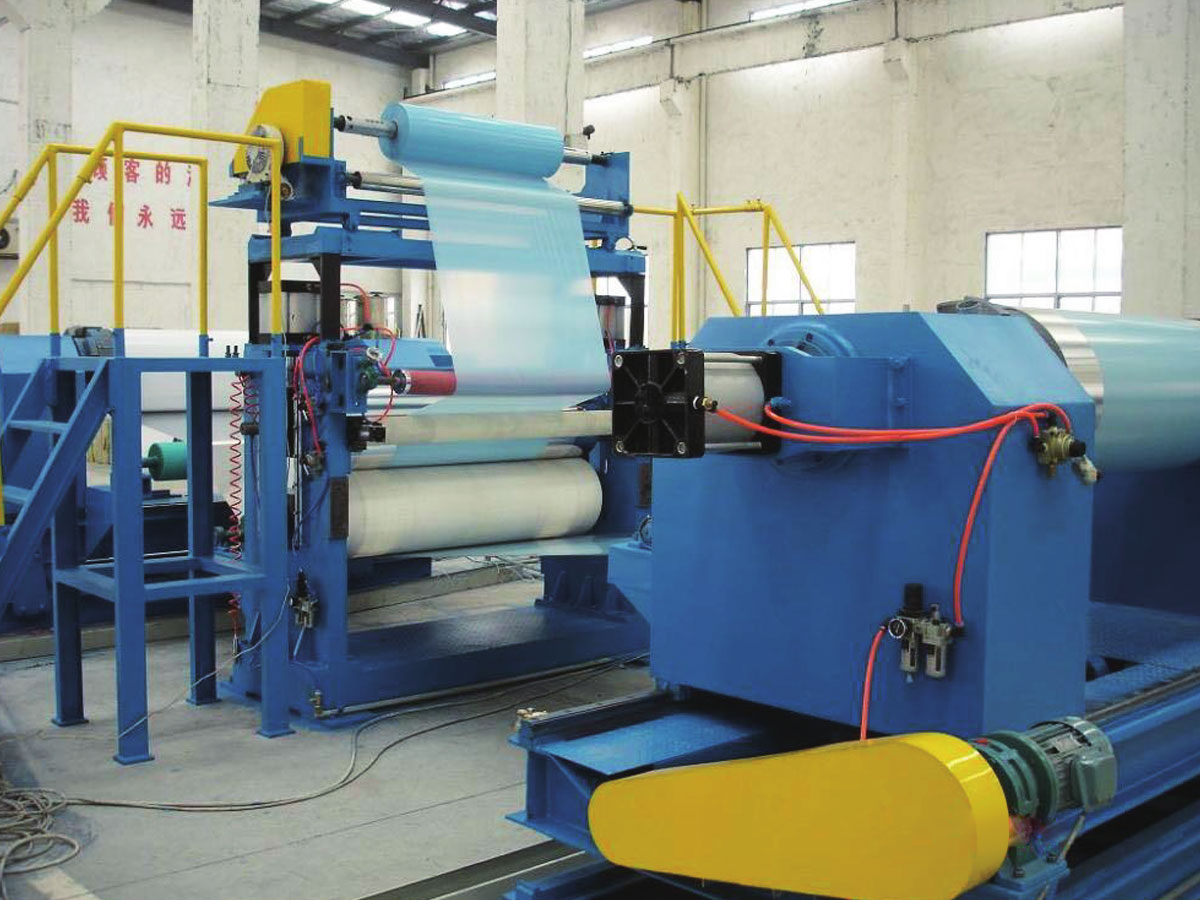 Linea di produzione di laminazione pellicola Per strutture di pellicola protettiva più semplici, questa linea applica pellicole in PE, PET e funzionali a pezzi in metallo, vetro, plastica ed elettronici con controllo preciso della tensione e della laminazione. Visualizza il prodotto →
Questi passaggi a valle sono fondamentali perché una pellicola soffiata con eccellenti proprietà di trazione può comunque cedere se il legame di laminazione è debole o l'adesivo è incompatibile. La corrispondenza dell'energia superficiale della pellicola, della chimica dell'adesivo e della tensione della linea fa parte delle specifiche dell'apparecchiatura.
Considerazioni sull'acquisto di film in bolla e linee downstream
Quando valuti una linea di film in bolla, inizia con la resina che intendi utilizzare e le proprietà del film che devi ottenere. La velocità di produzione, la larghezza della pellicola, il numero di strati e la gamma di spessori definiscono la dotazione dell'attrezzatura di base. Ecco le domande chiave:
- Qual è lo spessore massimo e minimo di cui hai bisogno e con quale larghezza?
- Utilizzerai livelli elevati di LLDPE o mLLDPE? Questi richiedono design delle viti e capacità di raffreddamento diversi.
- Hai bisogno di un trattamento superficiale in linea come il trattamento corona per la stampa o la laminazione?
- Quale livello di tolleranza dello spessore è accettabile? La misurazione a circuito chiuso aumenta i costi ma riduce gli sprechi.
- Come si integrerà la linea con le apparecchiature a valle per la laminazione, la stampa o la produzione di sacchetti?
Per la laminazione a valle, considerare il tipo di adesivo, i requisiti di polimerizzazione e il controllo della tensione del substrato. Una linea che funziona bene a 50 metri al minuto può avere difficoltà a 200 metri al minuto se la sezione di essiccazione o stagionatura è sottodimensionata. Anche la disponibilità dei pezzi di ricambio e il supporto del servizio locale influiscono sul costo totale di proprietà.
Se la roadmap del tuo prodotto include pannelli compositi, laminati in PVC o pellicole speciali, un fornitore con esperienza in più processi compositi può aiutarti a evitare decisioni isolate sulle apparecchiature. Ad esempio, le aziende che costruiscono linee per pannelli compositi metallici e linee di laminazione di pellicole comprendono come interagiscono la gestione del substrato, la tensione e la storia del calore.
Conclusione
Il film per estrusione soffiata rimane un processo affidabile e adattabile per la produzione di film plastici con un'ampia gamma di proprietà. Il successo dipende dalla comprensione dell'interazione tra resina, progettazione dello stampo, raffreddamento e conversione a valle. Specificando la giusta configurazione della linea e controllando le variabili critiche come il BUR e l'altezza della linea di gelo, è possibile ottenere una qualità costante e ridurre gli sprechi. Quando la vostra applicazione richiede laminazione, rivestimento o strutture composite, l'integrazione della giusta attrezzatura a valle è importante tanto quanto la linea di film in bolla stessa. Un partner con esperienza in più processi compositi può aiutarti a creare tali connessioni in modo efficiente.