
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

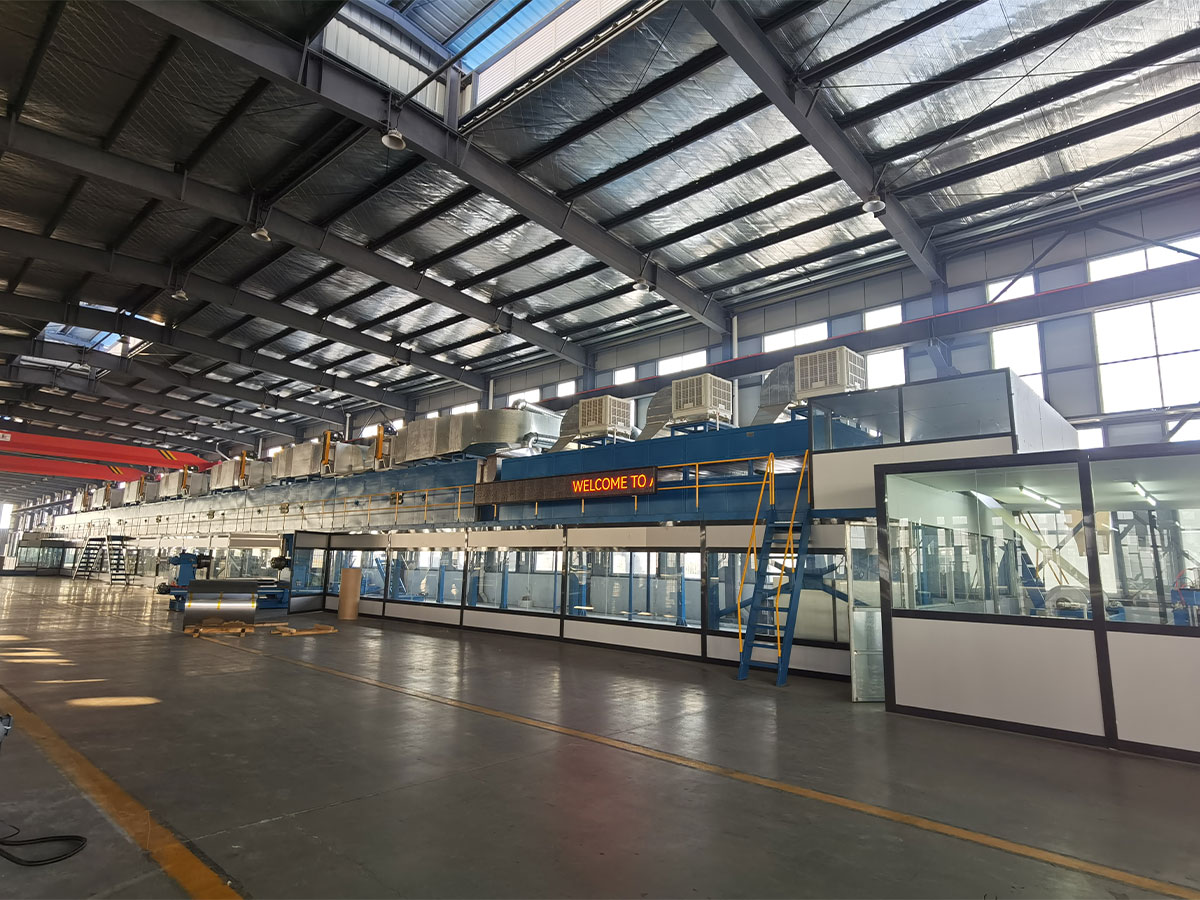
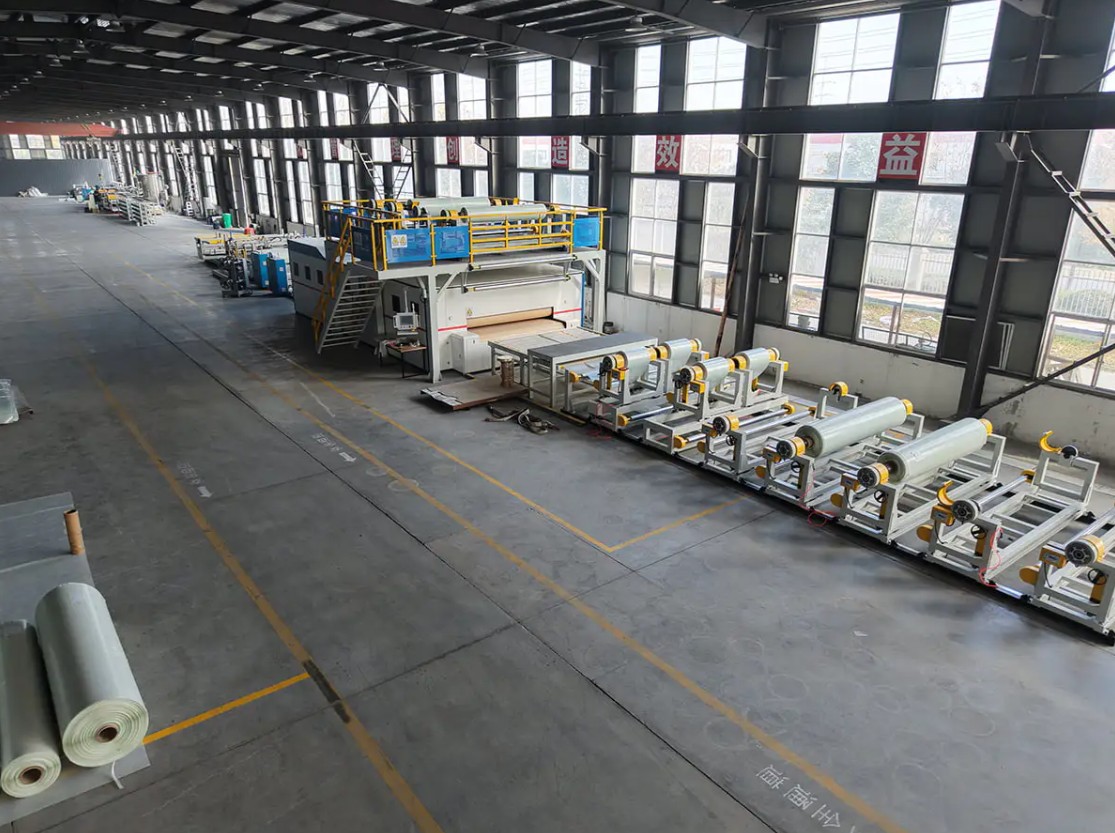
Due linee di rivestimento in PVC possono sembrare quasi identiche in un preventivo e comportarsi in modo completamente diverso una volta messe in produzione. Uno tiene un nastro da 1800 mm a 20 m/min con il forno di polimerizzazione a carico parziale. L'altro raggiunge la stessa potenza ma mantiene il bruciatore vicino al soffitto, perché il modello del flusso d'aria combatte la rete e lo scarico porta via il calore che sarebbe dovuto penetrare nel rivestimento. I due prezzi di acquisto sono vicini. La bolletta energetica quinquennale non lo è.
Ecco perché la prima domanda da porre a qualsiasi fornitore non è quanto costa la linea. È il modo in cui il riscaldamento, il flusso d'aria e la progettazione del controllo si comporteranno in base al peso del rivestimento, alla velocità della linea e alle condizioni dell'impianto. Le sezioni seguenti illustrano cosa controllare, nell'ordine più importante.
La risposta breve prima dei dettagli
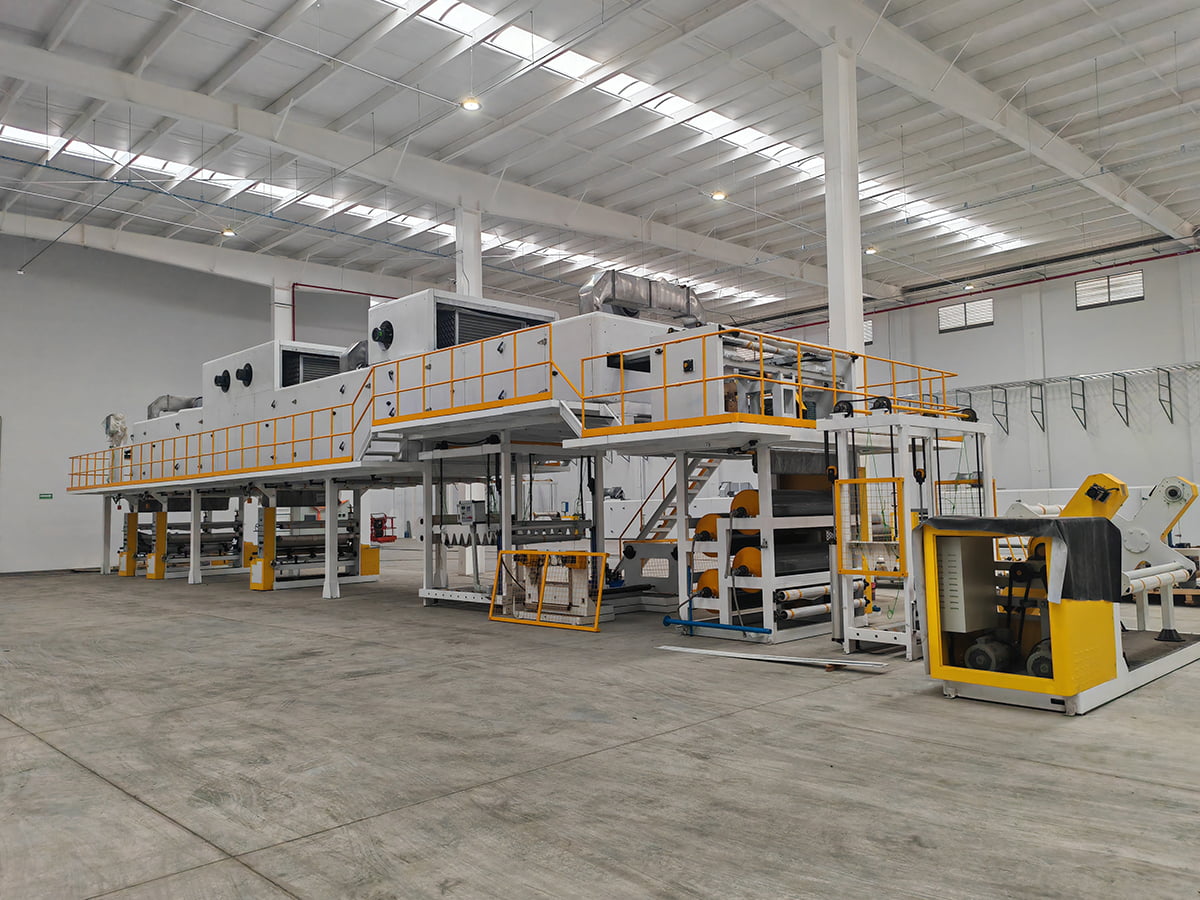
Una macchina per rivestimento in PVC ad alta efficienza energetica è raramente definita da una singola caratteristica, come un azionamento a frequenza variabile sul motore principale. È definita da quattro elementi che lavorano insieme: un forno che immette calore nel nastro invece che nella pila, una testa di rivestimento che trattiene una pellicola uniforme anziché diventare spessa per sicurezza, un sistema di controllo che lega la velocità della linea alla temperatura del forno e al volume dell'aria, e un intervallo di larghezza e velocità che corrisponde al vostro reale mix di ordini.
Se si applicano correttamente questi quattro criteri, l'energia utilizzata per metro quadrato di materiale rivestito diminuirà notevolmente, senza compromettere la polimerizzazione, l'adesione o la qualità della superficie. Se si sbagliano, nessuna efficienza del motore salverà la bolletta.
Dove va effettivamente l'energia su una linea di rivestimento in PVC
Prima di specificare l'hardware, è utile sapere quali sezioni dominano il consumo. Gli intervalli sottostanti sono indicativi per una linea continua di rivestimento e goffratura in PVC nella normale produzione. Cambiano con la formulazione, la larghezza del nastro e il numero di passaggi di rivestimento.
| Sezione di linea | Quota indicativa della domanda di energia | Driver principali |
|---|---|---|
| Forno di polimerizzazione e gelificazione | dal 45 al 60%. | Carico del bruciatore o del riscaldatore, volume d'aria, perdite di isolamento, temperatura di scarico |
| Zone di asciugatura e preriscaldamento tra i passaggi | dal 10 al 18%. | Numero di passate di verniciatura, carico di acqua o solvente da rimuovere |
| Unità principali, svolgimento e riavvolgimento | Dall'8 al 14%. | Velocità della linea, controllo della tensione, efficienza del motore e del riduttore |
| Chiller e rulli di raffreddamento | dal 6 al 12%. | Carico di raffreddamento dopo ciascun forno, attivazione del refrigeratore a carico parziale |
| Ventilatori di scarico, aria compressa e idraulica | Dall'8 al 14%. | Caduta di pressione nel condotto, perdite d'aria, dimensionamento della pompa lontano dal pieno carico |
Seguono due conclusioni. Innanzitutto, la maggior parte del potenziale di risparmio risiede nel forno, nel suo flusso d'aria e nei suoi scarichi, non nelle unità. In secondo luogo, un forno sovradimensionato rispetto al peso reale del rivestimento trascorre la sua vita a regimi di cottura bassi, dove l’efficienza del carburante è scarsa e l’uniformità della temperatura è più difficile da mantenere.
Sei domande che rivelano un fornitore veramente efficiente
Le risposte a queste domande dicono più di qualsiasi figura della brochure:
- Come è suddiviso in zone il forno e ogni zona può mantenere il proprio punto impostato quando la linea funziona al 30% della velocità massima?
- Per quale temperatura di scarico è progettato il forno e quale recupero di calore è proposto su quel flusso?
- In che modo il sistema di controllo collega la velocità della linea alla temperatura del forno e al volume dell'aria e cosa succede durante un arresto e un riavvio?
- Quale tolleranza dello spessore del film è garantita sull'intera larghezza del nastro e come viene misurata durante il test di accettazione in fabbrica?
- Quali azionamenti sono dotati di controllo della frequenza variabile e come vengono organizzati i refrigeratori e i compressori a carico parziale?
- Il fornitore può fornire un bilancio termico e di massa per il peso del rivestimento, la larghezza del nastro e la finestra di essiccazione, anziché una scheda tecnica generica?
Forno, flusso d'aria e recupero di calore: la leva singola più grande
La finestra di polimerizzazione viene prima
La progettazione energetica inizia con la cura, non con il bruciatore. Le formulazioni di plastisol utilizzate per pavimenti, pelle e pannelli laminati in genere necessitano che il tessuto raggiunga una temperatura di picco compresa tra 180 e 210 gradi Celsius e che rimanga lì abbastanza a lungo da consentire l'assorbimento del plastificante. Il tuo fornitore di composti dovrebbe confermare la finestra. Una volta fissata quella finestra, il forno ha un obiettivo chiaro: raggiungerlo in modo uniforme, nel più breve tempo possibile, con il volume d'aria più piccolo che possa ancora rimuovere le sostanze volatili.
Flusso d'aria e recupero di calore
Il design degli ugelli è il punto in cui molte linee perdono denaro. Gli ugelli a fessura mirati al trasferimento del calore del nastro più velocemente rispetto ai pannelli a urto generali, consentendo un volume d'aria inferiore e una ventola più piccola. Il ricircolo nelle prime zone riduce la necessità di riscaldare l'aria fresca, mentre uno scambiatore a piastre o rotativo sullo scarico recupera una quota utile del calore rimanente, a condizione che il flusso di scarico sia mantenuto ragionevolmente pulito dai fumi plastificanti. Anche i ventilatori a velocità variabile legati alla velocità della linea sono importanti, poiché la potenza dei ventilatori diminuisce drasticamente una volta ridotto il volume dell'aria.
La scelta del substrato cambia il ciclo di verniciatura
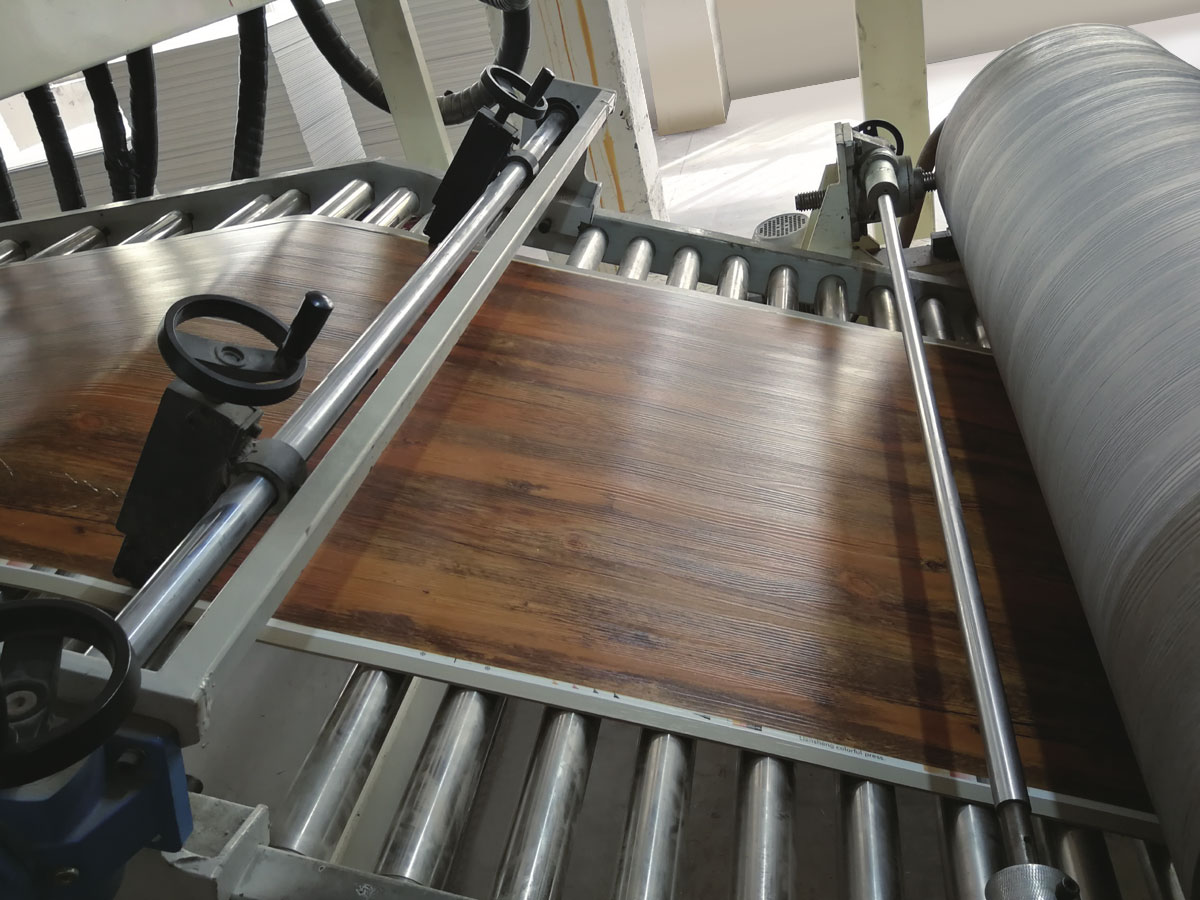
Il rivestimento in PVC non è un processo. Il rivestimento di un pannello laminato rigido per pavimenti è un problema meccanico diverso dal rivestimento di carta release per pelle sintetica, e ancora diverso dal rivestimento di una bobina di metallo. I pannelli rigidi necessitano di un supporto stabile, di un trasporto piano e di un raffreddamento che eviti deformazioni, mentre la carta release necessita di una tensione precisa e di uno svolgimento pulito. Un fornitore che offre un layout standard per tutti e tre è probabile che scenda a compromessi su tutti e tre.
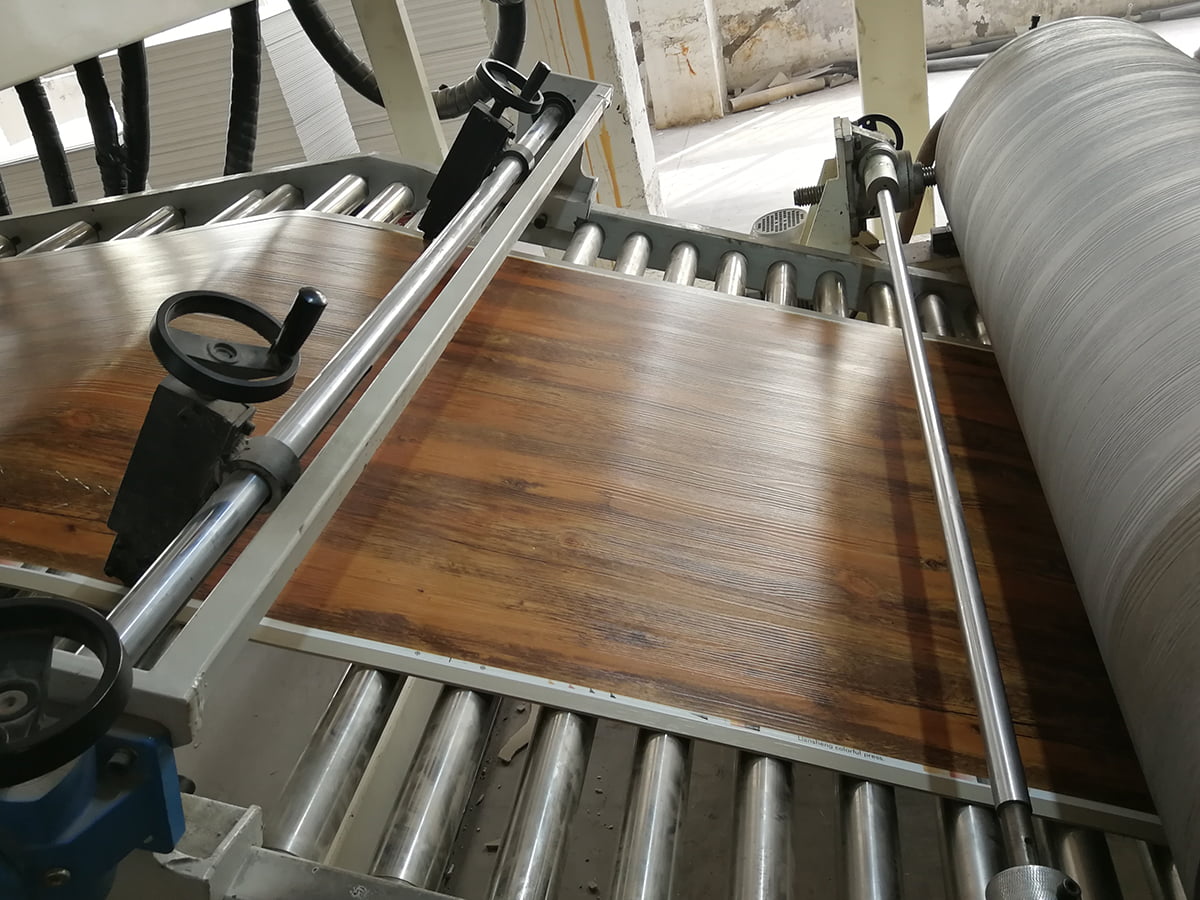 Linea di produzione di pavimenti in PVC/WPC/SPC per laminazione di pannelli rigidi Estrude e calandra pannelli rigidi per pavimenti, quindi filma, lamina uno strato di usura e goffra; posizionato dove supporto stabile e materia di raffreddamento prima delle specifiche. Visualizza il prodotto →
Per i produttori di pavimenti, la fase di rivestimento rientra in una sequenza più lunga di miscelazione, calandratura, laminazione e profilatura, che vale la pena comprendere prima di definire le specifiche della macchina. La struttura generale è spiegata nella nostra nota su come è strutturata una linea di produzione di pannelli laminati in PVC. La sezione di rivestimento e goffratura deve quindi corrispondere al profilo di temperatura di ciascuno strato e alla pressione del rullo di goffratura, poiché una mancata corrispondenza si manifesta come una variazione di brillantezza piuttosto che come un difetto evidente.
 Linea di compositi, goffrature e rivestimenti in pelle PVC/PU Gestisce carta release, grammature più elevate e goffratura profonda senza marcatura sulla superficie; La pagina supporta le richieste di preventivo ed elenca le categorie di servizi. Visualizza il prodotto →
La pelle e i materiali superficiali sintetici aggiungono un ulteriore requisito: la linea deve gestire carta release, grammature più elevate e goffrature profonde senza lasciare segni sulla superficie. Il recupero del calore è ancora prezioso, ma la prima priorità diventa l’uniformità su tutta la larghezza, in modo che la profondità dei grani non si sposti dal bordo al centro.
Larghezze, pesi del rivestimento e layout personalizzati
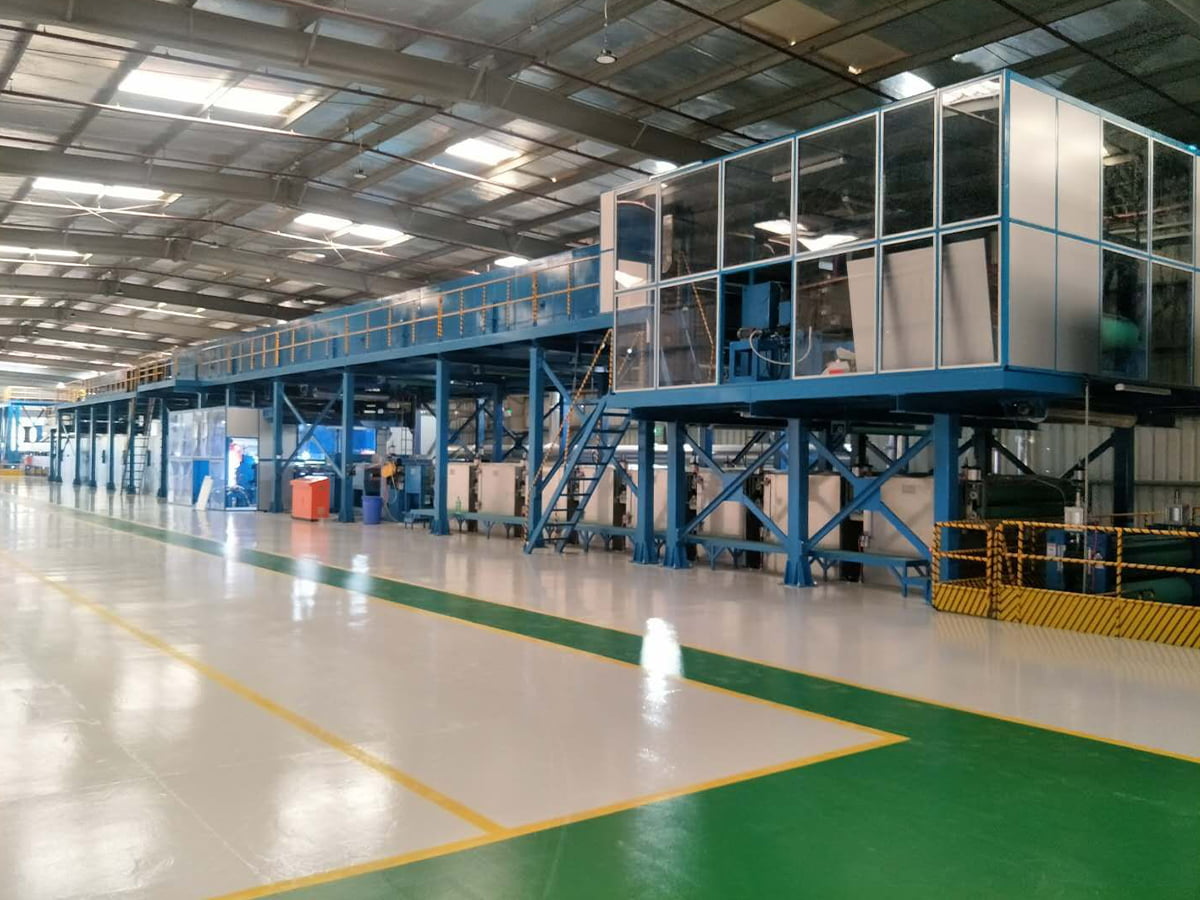
La maggior parte degli acquirenti non si adatta a una macchina da catalogo. Larghezze del nastro comprese tra 1200 e 1600 mm, pesi di rivestimento insoliti, un edificio con altezza limitata, uno svolgitore esistente che deve essere riutilizzato o un processo a due passaggi che deve funzionare su un'unica linea sono tutte condizioni normali. La prova pratica consiste nel verificare se il fornitore è in grado di fornire un preventivo per un layout non standard senza trasformare successivamente ogni deviazione in un ordine di modifica tecnica. Richiedere un disegno generale in fase di preventivo, indicante la lunghezza del forno, le posizioni delle ventole, le piattaforme di servizio e lo spazio necessario per il cambio dei rulli.
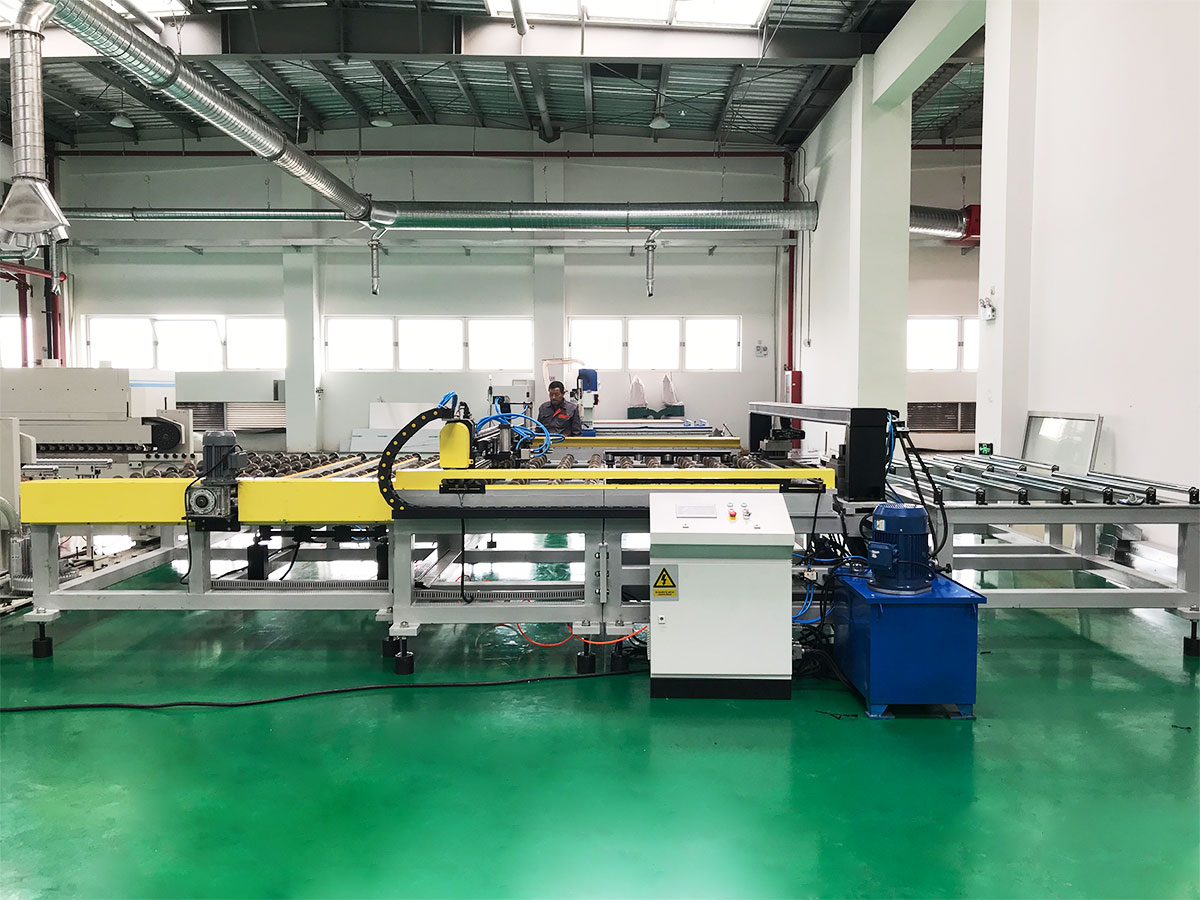 Attrezzature costruite su misura e linee di produzione non standard Per gli acquirenti che necessitano di layout non standard, larghezze web insolite o installazioni ad altezza limitata; offre richieste di preventivo per attrezzature e linee di produzione personalizzate. Visualizza il prodotto →
Come confrontare due citazioni senza essere fuorviati
Quando due offerte differiscono del 15 o 20%, di solito il divario non è dovuto al margine di profitto ma alla portata. Mettili entrambi nella stessa lista.
| Punto di confronto | Quotazione del prezzo più basso | Preventivo incentrato sull'efficienza |
|---|---|---|
| Zonizzazione del forno | Due zone su un set point | Da quattro a sei zone con controllo indipendente |
| Controllo del flusso d'aria | Velocità ventola fissa, serrande manuali | Ventilatori a velocità variabile legata alla velocità della linea |
| Calore di scarico | Scaricato nell'atmosfera | Recupero aria-aria o ricircolo selettivo |
| Spessore del rivestimento | Regolazione dell'operatore al tatto | Misurazione a circuito chiuso con correzione automatica |
| Dati di messa in servizio | Solo corsa meccanica | Bilancio di massa e calore confrontato con valori garantiti |
Se un fornitore non è in grado di produrre dati misurati da una linea comparabile, considera la dichiarazione di efficienza come non verificata e valuta il rischio di conseguenza.
Verifica, installazione e supporto a lungo termine
L'efficienza viene dimostrata al momento della messa in servizio, non durante la riunione di vendita. Un serio protocollo di accettazione registra il consumo di gas o elettricità per tonnellata, la temperatura del nastro all'estremità di ciascuna zona, lo spessore del film su tutta la larghezza e un funzionamento di 72 ore alla velocità nominale. Chiedi anche informazioni sulla diagnostica remota, sull'elenco dei pezzi di ricambio per riscaldatori, ventilatori, azionamenti e rulli e sulla rapidità con cui un tecnico può raggiungere il tuo impianto. Se desideri che questi punti vengano esaminati rispetto al tuo prodotto e al tuo edificio, contatta il team di ingegneri.
La scelta di un fornitore di macchine per rivestimento in PVC ad alta efficienza energetica si basa su prove piuttosto che su aggettivi. Confronta i forni in base alla suddivisione in zone e al flusso d'aria, confronta le teste di rivestimento in base alla tolleranza dello spessore misurato, confronta i controlli in base al loro comportamento a carico parziale e confronta i due preventivi riga per riga. Un fornitore in grado di esaminare il bilancio termico del tuo prodotto, dichiarare le tolleranze in numeri e mostrare lo stesso progetto in esecuzione altrove è quello la cui macchina sarà ancora economica nel quinto anno.