
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Quando viene quotata una linea di rivestimento in coil di metallo, il numero che la maggior parte degli acquirenti confronta per primo è la velocità della linea. È anche il numero che decide meno sul ritorno dell’investimento. Una linea valutata a 60 metri al minuto che mantiene lo spessore del rivestimento entro più o meno 2 micron su tutta la larghezza della striscia guadagnerà una linea più veloce che si sposta di 8 micron ai bordi, perché vende più bobine utilizzabili e scarta di meno.
La redditività si colloca più in basso nelle specifiche, nella preparazione del substrato, nel metodo di rivestimento, nella temperatura di picco del metallo, nel controllo della tensione e nel tempo di cambio formato. Questo articolo spiega come vengono assemblate le apparecchiature di rivestimento per substrati metallici piani e compositi, come abbinare un metodo a un prodotto e quali controlli separano una linea affidabile da una lezione costosa.
Cosa copre l'attrezzatura di rivestimento
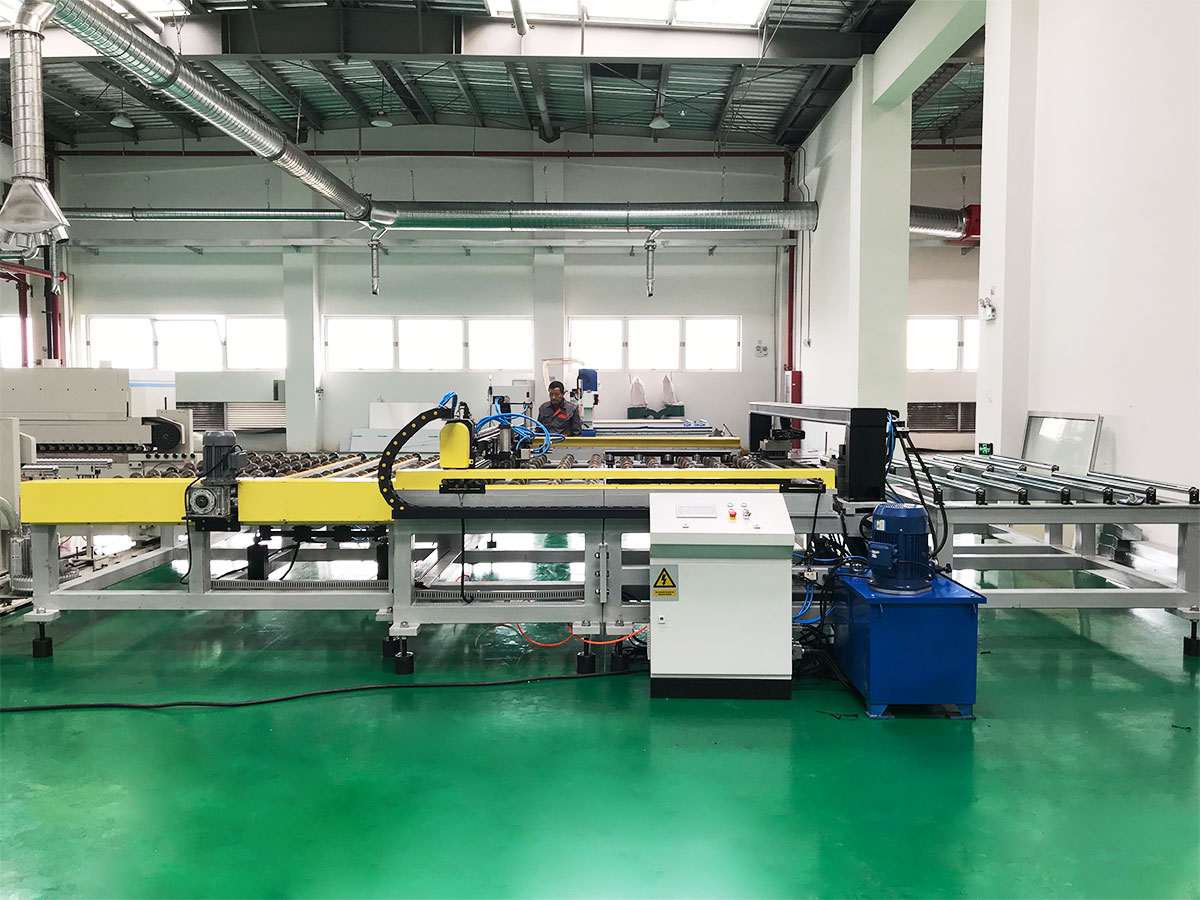
Nella lavorazione industriale dei metalli, per apparecchiature di rivestimento si intendono le macchine che applicano, polimerizzano o laminano uno strato funzionale o decorativo su un substrato in movimento. Per i produttori di coil e pannelli, tale famiglia normalmente comprende:
- Unità di rivestimento e stampa a rulli, che applicano primer, topcoat, backcoat o motivi stampati su bobine di alluminio e acciaio.
- Stazioni di rivestimento a spruzzo, utilizzate dove è necessaria una struttura più pesante o più uniforme di quella che un singolo passaggio a rullo può fornire.
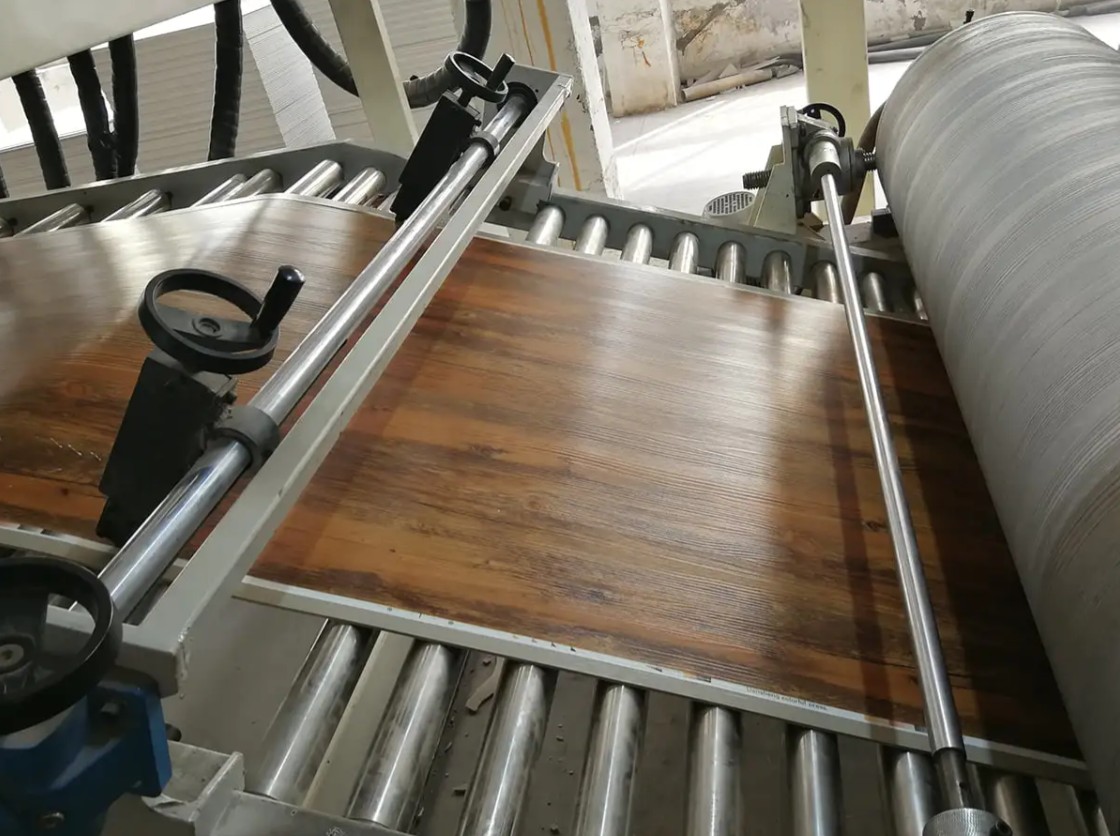
- Unità di laminazione PUR e pellicola, che uniscono la pellicola protettiva o decorativa alla bobina con adesivo poliuretanico.
- Linee di pretrattamento e pulizia, che sgrassano, risciacquano e passivano il supporto prima del rivestimento.
- Attrezzature di finitura associate come goffratrici, linee di rilaminazione di bobine e livellatrici a tre rulli.
La stessa frase viene utilizzata anche per le pentole di rivestimento di compresse farmaceutiche e per i dispositivi di rivestimento a letto fluido. Si tratta di una famiglia di apparecchiature separata con materiali, requisiti per camere bianche e regole di convalida diversi, e nulla qui si applica ad essa.
Abbinamento del metodo di rivestimento al prodotto
La maggior parte delle argomentazioni relative alle specifiche si riducono a una sola domanda: rivestimento a rullo, rivestimento a spruzzo o laminazione. La risposta dipende dallo spessore del film secco che è necessario mantenere, dallo standard estetico verificato dal cliente e dalla quantità di bobina che verrà piegata, piegata o perforata successivamente.
| Metodo | Tipico film secco | Più adatto a | Vincolo principale |
|---|---|---|---|
| Rivestimento diretto a rullo | Da 5 a 20 micron | Primer e finiture sottili ad alta velocità di linea | I difetti della pellicola seguono direttamente i difetti della superficie del rullo |
| Rivestimento a rullo inverso | Da 10 a 25 micron | Finiture lisce dove l'aspetto è fondamentale | Richiede un controllo stretto della viscosità e della pressione di compressione |
| Rivestimento a spruzzo | Da 20 a 60 micron | Costruzioni più pesanti, sistemi a due componenti, tirature brevi | Overspray, estrazione dalla cabina e perdita di materiale |
| Combinato rullo e spruzzo | Variabile | Linee che devono percorrere sia manti sottili che pesanti | Costi di capitale più elevati e tempi di transizione più lunghi |
| PUR e laminazione di film | Adesivo da 3 a 12 grammi per metro quadrato | Pellicola protettiva, pellicola decorativa, strati leganti | Il controllo dell'umidità e la pressione di pressione determinano le bolle |
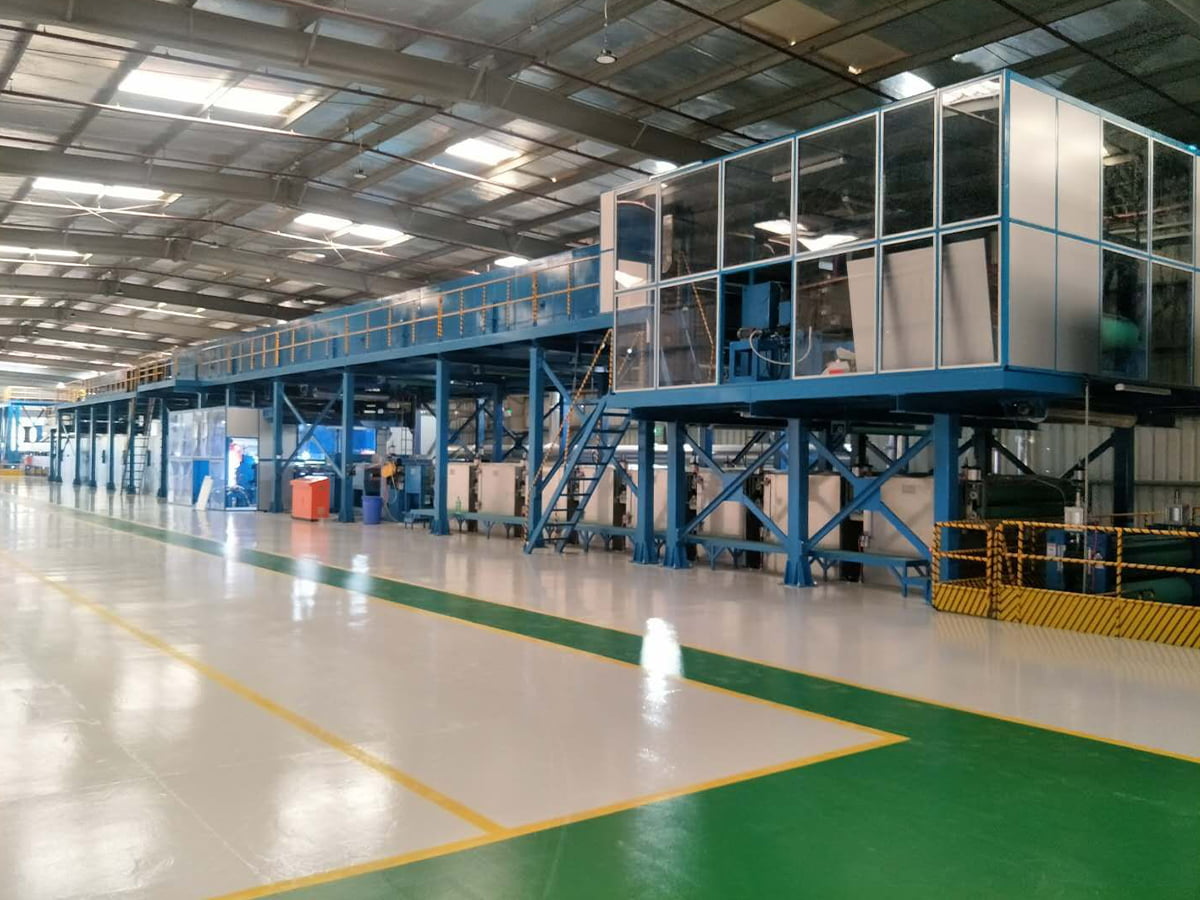
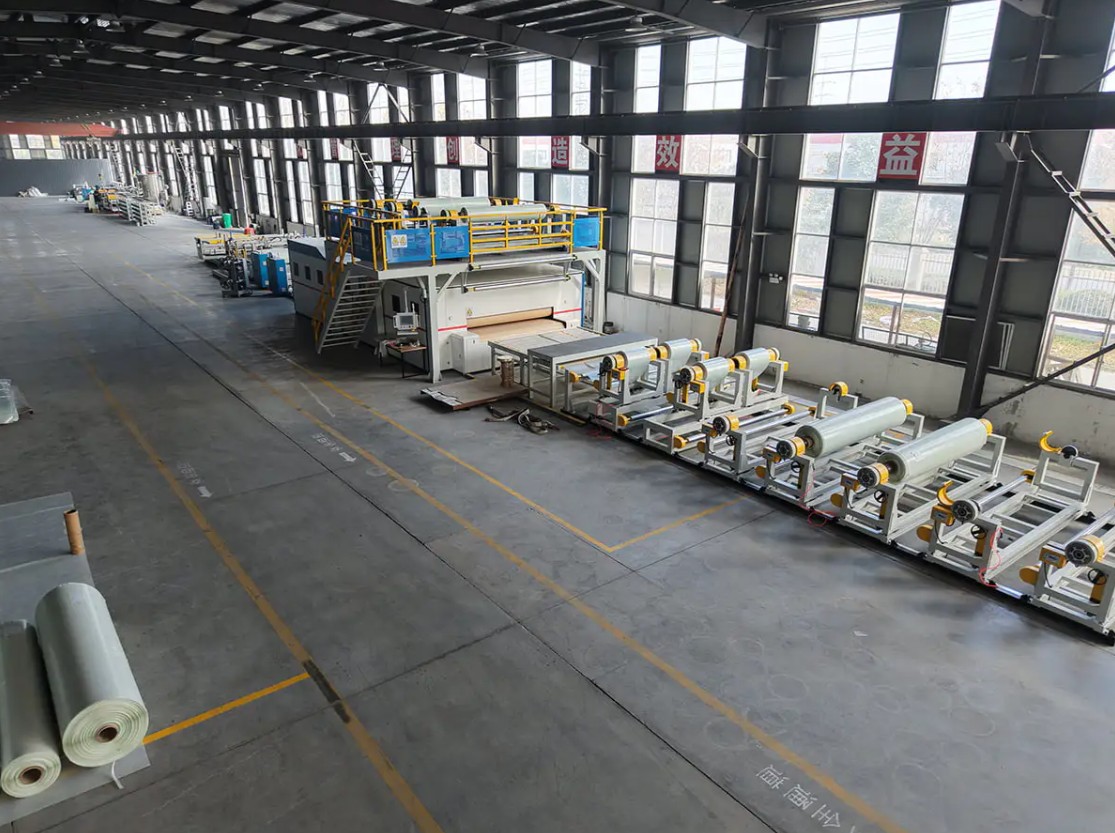
 Linea di verniciatura a colori Attraverso processi automatizzati e intelligenti, la linea di produzione del rivestimento fornisce rivestimenti superficiali esteticamente gradevoli, durevoli e funzionali per un'ampia gamma di ... Visualizza il prodotto →
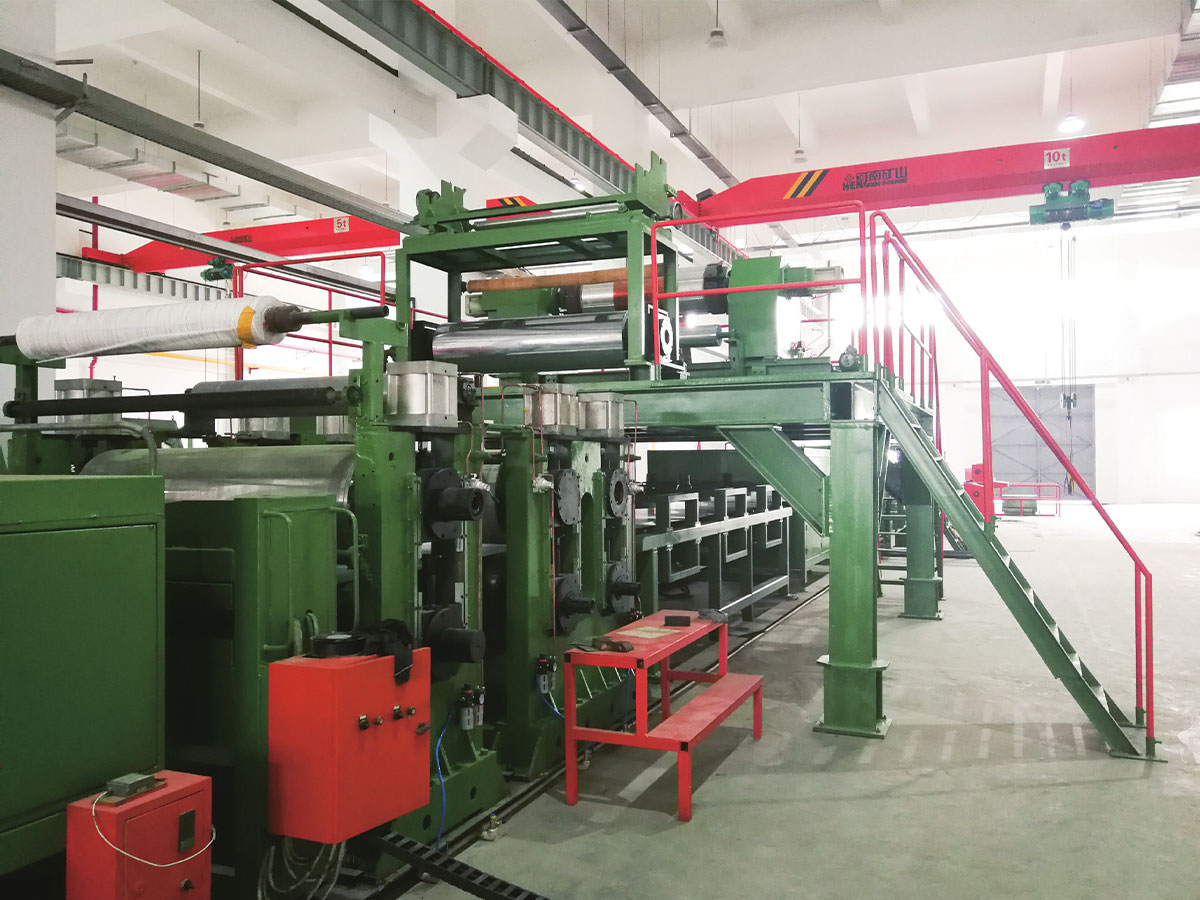
Una linea di verniciatura a colori che abbina l'applicazione a rullo con un forno di polimerizzazione multizona è il cavallo di battaglia standard per le bobine di alluminio e acciaio preverniciate. Laddove una linea deve coprire sia il lavoro di primer sottile che quello di finitura più pesante, una configurazione combinata di rulli e spruzzatura elimina la necessità di due macchine, a scapito di un cambio più lento e di una gestione dei fluidi più attenta.
Preparazione e polimerizzazione del substrato Fissare il soffitto
I fallimenti di adesione raramente iniziano dalla testa di rivestimento. Iniziano sulla superficie del nastro, dove l'olio di macinazione, l'ossido o l'emulsione residua della laminazione sopravvivono alla fase di pulizia e si trovano tra il metallo e il primer. Una linea di pulizia pretrattamento dovrebbe includere sgrassaggio alcalino, risciacquo a due fasi, una fase di conversione o passivazione adattata al sistema di resina e un essiccatore che lasci la striscia completamente asciutta senza formazione di ruggine.
La cura è il secondo limite. I valori impostati del forno in gradi Celsius contano meno della temperatura di picco del metallo raggiunta dalla striscia e del tempo in cui rimane al di sopra della soglia di attivazione della resina. In fase di polimerizzazione si ottiene una debole adesione e una scarsa resistenza ai solventi. La polimerizzazione eccessiva rende il film fragile, quindi si rompe in corrispondenza di raggi di curvatura stretti. Richiedi la finestra della temperatura di picco del metallo in base allo spessore del substrato, poiché una bobina in alluminio da 0,3 mm e una bobina in acciaio da 1,2 mm non raggiungeranno la stessa temperatura alla stessa velocità di linea.
I numeri delle specifiche che determinano il rimborso
Prima di confrontare i prezzi, fissa i numeri che definiscono il lavoro. Questi valori appartengono alla richiesta e successivamente al contratto:
- Intervallo di larghezza e spessore del substrato, compreso lo spessore più sottile che la linea deve percorrere senza pieghe.
- Tolleranza dello spessore del rivestimento lungo la larghezza e lungo la bobina, indicata come valore misurato piuttosto che come obiettivo.
- Velocità della linea allo spessore nominale, non alla velocità massima che l'azionamento può raggiungere.
- Intervallo di temperatura di picco del metallo e tempo di permanenza in ciascuna zona del forno.
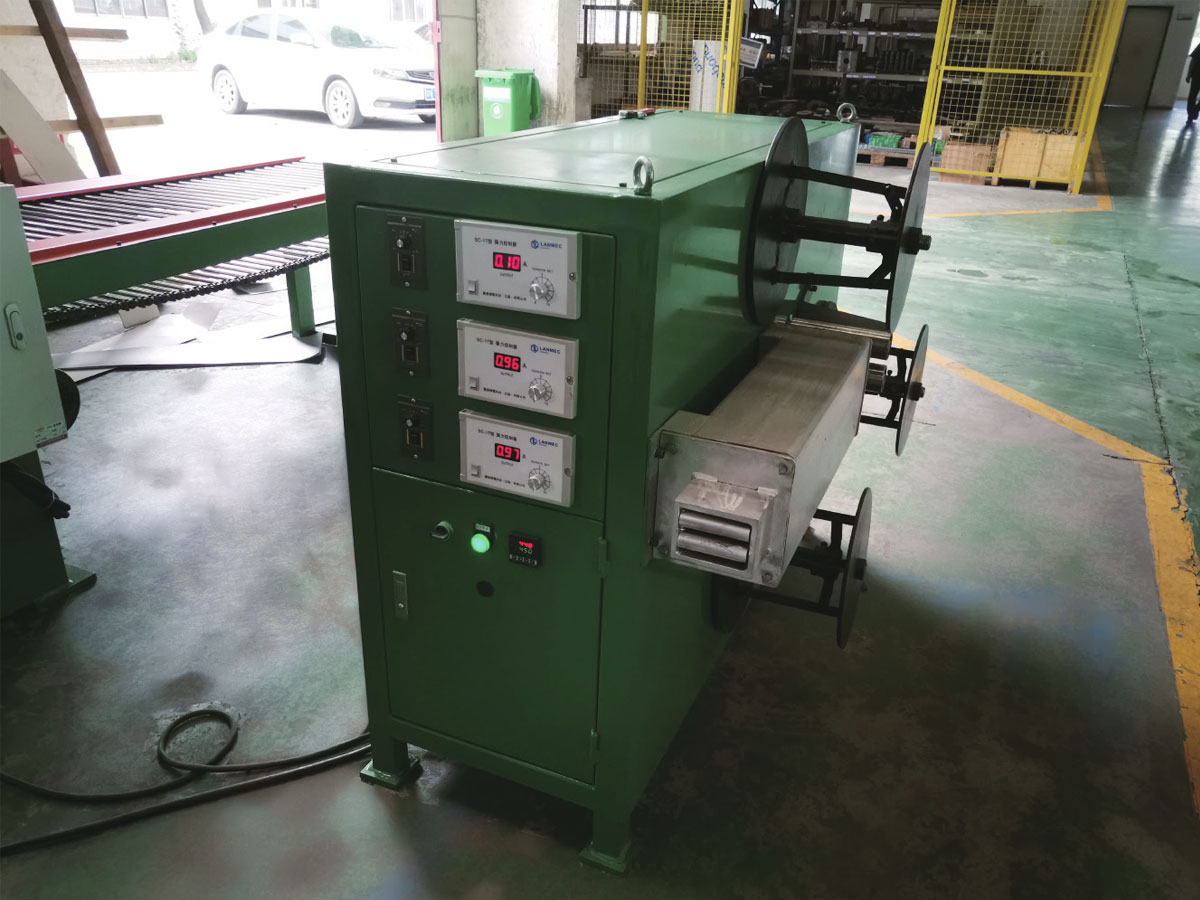
- Intervallo di tensione del nastro e metodo di controllo utilizzato per mantenerlo.
- Peso della bobina, diametro interno e tempo di cambio tra i prodotti.
- Metodo del test di accettazione, frequenza di campionamento e chi paga per una prova fallita.
Una citazione che omette la tolleranza e il metodo di accettazione non è paragonabile a una che li enuncia, per quanto vicini possano sembrare i totali sulla carta.
Dove si inserisce il rivestimento in un impianto di pannelli compositi
Le apparecchiature di rivestimento raramente sono indipendenti. In un impianto di pannelli compositi in alluminio, la linea di verniciatura produce un coil preverniciato che successivamente incontra un film adesivo e un'anima in fase di laminazione. Entrambi i processi devono concordare sull'energia superficiale, sulla chimica del primer e sullo spessore del film, perché un rivestimento che supera da solo il test del nastro può ancora delaminarsi una volta incollato a un nucleo resistente al fuoco e piegato in un pannello di facciata.
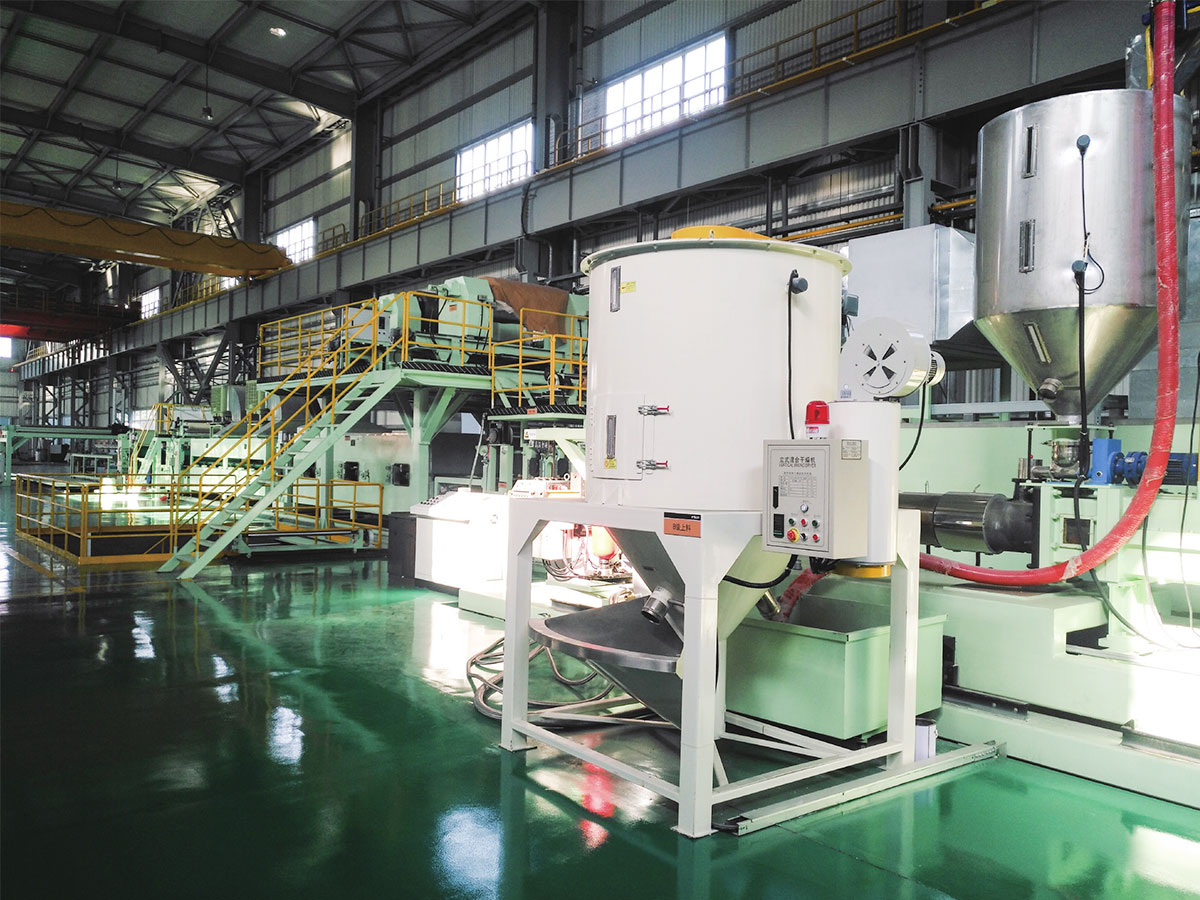
 Linea Laminute per rivestimenti e film PUR La linea di rivestimento e laminazione PUR viene utilizzata principalmente per la laminazione ad alta resistenza di varie pellicole funzionali (come pellicole decorative, pellicole protettive e pellicole funzionali... Visualizza il prodotto →
Per la produzione di pannelli compositi in alluminio con classe di resistenza al fuoco A2 e B1, la fase di rivestimento e la fase di composizione vengono solitamente specificate insieme. Il grado del nucleo, la pellicola adesiva e il sistema di rivestimento formano una catena e l'anello più debole determina la prestazione al fuoco che un rapporto di prova può supportare.
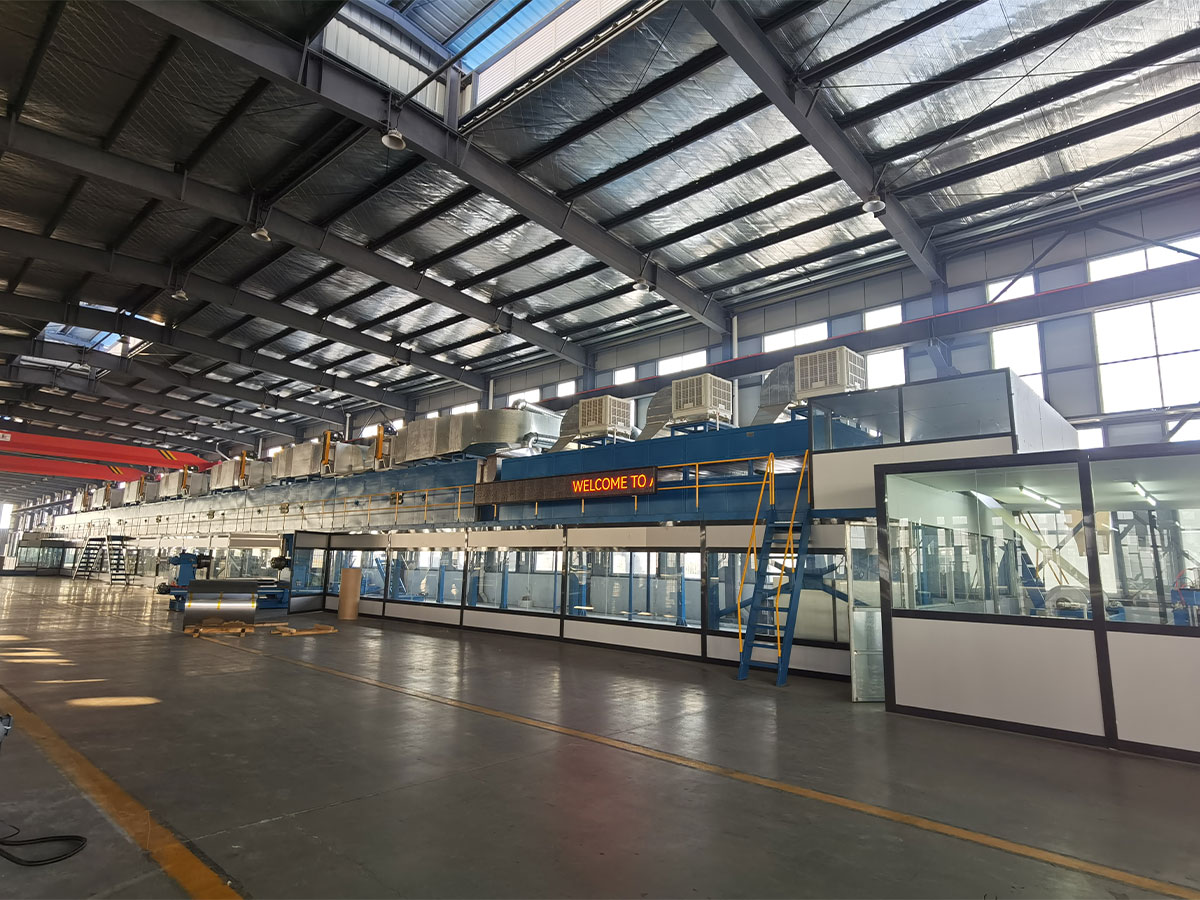
 Linea di produzione di pannelli compositi in metallo A2 Nel 2012, abbiamo sviluppato in modo indipendente la linea di produzione di pannelli compositi metallici A2, una linea di laminazione continua di seconda generazione progettata specificatamente per la produzione... Visualizza il prodotto →
Gli impianti che utilizzano anche pavimenti in SPC, pelle in PVC e PU o compositi termoplastici rinforzati con fibre continue affrontano la stessa logica con substrati diversi. L'unità di rivestimento o laminazione, la sezione di tensione e l'attrezzatura di goffratura a valle devono essere progettate come un'unica linea anziché assemblate da offerte separate.
Controlli sugli appalti prima dell'impegno
Questi assegni costano alcune settimane e di solito fanno risparmiare molto più di quanto costano:
- Utilizza il tuo substrato, nella tua gamma di spessori, sulla linea di riferimento del builder o presso uno stabilimento partner.
- Chiedi quali parametri sono garantiti e come ciascuno viene misurato durante l'accettazione.
- Confermare l'elenco delle parti di ricambio, compresi gli intervalli di rettifica dei rulli e le guarnizioni della pompa.
- Controllare la durezza del rullo e il trattamento superficiale, poiché un rullo morbido perde la corona nel giro di mesi su substrati abrasivi.
- Confermare il carico del pavimento, i requisiti delle fondazioni e i collegamenti alle utenze da fornire.
- Concordare l'installazione, la messa in servizio, la formazione degli operatori e le modalità di supporto dopo la consegna.
Punti di errore comuni e come evitarli
- Deriva dello spessore del bordo: solitamente corona di rulli, pressione della linea di contatto o viscosità del rivestimento, non la pompa. Misura l'intera larghezza, non il centro.
- Buccia d'arancia e flusso scarso: controllare l'equilibrio dei solventi, la temperatura del rivestimento e la rampa nella prima zona del forno.
- Perdita di adesione dopo la piegatura: normalmente un problema di polimerizzazione insufficiente o eccessiva combinato con residui di pretrattamento.
- Strisce e graffi: rulli guida usurati, tensione del nastro non corretta o rivestimento essiccato raccolto su un rullo.
- Bolle sotto la pellicola laminata: umidità nel substrato, peso eccessivo dello strato adesivo o pressione di contatto instabile.
La registrazione del peso del rivestimento, della temperatura di picco del metallo e della tensione per ogni bobina è lo strumento diagnostico più economico che un impianto possa avere. Quando viene visualizzato un difetto, il registro solitamente mostra quale parametro è stato spostato per primo.
Scegliere un costruttore che capisca l'intera linea
L'attrezzatura per il rivestimento è un sistema, non un articolo a catalogo. Il pretrattamento, l'applicazione, l'indurimento, la tensione e la movimentazione a valle devono essere dimensionati rispetto allo stesso substrato e allo stesso obiettivo di produzione. Un costruttore che fornisce anche linee per pannelli compositi, unità di laminazione film, macchine per goffratura e apparecchiature di livellamento viene utilizzato per risolvere le interfacce tra loro, da cui derivano la maggior parte dei ritardi nella messa in servizio. È inoltre utile che lo stesso fornitore possa eseguire una prova sul materiale e modificare le specifiche prima del taglio dell'acciaio.
I vantaggi produttivi di una linea di coil-coil-coil-metal vengono visualizzati in termini di produttività e di scarti piuttosto che in una brochure della macchina, quindi chiedi la produzione misurata per turno anziché la capacità installata.
Una linea di verniciatura si giudica dai coil che escono dall'impianto, non dalla velocità stampata nella proposta. Prima di discutere il prezzo, fissare la gamma del substrato, la tolleranza dello spessore del rivestimento, la finestra della temperatura di picco del metallo e il metodo di accettazione. Confronta le citazioni su questa base e le differenze che contano diventano visibili.
Se state progettando una nuova linea di rivestimento, laminazione o pannelli compositi e desiderate che le specifiche vengano riviste rispetto al vostro materiale, inviare i dettagli del substrato e l'output target al team di ingegneri e richiedere una configurazione di linea con le tolleranze scritte in